简介:尺寸为何发生变化以及如何防止发生变化
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我看到了 数控加工零件 在机器上测量得非常完美,但第二天或组装后就超出了公差范围。尺寸不稳定是一种隐性成本:加工后变形、蠕变或移位的零件会导致返工、报废和现场故障。在本指南中,我将解释决定尺寸稳定性的关键因素:残余应力、热效应、材料选择、工件夹持、切削参数和环境条件。我还将分享行之有效的稳定策略 数控加工零件 — 从缓解压力到低温治疗。无论您是加工航空航天部件还是医疗植入物,了解这些因素都将帮助您交付符合规格的零件。
第 1 章:残余应力 - 无声变形器
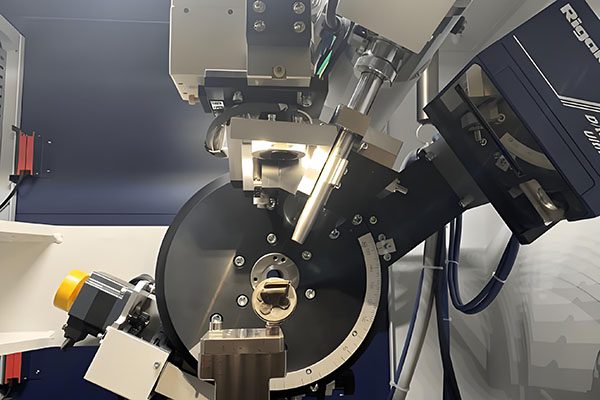
尺寸不稳定的最常见原因 数控加工零件 是残余应力。原材料(轧制棒材、锻造毛坯、焊接组件)包含制造过程中产生的锁定应力。当您机加工掉材料时,这些应力就会失衡,零件就会变形。我见过一块300毫米的铝板,双面朝后弯曲了0.5毫米。解决方案:最终加工前消除应力。
缓解压力的方法:
- 热应力消除:加热材料(例如,铝在 180–200°C 下加热 2–4 小时;钢在 550–650°C 下)。这可将残余应力降低 70-90%。
- 振动应力消除:对于大型焊件,次谐波振动可以在不加热的情况下减少应力。
- 深冷处理:深度冷冻(-196°C)然后缓慢升温可以稳定许多合金。
- 粗加工排序:粗机留0.5-1毫米余料,消除应力,然后精加工。这使得在粗加工过程中会出现变形,而不是精加工过程中。
我们对所有关键部件都采用热应力消除技术 数控加工零件 由棒料或锻件制成。成本低(每批 50-200 美元)并可避免昂贵的废品。
第 2 章:热效应——热量改变一切
温度变化会引起膨胀和收缩。 200 毫米钢部件温度升高 1°C,其膨胀量将达到 0.0024 毫米。这可能看起来很小,但对于 ±0.01 毫米的公差来说,这是很重要的。对于 数控加工零件,热效应来自:
- 切削热:摩擦和塑性变形使工件发热。加工过程中薄截面可能会增长 0.02–0.05 毫米。
- 冷却液温度变化:如果冷却液温度波动,零件温度也会随之波动。
- 环境温度波动:昼夜温度在 15°C 到 30°C 之间变化的车间将生产不同尺寸的零件。
解决方案:
- 使用主轴中心冷却液去除切削区域的热量。
- 用冷却器将冷却液冷却至恒温 (20°C ±0.5°C)。
- 在最终检查前让零件恢复至室温(至少 30 分钟)。
- 在气候控制车间 (20°C ±1°C) 中进行机器加工。
- 对于超精密零件,请每天在同一时间进行测量,以避免昼夜温度变化。
第 3 章:材料选择——从一开始就选择稳定性
并非所有材料都同样稳定。对于 数控加工零件,考虑这些稳定性排名:
- 最稳定:预硬工具钢(H13、D2)、不锈钢 17-4PH H900、铝 6061-T651(消除应力)。
- 中等稳定:黄铜、青铜、铸铁、304 不锈钢(退火)。
- 最不稳定:未经处理的低碳钢、冷拉棒材、6061-O(退火铝)、塑料(ABS、尼龙 - 吸湿导致膨胀)。
如果您需要高稳定性,请指定“应力消除”或“预热处理”材料。对于铝材,6061-T651 比 6061-T6 更稳定,因为它经过拉伸以缓解压力。对于精密零件来说,额外的材料成本 (10-20%) 是值得的。
第 4 章:工件夹紧 — 夹紧变形
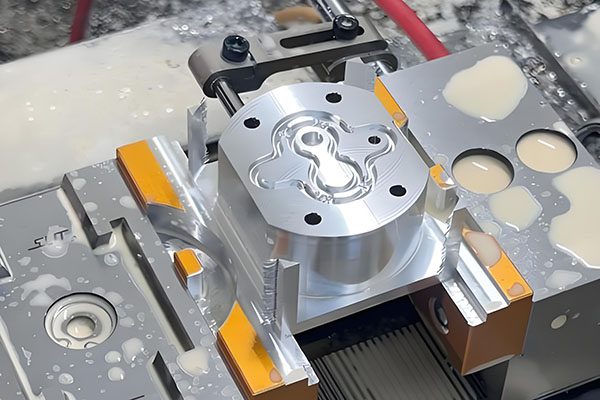
握住零件的方式会影响其最终尺寸。如果将薄部件夹得太紧,则会使其发生弹性变形。加工和松开后,零件会弹回,您的平坦表面不再平坦。这是一个经典的陷阱 数控加工零件。解决方案:
- 使用低力夹紧:压力可调的液压或气动虎钳。设置得足以容纳。
- 机器软钳口就位:它们符合零件,均匀分布力。
- 真空吸盘:非常适合薄板 — 无点载荷。
- 双面胶带:对于非常薄的零件(<3 毫米),平坦底板上的胶带效果很好。
- 支持免费区域:使用千斤顶螺钉或支撑垫来防止在切削力作用下发生偏转。
第 5 章:切削参数 - 最小化加工引起的应力
激进的切削参数会引入新的残余应力。为了稳定 数控加工零件,遵循以下规则:
- 使用锋利的工具:钝工具摩擦表面并使表面加工硬化,产生拉应力。
- 爬磨机:传统铣削会抬起材料并产生应力;顺铣切削更干净。
- 轻精加工路径:精加工时去除 0.1–0.3 毫米,而不是 1 毫米。重型精加工会产生热量和应力。
- 避免停留:如果工具在与零件接触时停止移动,则会摩擦表面并对表面施加压力。
- 使用高压冷却液:冲洗切屑并冷却切削区域,减少热应力。
对于薄壁,请使用摆线铣削或具有小径向啮合(刀具直径的 5-10%)的高速加工。这减少了切削力并防止偏转。
第 6 章:环境控制——车间条件很重要
湿度和温度波动影响 数控加工零件,特别是塑料和某些金属(每摄氏度铝的膨胀量是钢的两倍)。最佳实践:
- 将车间温度保持在 20°C ±1°C,24/7。
- 将湿度控制在 60% 以下(对于吸湿的塑料)。
- 将原材料存放在与加工相同的环境中。
- 在温度相似的专用计量室中检查零件。
当一批尼龙零件在潮湿的车间放置过夜后生长了 0.1 毫米时,我们吸取了这个教训。现在我们干燥储存所有吸湿性材料。
第 7 章:测量和检查——何时测量事项
您无法控制未正确测量的内容。为了稳定 数控加工零件,遵循以下检查规则:
- 加工后等待30分钟 测量前(允许热均衡)。
- 在一天中的同一时间进行测量 如果公差非常严格(±0.005 毫米)。
- 使用温度补偿坐标测量机 (大多数现代坐标测量机都有这个)。
- 探头用力一致 — 太大的力会使薄部件偏转。
- 检查夹具上的支撑部件 以避免重力引起的下垂(对于大而薄的部件)。
第 8 章:加工后稳定性 — 时效和涂层
有时 数控加工零件 需要额外的步骤来锁定尺寸:
- 人工老化:对于铝,在 160–180°C 下时效 4–8 小时可稳定微观结构。这是机加工后 6061-T6 的标准配置。
- 热循环:在 -40°C 和 +80°C 之间循环部件(3 个循环)以释放残余应力。用于航空航天部件。
- 涂层应力:某些涂层(例如硬质阳极氧化)会使表面受到压缩,这可能会使薄部件变形。我们在加工偏移中考虑涂层厚度。
第 9 章:案例研究 - 稳定薄壁航空航天环
客户需要一个直径 300 毫米、壁厚 2 毫米的钛环。公差:内径±0.02 mm。我们的第一次尝试:由棒料加工而成,无应力释放。将环切开后,它呈椭圆形 0.15 毫米。第二次尝试:粗加工留下 1 毫米毛坯,消除应力(550°C,4 小时),然后用低夹紧力精加工。最终椭圆度:0.008 毫米 — 完全符合规格。额外的步骤增加了 2 天和 200 美元,但节省了 2,000 美元的部分。这就是我们在充满挑战的情况下确保尺寸稳定性的方法 数控加工零件.
第 10 章:尺寸稳定性总结检查表
- 指定应力消除材料(例如 6061-T651、预硬化钢)。
- 粗加工后执行热应力消除。
- ☐ 使用气候控制车间 (20°C ±1°C)。
- ☐ 将冷却液冷却至恒温。
- ☐ 使用低力夹紧(真空吸盘、软钳口)。
- ☐ 轻微精加工路径(0.1–0.3 毫米)。
- 使用锋利的工具爬上磨机。
- 检查前让零件平衡。
- ☐ 使用温度补偿坐标测量机进行测量。
- 考虑加工后老化或热循环。
结论:稳定性是精心设计的,而不是偶然的
尺寸稳定性 数控加工零件 来自控制残余应力、热效应、材料选择、工件夹持、切削参数和环境。我们在每个部件中都建立了稳定性——从应力消除原材料到气候控制检查。如果您在处理加工后移动的零件时遇到困难,请将您的图纸和工艺发送给我。我将提供免费分析并推荐具体的稳定步骤。让我们让您的零件留在它们所属的地方。
👇 需要稳定、可靠的数控加工零件?
将您的 CAD 文件和公差要求发送给我。我将审查您的材料、应力消除需求和加工计划,并提供免费的 DFM 报告和报价。没有义务。
📞
打电话给巴里
直接工程线
(我回答稳定性问题)
联系我们
不确定您的零件是否需要缓解压力?只需说:“巴里,这是我的零件——加工后它会变形吗?”我会给你一个诚实的评价。
🔬 持久的精度 — 工程稳定性 🔬
附:当您发送电子邮件时提及“稳定性指南”,我将向您发送一份缓解压力温度图表和一份案例研究 PDF。
曾巴里
YOVUTEK 高级制造工程师
(10 多年确保 CNC 加工零件的尺寸稳定性 - 从薄壁环到精密医疗植入物。让我帮助您消除翘曲。)