简介:切割设置和装配成功之间的隐藏联系
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我见过无数的钣金项目,其中激光切割的零件在组装之前看起来都很好。然后,孔不对齐、边缘干涉或出现焊接间隙。罪魁祸首?次优激光切割参数会降低边缘质量,影响 激光切割零件组装。在本指南中,我将解释激光参数(功率、速度、频率、焦点位置和辅助气体)如何影响边缘特性,例如切口宽度、热影响区 (HAZ)、浮渣和边缘垂直度。然后我将展示每种缺陷如何影响下游装配:装配、焊接、紧固和涂层。我还将提供参数优化清单和案例研究。无论您是激光操作员还是设计工程师,了解此链接都将为您省去返工和装配的麻烦。
第 1 章:关键激光切割参数及其对边缘质量的影响
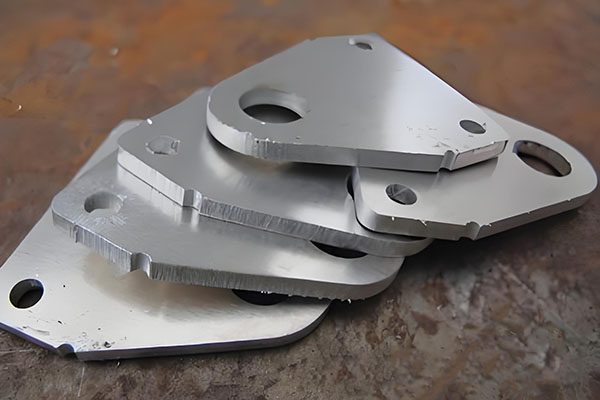
在讨论组装之前,我们先回顾一下影响边缘质量的激光参数。对于 激光切割零件组装,这些最重要:
- 激光功率(W):较高的功率可提高切割速度,但会加宽切缝并增加热影响区。功率太低会导致切割不完全。
- 切削速度(毫米/分钟):太快→毛边、挂渣;太慢 → 切缝宽、热影响区过多、翘曲。
- 辅助气体类型及压力:氧气(对于低碳钢)会产生放热反应,产生带有氧化层的较粗糙边缘。氮气(用于不锈钢、铝)可产生清洁、无氧化物的边缘,但需要更高的压力。压力不足会在底部边缘留下浮渣(重新凝固的金属)。
- 焦点位置:焦点位于板材上方,在顶部产生较窄的切口;下面的焦点会在底部产生较窄的切口。最佳焦点通常位于方形边缘的板材表面。
- 脉冲频率(脉冲激光):较高的频率 (5–20 kHz) 可在薄材料上产生更平滑的边缘。
第 2 章:影响装配的边缘质量指标
五个边缘质量指标直接影响 激光切割零件组装:
- 割缝宽度变化:如果切口宽度沿切割方向变化,凸耳和槽口特征将不适合。理想的切口是一致的 (±0.03 mm)。
- 边缘垂直度(垂直度):当两个零件对接在一起时,非垂直边缘(锥度)会产生间隙。锥度 > 0.5° 会导致装配问题。
- 浮渣(底部边缘重新凝固的金属):熔渣会阻碍零件放平、干扰焊接,并且可能会折断成组件(污染)。
- 热影响区 (HAZ) 硬度:较大的热影响区会使边缘变硬(尤其是在钢材上),导致切割后难以钻孔或攻丝。
- 表面粗糙度(Ra):粗糙边缘 (Ra > 6 µm) 会增加滑动配合中的摩擦并降低焊接接头的疲劳寿命。
第 3 章:Edge 缺陷如何破坏装配——真实示例
以下是边缘质量差如何导致失败的原因 激光切割零件组装:
- 切口不一致 → 槽/凸片未对准:专为 2.0 毫米槽设计的拉片的切口变化范围为 1.8 至 2.2 毫米。标签卡住或发出嘎嘎声。
- 锥度过大 → 焊接配合不良:两块具有 1° 锥度的板在根部留下 0.5 mm 的间隙,需要额外的焊接填充物并导致变形。
- 浮渣 → 零件无法平放:底部边缘的浮渣球会抬升零件,影响叠层公差。熔渣也会脱落,并可能导致电子设备外壳短路。
- 硬热影响区 → 丝锥破损: 边缘上 0.2 毫米的硬化层可能会在攻丝时损坏丝锥。这在氧切低碳钢上很常见。
- 边缘粗糙→粉末涂层附着力差:粗糙的边缘可能会导致“边缘拉回”,即涂层从尖角、粗糙的角落收缩,从而暴露裸露的金属。
第 4 章:装配友好边缘的参数优化
根据我们的商店经验,以下是参数指南 激光切割零件组装 成功:
4.1 对于低碳钢(氧切割)
氧切割速度快,但会产生氧化皮和较粗糙的边缘。为了最大限度地减少装配问题:
- 使用较低的氧气压力 (0.5–1 bar) 来减少浮渣。
- 将切割速度提高 10-20% 以减少热影响区。
- 焦点位置:方形边缘为 0 毫米(表面)。
- 切割后,用带式砂光机去毛刺或滚筒去除浮渣。
4.2 对于不锈钢和铝(氮气切割)
氮气可产生干净、无氧化物的边缘,非常适合焊接和组装。参数:
- 高氮气压力 (15–20 bar) 可吹走熔融金属 — 防止浮渣。
- 中等速度——边缘质量和生产率之间的平衡。
- 焦点位置:-1 毫米(表面下方),用于薄材料上较窄的切缝。
4.3 一般提示
- 使用具有正确间距 (0.5–1.5 mm) 的喷嘴以保持一致的焦点。
- 每月校准一次光束对准——未对准会导致锥度。
- 对于厚板(>12 毫米),请使用双遍策略:使用氧气进行粗切割,然后使用氮气进行精切割以清洁边缘。
第 5 章:案例研究 – 通过参数调整保存外壳组件
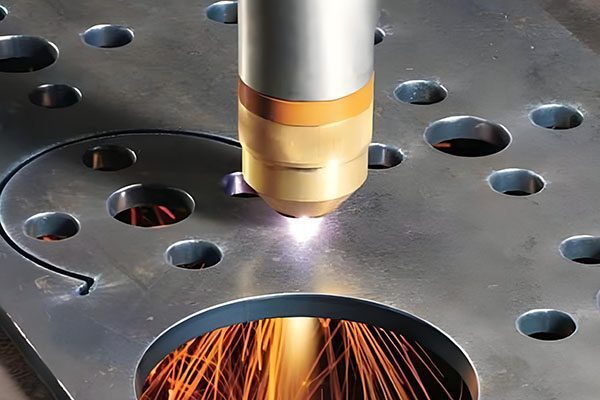
一位客户拥有另一家商店激光切割的 500 个不锈钢外壳。零件底部边缘有过多的浮渣(由于氮气压力低)。当他们尝试组装时,浮渣导致盖子无法齐平,间隙高达 1.5 毫米。他们来到我们这里。我们使用优化参数重新切割零件:氮气压力从 10 bar 增加到 18 bar,速度从 8 m/min 降低到 6 m/min。结果:边缘干净、无渣。装配间隙降至0.2毫米,焊接合格。客户现在使用我们的所有不锈钢参数 激光切割零件组装.
第 6 章:挽救次优边缘的后剪切处理
如果您收到边缘质量较差的零件,也不会失去一切。后处理可以改善 激光切割零件组装:
- 去毛刺(除渣):砂带磨光机、滚筒磨光机或手动锉刀。对于大批量生产,可以使用去毛刺机(例如 Timesavers)去除浮渣并平滑边缘。
- 磨边:对于锥度校正,二次磨削可以使边缘平整,但这会增加成本和时间。
- 化学去毛刺(电解抛光):对于不锈钢,电解抛光可去除微毛刺并平滑热影响区。还提高了耐腐蚀性。
- 抛丸清理:用玻璃珠喷砂可去除浮渣并产生均匀的哑光效果,但不能纠正锥度。
预防比纠正更便宜。预先优化参数。
第7章:边缘质量检验方法
为确保 激光切割零件组装 成功,组装前检查边缘:
- 目视检查:检查是否有浮渣、变色(HAZ 过多)和不均匀的切口。
- 显微镜(20–50×):测量切口宽度变化和边缘粗糙度。
- 轮廓仪:测量 Ra(装配目标 < 3.2 µm)。
- 硬度计:检查HAZ硬度(应在母材的10%以内)。
- 通过/不通过测量仪:对于凸耳和插槽特征,请使用量规来验证是否合适。
我们用这些方法检查每一篇第一篇文章。如果边缘出现问题,我们会在生产前调整参数。
第 8 章:装配友好型激光切割的设计注意事项
设计师可以通过适应激光切割的实际情况来提供帮助:
- 为卡舌和插槽添加 0.2–0.5 mm 间隙: 激光切口不完全一致。将间隙设计成配合特征。
- 避免尖锐的内角:3毫米的半径可以让激光顺利切割;尖角会导致过热和热影响区。
- 指定边缘质量要求:在图纸上注明“无熔渣”、“最大热影响区 0.3 毫米”或“边缘垂直度 ±0.2 毫米”。这迫使激光车间优化参数。
- 考虑切割后去毛刺:如果您的组件需要零浮渣,请在询价中指定“去毛刺”。
第 9 章:参数优化清单
- 对不锈钢/铝使用氮气以避免氧化物。
- ☐ 将气压设置得足够高,以将熔融金属吹干净(15-20 巴)。
- 调节速度以实现底部边缘干净(无浮渣)。
- □ 方形边缘的焦点位置在纸张表面。
- ☐ 使用适合材料厚度的喷嘴尺寸 (1.5–3 mm)。
- 每月校准一次光束对准。
- ☐ 检查第一件制品是否有切口、熔渣、热影响区和锥度。
- 对于低碳钢氧气切割,如果仍有浮渣,请添加去毛刺步骤。
第 10 章:边缘质量差对装配的成本影响
边缘质量差不仅会造成挫败感,还会增加实际成本 激光切割零件组装:
- 手动去毛刺:20-50 美元/小时人工。一批 1,000 个零件可能需要 10-20 小时的去毛刺 = 额外 200-1,000 美元。
- 返工:不合适的零件需要打磨、锉磨或报废。废品率可从 1% 跃升至 10%。
- 焊接返工:装配不良会使焊接时间增加 30-50%,并且可能需要进行背面磨削。
- 现场故障:电子设备外壳内脱落的浮渣颗粒可能会导致短路和保修索赔。
预先投资参数优化不需要任何成本——只需正确的设置即可。节省是立竿见影的。
结论:剪裁正确,组装简单
激光切割参数不仅仅是速度和功率——它们直接决定边缘质量,边缘质量决定 激光切割零件组装 成功。通过优化气压、速度、焦点,并在需要时使用切割后去毛刺,您可以获得每次都能完美贴合的干净、方形、无渣的边缘。我们每天使用装配优化参数激光切割数千个零件。把你的图纸和材料发给我。我将提供免费的 DFM 审查、参数建议和报价。让我们让您的装配第一次就能工作。
👇 需要完美组装的激光切割零件吗?
将您的 CAD 文件和装配要求发送给我。我将优化激光参数以获得干净的方形边缘,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答激光参数问题)
联系我们
不确定要使用哪些参数?只需说:“巴里,这是我的材料和厚度——什么设置可以确保轻松组装?”我将提供一个起点。
⚡ 切干净。组装光滑。 ⚡
附:当您发送电子邮件时提及“装配指南”,我将向您发送边缘质量检查清单和参数优化流程图。
曾巴里
YOVUTEK 高级制造工程师
(10 多年优化装配激光切割 — 从电子外壳到重型结构零件。让我帮助您消除装配问题。)