简介:三种切割技术,一家工厂的视角
嗨,我是来自 YOVUTEK — 一家位于中国的真正的钣金制造工厂。每天,我们的车间并排运行光纤激光器、等离子台和水刀机。我亲自监督过全球客户数千次裁员。在这篇文章中,我将分享我厂对激光切割、等离子切割、水射流切割的诚实比较。如果您正在考虑 激光切割金属板材,您将准确了解它在哪些方面优于其他方法 - 以及我们何时推荐等离子或水刀。让我向您介绍一下我们车间实际发生的情况。
第 1 章:每个流程如何运作——来自我们的工厂车间
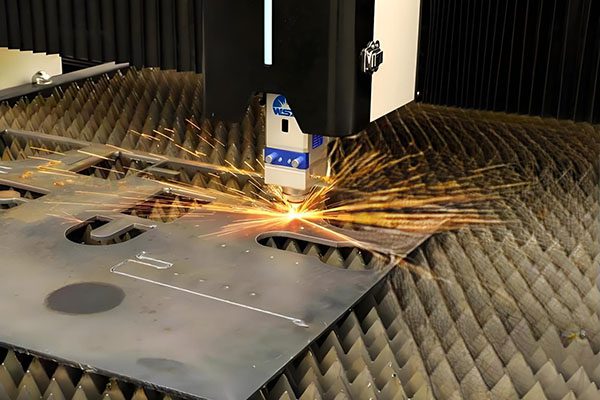
1.1 激光切割钣金——我们最受欢迎的服务
在我们, 激光切割金属板材 占我们日常切割工作的 70% 以上。我们运行两台 6kW 光纤激光器(品牌:Trumpf 和 Bystronic)。激光束沿着编程路径熔化金属,同时高压氮气或氧气吹走熔化的材料。结果:切口窄至 0.1–0.3 毫米,热影响区 (HAZ) 仅 0.1–0.5 毫米,精度为 ±0.05–0.1 毫米。我们通常切割的低碳钢厚度可达 25 毫米,不锈钢厚度可达 15 毫米,铝材厚度可达 12 毫米。边缘非常干净,大多数零件直接进行弯曲或焊接,无需任何后处理。
1.2 等离子切割——我们的厚板解决方案
对于厚钢板 (20–50 mm),我们的海宝 XPR 等离子切割机是主力。它使用 25,000°C 的电离气体射流来熔化并喷射金属。 30 mm 钢材的切割速度约为 1.5 m/min — 比我们在该厚度上的激光切割速度快得多。然而,切割边缘的光洁度较粗糙 (Ra 12–25 µm) 和较宽的热影响区 (1–3 mm)。我们在焊接前经常需要打磨掉焊渣。我建议将等离子用于结构梁、采矿设备零件以及任何切割边缘不可见的工作。
1.3 水射流切割——我们的冷切割专家
我们的 OMAX 水刀运行压力为 90,000 psi,将磨料石榴石与水混合。它不产生热量——零热影响区。这对于钛、铬镍铁合金、厚铝(最大 150 毫米)甚至复合材料至关重要。但水刀速度很慢:切割 20 mm 钢材大约需要 0.1 m/min,比等离子慢 10 倍。磨料成本也很高(每小时 15-25 美元)。仅当热变形会损坏零件时,我们才建议使用水刀,例如航空航天支架或热敏合金。
第 2 章:工厂比较表 — 激光、等离子、水刀
| 参数 | 激光切割金属板材(我们的光纤激光器) | 等离子切割 | 水刀切割 |
|---|---|---|---|
| 精度(±毫米) | 0.05–0.1 | 0.5–1.0 | 0.1–0.2 |
| 割缝宽度(毫米) | 0.1–0.3 | 1–3 | 0.8–1.5 |
| 热影响区 | 非常小(0.1–0.5 毫米) | 中等(1–3 毫米) | 无 |
| 最大厚度(低碳钢) | 25毫米 | 50毫米+ | 150毫米+ |
| 切割速度(1毫米钢材) | 〜20米/分钟 | ~3 m/分钟 | 〜0.5米/分钟 |
| 切削速度(20毫米钢材) | 〜1米/分钟 | ~1.5 m/分钟 | 〜0.1米/分钟 |
| 边缘质量 | 优秀,光滑 | 粗糙,可能有浮渣 | 光滑、无毛刺 |
| 材料类型 | 金属(纤维反光正常) | 仅导电金属 | 任何材料 |
| 我们的店费率(美元/小时) | $25 | $18 | $35 |
第 3 章:我们何时推荐激光切割钣金
在我们工厂, 激光切割金属板材 是大多数客户订单的默认选择。这就是我们推动客户选择激光的原因 - 除非他们有选择等离子或水刀的特定原因:
- 精密配合:±0.05 毫米意味着零件完美配合,无需锉削。我们为医疗设备外壳提供的激光切割零件已通过首件检验,且零废品。
- 无需二次整理:切割边缘足够光滑,适合粉末喷涂或焊接。等离子常常需要研磨;水刀可产生缎面效果,但速度较慢。
- 周转速度快:对于薄到中板(1-15 毫米),激光是最快的工艺。我们可以在 3-5 天内报价并发货。
- 节省材料:我们的套料软件 (SigmaNEST) 可紧密包装零件,与等离子相比,废品率减少 15-25%。
我通常推荐激光切割用于:电子底盘、汽车支架、HVAC 法兰、机器人手臂以及厚度不超过 25 毫米的材料要求严格公差的任何零件。如果你的部分超出了这个范围,让我解释一下替代方案。
第 4 章:等离子切割——我们的厚板主力
仅当钢材厚度超过 20 毫米且精度次要时,我们才会改用等离子。例如,上个月我们为采矿设备框架切割了 40 毫米钢板。 Plasma 在 4 小时内完成了工作;激光治疗则需要 10 个小时,而且费用是原来的两倍。然而,边缘有浮渣和轻微的斜角(约2-3°)。客户并不关心,因为零件是焊接和喷漆的。所以我的规则是:对较厚的非装饰部件使用等离子。
第 5 章:水射流切割 — 当不允许加热时
水刀是我们的“特种部队”工具。我们仅在激光或等离子体会损坏材料时引用它。本店真实案例:
- 钛航空支架:激光留下重铸层和微裂纹。水刀切割干净,无热影响区。
- 厚铝(50 毫米):激光在反射率和热量积聚方面存在问题。水刀可以轻松处理。
- 复合板:激光熔化树脂;水射流切割不会分层。
但水刀速度慢且昂贵。我总是问客户:“你们能接受带有轻微热影响区的激光切割边缘吗?”如果是的话,我们就为他们省钱。
第 6 章:成本比较 — 我们的真实报价
以下是我们对典型 500×500 mm 零件(低碳钢,一次性数量)的实际收费:
- 激光切割金属板材(6 毫米钢):28 美元(运行时间 6 分钟,设置 15 美元)。
- 等离子切割(30 毫米钢):45 美元(运行时间 12 分钟,设置 20 美元)。
- 水射流切割(30 毫米铝):85 美元(运行时间 25 分钟,磨料成本高)。
对于薄材料(< 3 毫米),激光是最便宜的,因为它速度非常快。对于厚板(> 25 毫米),等离子在每个零件的成本方面胜出。水刀仅适用于特殊情况。我很乐意为您的具体图纸提供免费报价——只需给我发电子邮件即可。
第 7 章:材料兼容性——我们可以削减的内容
| 材质 | 激光我们的 | 等离子 | 水刀 |
|---|---|---|---|
| 低碳钢(1–25 毫米) | ✅ 最好的 | ✅ 良好(20–50 毫米) | ✅ 好(任意) |
| 不锈钢(1–15 毫米) | ✅ 优秀 | ⚠️公平(渣滓) | ✅ 优秀 |
| 铝(1–12 毫米激光,更厚的水射流) | ✅ 好 | ⚠️公平 | ✅ 最好的 |
| 铜/黄铜(光纤激光器) | ✅ 好 | ❌ 穷 | ✅ 最好的 |
| 钛 | ⚠️可能(氮气) | ❌ 没有 | ✅ 最好的 |
| 复合材料/塑料 | ⚠️ 烟雾 | ❌ 没有 | ✅ 最好的 |
第8章:我们工厂的三个真实项目
让我分享一下我们上个月完成的实际订单:
- 项目1(医疗设备底盘,2毫米304不锈钢,100个): 我们用过 激光切割金属板材。客户需要无毛刺的边缘以实现食品级清洁度。激光提供 Ra 1.6 µm 光洁度 - 无需去毛刺。
- 项目 2(挖掘机配重,35 毫米低碳钢,20 件): 全程等离子。零件经过焊接和喷漆;边缘粗糙度并不重要。与激光相比,客户节省了 40%。
- 项目3(航空航天测试夹具,20毫米钛,2个):仅限水刀。任何 HAZ 都将无法通过 NDT 检查。我们收取了更多费用,但这部分第一次就通过了。
结论:我作为工厂主的诚实建议
我们拥有这三项技术——所以我没有偏见。但对于我们 80% 的客户来说, 激光切割金属板材 是正确的答案。它为大多数厚度达 25 毫米的材料提供了精度、速度、边缘质量和成本的最佳平衡。对于外观不重要的厚钢(>25 毫米),请选择等离子。对于热敏材料或特殊材料,请选择水刀。还不确定吗?将您的图纸发送给我 - 我将亲自审核并推荐最佳工艺,并在 24 小时内提供免费的 DFM 报告和确定报价。
👇 从我们的工厂获取直接报价
上传您的 DXF、STEP 或 PDF 绘图。我将根据您的具体材料和厚度比较激光、等离子和水刀,并向您发送我们最优惠的出厂价格。没有中间商,没有加价。
📞
致电我们的工厂
直接与巴里交谈
(无接待处)
联系我们
或者只是说:“巴里,我需要切割建议——激光、等离子还是水刀?”我将在几个小时内亲自回复。
🔥 激光 · 等离子 · 水射流 — 三者我们都拥有 🔥
附:首次使用的客户可以获得免费的“切割工艺建议”PDF。当您联系我时请提及“我们的工厂”。
曾巴里
YOVUTEK 工厂经理兼切割专家
(我自己运行激光、等离子和水刀——有任何关于金属板材切割的问题都可以向我询问。)