简介:模具过早失效的痛苦
某汽车零部件公司曾拥有一家精密 注塑模具 价值80万日元,设计寿命100万次。事实上,仅生产了 350,000 个零件后,就出现严重生锈、导柱卡死、分型线塌陷等情况,迫使其提前报废。直接损失达80万日元,加上逾期交货罚款超过20万日元。调查发现,根本原因不是设计或材料缺陷,而是严重缺乏日常维护——冷却通道从未清洗过,从未涂过防锈剂,每次停机后操作人员只是喷洒一些脱模剂。这个案例说明了一个普遍现象:注塑模具的寿命往往不是“用完”而是“被忽视而死”。本文从腐蚀防护、运动部件润滑、冷却系统维护、表面修复和存储管理等角度系统地讨论了延长注塑模具寿命的维护策略。
第一章:注塑模具的主要失效模式
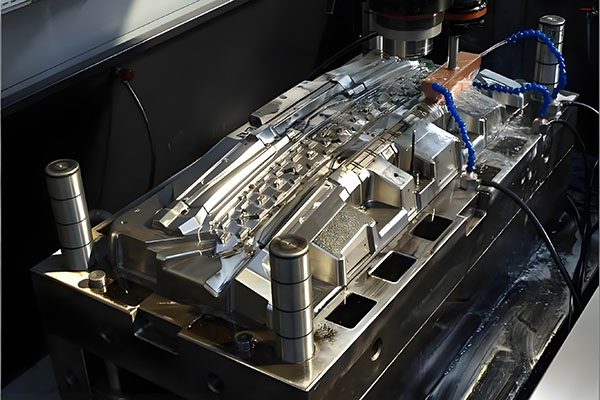
要制定有效的维护策略,首先必须了解注塑模具的主要故障模式。根据行业统计,故障原因分布如下:
- 磨损和磨损 (约35%):导柱、导套、滑块、顶针因缺乏润滑或硬质颗粒进入而磨损,导致卡死、定位不准。
- 腐蚀和生锈 (约28%):冷却水道结垢堵塞、分型线积水、防锈使用不当导致表面生锈,影响产品外观和脱模。
- 疲劳开裂 (≈20%):长期循环应力会导致尖角或焊缝处产生微裂纹,最终扩展至断裂。
- 热疲劳裂纹 (≈12%):反复加热和冷却会产生裂纹网络(热裂纹),常见于浇口和核心附近。
- 其他 (约5%):人为失误、操作失误、材料缺陷等。
值得注意的是,前两种故障模式(磨损和腐蚀)与维护直接相关,占故障的 60% 以上。也就是说,大部分模具寿命损失可以通过科学的维护来避免。
第 2 章:日常维护——预防黄金法则
2.1 每班必做事项
每班生产结束后,操作人员应完成以下“三检一涂”:
- 清洁分型线:使用黄铜刮刀或竹刀片去除残留的塑料;切勿使用钢制工具,以免划伤腔体。然后用浸有丙酮的棉布或专用清洁剂擦拭,以确保没有油污或碎屑残留。
- 检查移动部件:手动推/拉滑块、顶针和挺杆,确认运动平稳,无异常噪音或卡住。如果阻力增加,请添加润滑剂。
- 检查冷却通道:观察与初始状态相比的进水/出水流量。如果流量显着下降,请立即除垢。
- 涂抹防锈剂:如果机器停机超过2小时,应在型腔、型芯、分型线上喷中性防锈油。特别注意顶针孔和滑轨。
2.2 每周维护项目
每周停机 1-2 小时可以大大延长模具寿命:
- 润滑所有运动部件:导柱、导套使用高温润滑脂(滴点≥200°C);用于滑轨的极压锂基润滑脂;顶针专用顶针油。
- 检查紧固件:使用扭矩扳手重新拧紧核心固定螺钉、滑动固定螺钉和顶出板螺钉,以防止松动。
- 清洁通风槽:用细砂纸或专用的通风口清洁工具清除积碳,以恢复通风并防止气体燃烧。
- 检查加热元件:对于热流道模具,测量加热器筒的电阻并检查热电偶功能。
第 3 章:冷却系统维护 – 被忽视的“血液”
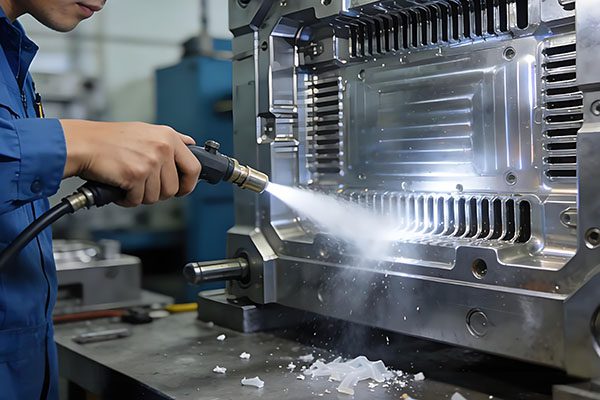
冷却系统是注塑模具的“循环系统”。结垢和堵塞会导致模具温度不均匀,加速热裂纹并延长循环时间。保养要点:
- 水质管理:使用硬度≤50 ppm的软化水或去离子水。添加防锈剂和杀菌剂以防止粘液细菌生长。
- 定期除垢:每 50,000 次循环,使用特殊的通道清洁剂(酸性或碱性,取决于水垢类型)循环 2-4 小时,然后用清水冲洗。
- 流量监控:在入口和出口安装流量计。如果流量下降超过 20%,请立即清洁。
- 更换密封件:每 6 个月更换一次 O 型圈,以防止水渗入模具内部。
第 4 章:运动部件的润滑 – 延长滑动部件的寿命
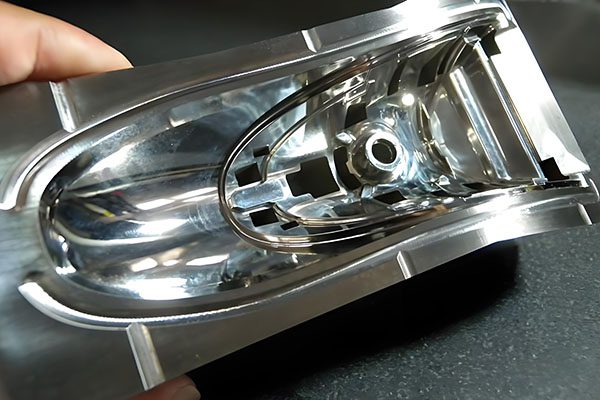
导柱、衬套、滑块和顶杆的磨损是模具故障的主要原因。科学的润滑可以延长其寿命3-5倍。
4.1 润滑油选择指南
| 组件 | 推荐润滑剂 | 频率 | 注意事项 |
|---|---|---|---|
| 导柱/导套 | 高温锂基脂(滴点≥200°C) | 每周 | 请勿过量涂抹;过量可能会污染零件 |
| 滑轨 | 极压锂基润滑脂(含 MoS2) | 每两周一次 | 重新涂抹前清洁旧油脂 |
| 顶针 | 专用顶针油(高温) | 每班 | 喷于引脚表面;避免进入腔体 |
| 升降机 | 高温润滑脂 | 每周 | 检查升降机与导向块之间的间隙 |
4.2 常见润滑错误
- 错误一:油脂越多越好 → 多余的油脂会溢出,污染型腔,导致产品表面出现油污。
- 错误2:所有部件使用相同的油 → 顶针需要低粘度润滑油,导柱需要高粘度润滑油;混合会加速磨损。
- 错误三:只添加,不清洗 → 旧润滑脂中的金属碎片会变成“研磨剂”——必须定期清除。
第5章:防锈和表面保护
潮湿的环境、手汗、酸性塑料气体等都会引起霉菌生锈。防锈策略包括:
- 选择合适的防锈剂:闲置时,喷洒挥发性缓蚀剂(VCI)油,形成透明保护膜。注意:有些防锈剂会与塑料发生反应;使用中性产品。
- 控制车间湿度:当湿度超过70%时,开启除湿机。将模具存放在 40-60% 的湿度下。
- 避免手汗接触:操作人员应戴棉质手套;切勿徒手触摸型腔表面。
- 处理腐蚀性塑料:加工 PVC、POM 或其他释放酸性气体的材料时,每班结束后用碱性清洁剂中和,然后涂上防锈剂。
- 长期储存:对于不使用的模具,彻底清洁并干燥,喷上防锈蜡,用塑料薄膜真空密封,并放入干燥剂。
第六章:定期检查和预防性更换
即使日常维护良好,模具也需要定期“体检”。推荐间隔时间:
- 每 100,000 次循环:完全拆卸、清洁并检查所有间隙。测量导柱/导套的径向间隙;如果 >0.03mm 则更换。检查顶针与板的间隙;如果 >0.05mm,则更换销或衬套。
- 每 200,000 次循环:使用 CMM 检查关键型腔尺寸并评估磨损。检查分型线平整度;如果>0.02mm,则搭接。
- 每 500,000 次循环:执行磁粉或染料渗透检查以检查磁芯和载玻片中是否存在微裂纹。对热流道加热元件进行老化测试并主动更换。
建立模具历史记录,记录每次维修、更换零件和检查数据。这是预测剩余寿命和安排预防性维护的基础。
第 7 章:存储管理——“休眠”期间的霉菌护理
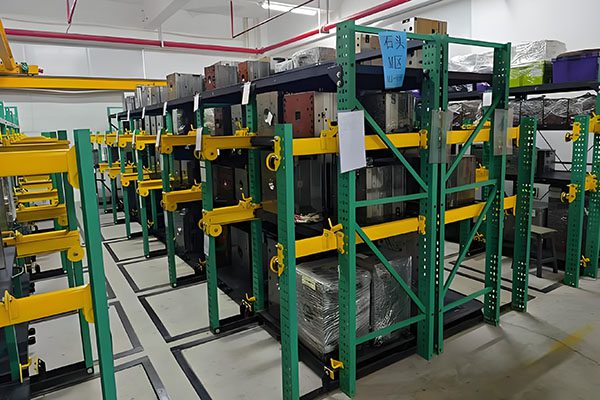
储存期间的模具维护经常被忽视,但它是生锈和变形的高风险区域。
- 清洁和防锈:入库前,彻底清洁、吹干所有冷却和油路,并喷洒防锈蜡。在分型线上涂上防锈油,并用干净的塑料薄膜覆盖。
- 关闭状态:模具应存放在关闭位置,并用夹板固定,以防止意外打开而损坏分型线。将干燥剂放入腔体内以便长期保存。
- 堆码要求:将模具存放在专用架上;切勿堆叠它们。每个模具都应有一个 ID 标签,注明最后使用日期、周期计数和维护状态。
- 定期唤醒:对于存放时间超过 3 个月的模具,将其取出,执行打开/关闭循环,重新润滑运动部件,并检查防锈情况。
第八章:我们的模具维修服务体系
我们不仅制造注塑模具,还提供全生命周期的维护服务:
- 维修培训:为客户操作人员提供标准化维护流程培训,包括视频资料和实践考试。
- 定期检查:每季度派工程师到现场检查模具状况并出具维修报告。
- 紧急抢修:24小时响应型腔抛光、滑块修复、顶针更换等现场服务。
- 寿命预测:根据循环记录和检查数据,使用大数据模型来预测剩余寿命并建议最佳检修时间。
杰夫说,“我们卖的不仅仅是模具,还有模具的‘健康管理’。”
结论:维护是最具成本效益的投资
一个注塑模具的成本从数万到数百万元不等,而维护费用仅占模具总投资的2-5%。然而,适当的维护可以将模具寿命延长 50-100%,减少停机损失,并确保产品质量稳定。与其为模具报废而后悔,不如从今天开始建立科学的维护系统。如果您需要模具维修咨询或专业服务,请联系我们。
👇 行动号召:使模具寿命加倍
无论您需要 模具维护培训, 定期检查, 紧急抢修, 或 寿命预测 – 我们的整个生命周期 注塑模具 服务帮助您降低维护成本,提高生产效率。
我们的承诺:免费模具健康检查、定制维护计划、24小时应急响应、完全可追溯的记录。
📞
致电我们
免费模具维修咨询
(30 分钟)
联系我们
或者只是说:“我的模具需要维护——请帮忙评估。”
巴里将为您联系模具维护工程师。
🛠️正确保养,健康霉菌🛠️
附:首次咨询的客户将获得免费的“霉菌健康检查”。询问时请提及“维护解决方案”。
曾巴里
YOVUTEK 模具工程技术总监
(一位工程师相信“维护模具比修理模具更有利可图”。)