简介:模具性能的“隐形战场”
在冲压模具制造中,材料的选择直接决定模具寿命、产品质量和生产成本。一套 冲压模具 由劣质钢制成的工具可能仅在 10,000 次冲程后就失效,而由高性能工具钢制成的工具可以轻松承受 100 万次冲程。价格上的差异往往只有2-3倍,但寿命上的差异却可以达到10-20倍。本文将系统讲解 冲压模具 从工况、失效模式、钢材类型、热处理、表面处理和成本效益分析等角度对零件进行分析,帮助您找到性能与成本之间的最佳平衡点。
第一章:冲压模具的工作条件及其对材料的要求
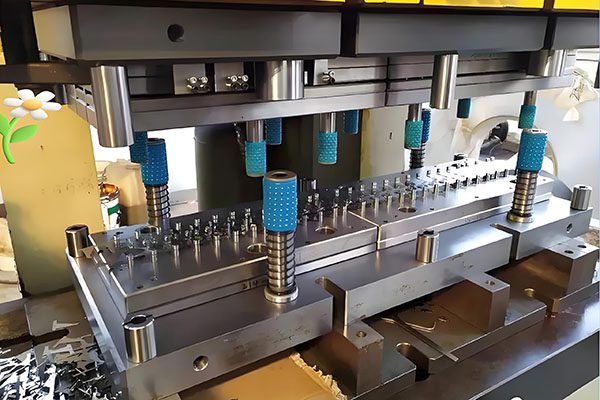
冲压模具在极其苛刻的条件下运行——高压、高冲击和高摩擦。不同零件的材料要求差异很大。主要失效模式 冲压模具 部分包括:
- 磨损:冲头、模具和切削刃的主要失效模式。由钣金与模具表面之间的摩擦引起。
- 脆性断裂:常见于冲头、镶件和其他承受冲击载荷的部件。
- 塑性变形:当材料的压缩强度或屈服强度不足时会发生。
- 疲劳开裂:常见于应力集中区域,例如圆角和孔。
- 粘着磨损(擦伤):在冲压铝、不锈钢或镀锌板时经常出现。
因此,选择合适的钢材 冲压模具 要求综合考虑硬度、韧性、耐磨性、抗压强度、抗疲劳性能。
第二章:不同冲压模具零件的材料选择原则
2.1 冲头和模具——切削的核心
冲头和模具是机械设备中负载最重的部件 冲压模具。它们要求高耐磨性、高抗压强度和良好的韧性。
- 大批量生产(> 100 万次冲程):推荐钢 – Cr12MoV、SKD11、D2。硬度HRC58-62,高耐磨性。
- 中等批量生产(200,000-100 万次):推荐钢 – Cr12、9Mn2V、A2。硬度HRC56-60,性能均衡。
- 小批量生产(<200,000 次冲程):推荐钢材 – T10A、45#、65Mn。硬度HRC50-55,成本低,适合打样或小批量。
2.2 成形冲头和模具——整形的核心
成型冲头和模具主要承受压缩应力和弯曲应力,对硬度和韧性要求很高。
- 高精度、高光泽零件:推荐Cr12MoV、SKD11,热处理至HRC58-60,然后进行涂层。
- 一般成型:推荐9SiCr、5CrMnMo,热处理至HRC52-56。
- 大型成型冲头:推荐40Cr、42CrMo,调质至HRC28-32,然后对工作表面进行局部淬火(火焰或感应)。
2.3 导柱、导套——精密制导的核心
导柱和导套要求具有高耐磨性、良好的表面光洁度和最小的摩擦力。
- 导柱:推荐GCr15轴承钢、20Cr渗碳钢。热处理后硬度:表面HRC58-62,心部HRC30-40。
- 导套:推荐ZCuSn10P1锡青铜或带油槽的GCr15。
2.4 模板——模具的骨架
模板要求较高的刚性和尺寸稳定性,但对耐磨性要求较低。
- 高精度模具:推荐45#钢,正火或调质至HB220-260。
- 大型模具:推荐QT600-3球墨铸铁或40Cr。
- 原型模具:推荐使用铝合金 6061 或 P20 预硬钢。
第三章:常用冲压模具钢的比较
| 钢种 | 同等等级 | 硬度(HRC) | 耐磨性 | 韧性 | 应用领域 |
|---|---|---|---|---|---|
| Cr12MoV | SKD11、D2 | 58-62 | 优秀 | 公平 | 大容量冲头、模具、冷镦模具 |
| Cr12 | – | 56-60 | 好 | 公平 | 中等体积模具,一般切割 |
| 9Mn2V | O2 | 56-60 | 好 | 优于 Cr12 | 中小型模具、螺纹模具 |
| T10A | – | 52-56 | 公平 | 好 | 小批量原型、简单模具 |
| 铬钨锰矿 | – | 54-58 | 好 | 好 | 拉丝模具、成型模具 |
| 5CrMnMo | – | 48-52 | 公平 | 优秀 | 大型成型模具、热冲压模具 |
第 4 章:热处理——释放材料潜力的关键
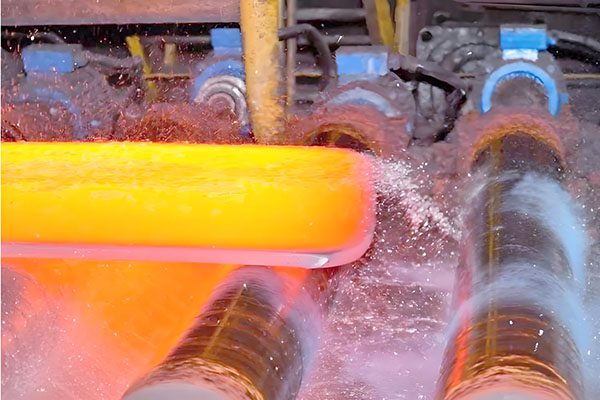
根据热处理工艺的不同,相同的钢种可以表现出截然不同的性能。对于一个 冲压模具,必须根据失效模式选择热处理工艺:
- 磨损为主的模具:高温淬火+低温回火(如Cr12MoV 1020℃淬火,200℃回火)→硬度高,耐磨性好。
- 以韧性为主的模具:较低的淬火温度+较高的回火温度(如Cr12MoV淬火980℃,回火400℃)→韧性较好,脆性较小。
- 大型模具:最终加工前进行预硬化(例如,HRC30-35 的 P20),以避免加工后变形。
- 高精度模具:低温处理(-196°C)以稳定尺寸并消除残留奥氏体。
第 5 章:表面处理 – 延长模具寿命
对于高磨损应用,表面处理可以显着延长零件的使用寿命 冲压模具。常见的表面处理技术包括:
- 渗氮:Cr12MoV模具氮化可提高表面硬度至HV800-1000,耐磨性提高1-2倍。
- PVD镀膜:TiN、AlCrN、TiAlN 涂层可降低摩擦系数并防止磨损。涂层冲头的使用寿命是未涂层冲头的 3-5 倍。
- TD处理(丰田扩散):形成 5-15μm 的碳化钒 (VC) 层,表面硬度高达 HV3000,非常适合高磨损应用。
- 刷镀:磨损区域的原位修复。
第 6 章:材料选择过程和成本效益分析
的材料选择 冲压模具 应遵循以下步骤:
- 步骤1:确定年产量(原型、低产量、中产量、高产量)。
- 步骤2:分析模具各部分的工况(切削、成型、导向、结构)。
- 步骤3:预测主要失效模式(磨损、断裂、变形、疲劳)。
- 步骤4:选择候选钢种和热处理工艺。
- 步骤5:计算总成本(材料+热处理+机械加工+维护)并与模具寿命进行比较。
成本效益示例:对于需要 100 万个零件的大批量冲压模具,Cr12MoV(材料成本 30 日元/千克,预计寿命 800,000 个零件)与 Cr12(材料成本 15 日元/千克,预计寿命 300,000 个零件)。尽管 Cr12MoV 的成本是 Cr12MoV 的两倍,但每个零件的加工成本实际上较低,因为它需要的更换次数较少。 “最便宜”的钢材并不总是最经济的——合适的材料才是最经济的。
第七章:我们的冲压模具选材服务
拥有超过 15 年的经验 冲压模具 制造方面,我们提供专业的选材咨询:
- 钢材数据库:积累了数十个钢种的性能数据,支持数据驱动的决策。
- 热处理建议:根据失效模式定制热处理工艺。
- 表面处理配套:根据材料和应用推荐最佳表面处理。
- 成本分析:提供不同材料选项的总拥有成本 (TCO) 比较。
结论:正确的材料就成功了一半
材料选择 冲压模具 不是选择“最贵”或“最便宜”的钢材,而是选择“正确”的钢材。通过彻底了解工作条件、失效模式和材料特性,并结合适当的热处理和表面处理,冲压模具的使用寿命可以延长数倍。如果您正在开发一种新的冲压模具或想要优化现有模具的材料,请联系我们。我们将为您提供专业的材料选择和工艺建议。
👇 行动号召:让我们帮助您选择合适的冲压模具材料
无论您需要 高磨损冲头, 高精度模具, 大型成型模具, 或 原型模具 – 我们的 冲压模具 材料选择服务可帮助您找到性能和成本之间的最佳平衡。
我们的承诺:免费选材咨询、成本效益分析、热处理建议、表面处理匹配。
📞
致电我们
免费冲压模具材料咨询
(30 分钟)
联系我们
或者只是说:“我需要为我的冲压模具提供材料选择建议。”
巴里将为您联系一位材料工程师。
🔩合适的材料,更长的寿命🔩
附:首次咨询的客户将免费获得《冲压模具材料成本效益分析》。询问时提及“材料选择”。
曾巴里
YOVUTEK 冲压模具技术顾问
(一位为一千多个冲压模具选择了合适材料的工程师。)