简介:精度是模具设计的核心指标
据行业统计,设计精度问题占模具故障原因的42%,远远超过材料问题(28%)和工艺问题(23%)。这意味着近一半的模具问题是在设计阶段嵌入的。作为 精密制造 对于专业人士来说,系统地分析精度问题至关重要 注塑模具 设计并提出数据驱动的解决方案。
本文研究了五个关键维度——分型线、冷却系统、顶出系统、滑动机构和材料选择——通过量化影响数据分析典型的精度问题,并提供经过验证的优化策略。
第 1 部分:分型线精度 — 毛边的根本原因
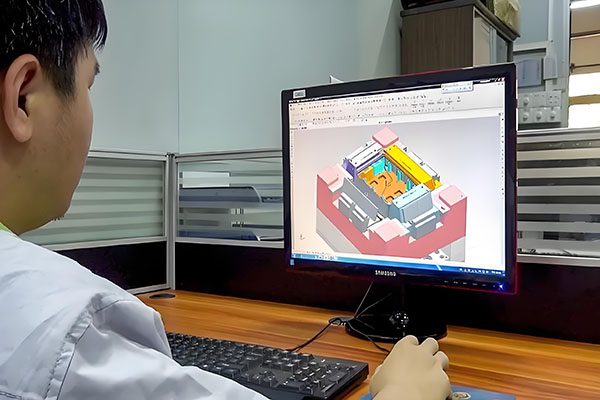
分型线精度直接影响注塑零件中飞边的形成。研究表明,当分型线间隙超过塑料熔体流动极限(通常为0.03-0.05mm)时,飞边的发生率呈指数级上升。
1.1 相关分析:分型线曲率与加工难度
137个模具的统计数据表明:分型线曲率半径小于R5的区域加工合格率仅为68%,而半径大于R10的区域加工合格率达到92%。这意味着复杂分型面中每增加一条锐曲线都会使精度风险增加约 15%。
量化推荐:在产品功能允许的情况下,保持分型线曲率半径R8以上。对于必要的复杂曲面,采用分段加工策略,并预留0.02mm的贴合调整空间。
1.2 科学分配分型线配合公差
传统设计往往采用统一的±0.01mm公差,但实际加工数据显示:大型模具(型芯尺寸>500mm)的实际公差分布为±0.015-0.025mm,远远超过设计规格。建议采用 ISO 286 标准的 IT7-IT8 级精度,并根据模具尺寸进行动态调整。
优化策略:建立模具尺寸公差参考表。磁芯尺寸每增加100mm,公差放宽0.002-0.003mm。清楚地标记关键配合表面与非关键区域,以避免不必要的精度要求,从而增加加工成本。
第二部分:冷却系统——热平衡与精度的耦合关系
冷却系统设计不当导致模具温度不均匀是零件尺寸变化的第二大原因。热成像分析显示:温差每升高10℃,零件收缩率变化约增加0.15%。
2.1 冷却通道布局优化模型
根据有限元分析,最佳的冷却通道布局应满足:通道中心至型腔表面距离15-25mm,通道间距为通道直径的3-5倍。该参数组合将模具表面温度变化限制在±3℃以内。
量化推荐:对于壁厚不均匀的零件,采用分区冷却策略。增加较厚区域的通道密度,减少较薄区域的通道密度,以实现整个型腔的均匀冷却速率。
2.2 深孔钻削的精度极限
深孔钻削挠度随深度非线性增加。测量数据:对于直径6mm的通道,200mm深度产生大约0.15mm的偏转;在300mm深度处,挠度达到0.4mm。设计必须考虑到这种偏差,或考虑分段钻孔、线切割或替代工艺。
优化策略:对于深度超过 200 毫米的通道,分成两段,从相对两侧钻孔,在中间汇合。或者,采用3D打印随形冷却技术来完全消除钻孔偏转问题。
第 3 部分:顶出系统 — 平衡顶出力和零件质量
顶针位置不当导致顶出痕迹或变形占试模失败案例的 35%。
3.1 顶针位置与零件结构的关系
有限元分析表明顶针应放置在最厚的壁部分(通常为标称壁厚的 1.5 倍),与肋、凸台和其他薄特征保持至少 3 毫米的距离。建议顶针直径与壁厚之比为0.3-0.5。
量化推荐:建立顶针放置检查表,内容包括:避免肋、定位在壁厚中心、平衡顶出力。对于深腔零件,将销定位在底部而不是侧壁,以防止变形。
3.2 顶针配合间隙的量化标准
根据H7/f7配合标准,顶针与顶板之间的推荐间隙为0.01-0.03mm。间隙低于 0.005mm 会增加绑定风险;超过 0.05mm 会增加偏转风险。
优化策略:对于长顶针(长度 >200mm),请结合导向衬套以增加支撑长度。用加强筋加固顶出板,防止因顶出销孔过大而变形。
第 4 部分:滑动机构 — 横向精度的控制点
滑动机构精度直接影响侧面零件特征的尺寸稳定性。滑动间隙每增加 0.02 毫米,横向特征尺寸变化就会增加约 0.03 毫米。
4.1 滑动导轨几何参数优化
导轨长度与滑块宽度之比不应小于1.5,导轨啮合长度不应小于滑块行程的1.2倍。该参数组合将运动过程中的滑块偏转限制在 0.01mm 以内。
测量数据:1.5倍率时,挠度≈0.008mm; 1.2倍率时,挠度上升至0.02mm; 1.0比率时,挠度超过0.05mm。
4.2 滑动配合间隙的热补偿
考虑到热膨胀差异,必须根据工作温度(通常为80-120℃)补偿滑动配合间隙。对于钢质滑轨,100℃温升时每100mm长度的膨胀量约为0.11mm。
优化策略:建立滑块间隙计算公式:室温间隙=工作间隙+(工作温度-室温)×热膨胀系数×滑块长度。在图纸上指定室温和工作温度间隙以供装配参考。
第 5 部分:材料选择 — 平衡物理性能和加工精度
材料选择不当占模具故障案例的 28%。
5.1 热处理变形的量化预测
常见模具钢热处理变形统计:P20(0.05-0.10%)、718H(0.03-0.08%)、S136(0.02-0.05%)、H13(0.04-0.09%)。设计时必须考虑变形余量,或采用粗加工→热处理→精加工的工艺顺序。
量化推荐:对于精密模具,建议使用预硬钢(如718H、S136H)以避免热处理变形。如需淬火,应在粗加工后、精加工前进行,并预留0.3-0.5mm的加工余量。
5.2 硬度与精度权衡模型
材料硬度与加工精度成反比关系:在HRC30-40时,可达到的精度为±0.005mm;在HRC50-55时,精度降至±0.015mm;高于HRC60,精度进一步下降至±0.025mm。材料选择应在模具寿命和精度要求之间进行优化。
优化策略:建立模具寿命-精度-成本矩阵,根据产量和精度要求选择最佳材料组合。对于高精度、中等寿命的模具,HRC45-50材料平衡了切削加工性和耐磨性。
结论:数据驱动的精准管理
模具设计中的精度问题从根本上来说是具有多种相互作用因素的复杂系统问题。通过建立定量模型、积累实测数据、优化工艺参数,可以显着提高模具设计的成功率和可靠性。
我们建立了一个数据库,包含来自 500 多个模具的精确数据,涵盖分型线、冷却系统、顶出系统、滑动机构和其他关键元件。我们不仅仅加工模具,我们还帮助客户优化设计,从源头上解决精度问题。
👇 行动号召:第一次就正确设计模具
如果你正在设计 注塑模具 或面临精度挑战—— 分型线闪光, 冷却不均匀, 喷射痕迹, 幻灯片装订, 或 热处理变形 — 我们的精确分析服务可以帮助确定根本原因。
我们的承诺:基于 500 多个模具测量的数据驱动的精确分析报告。消除设计过程中的精度风险,减少试模,缩短模具交付周期。
📞
致电我们
直接致电免费精准咨询
(30 分钟免费设计评审)
联系我们
或者只是说:“我想看看你们的模具精度数据库。”
Barry 将安排技术讨论,分享我们的测量数据和优化案例研究。
📊 数据驱动设计,精准交付 📊
附:如果您正在开发新模具,请考虑在最终确定图纸之前联系我们进行设计审查。我们的数据显示,设计期间的优化成本是试模期间优化的 1/10,生产期间优化的 1/100。
曾巴里
高级机械师, YOVUTEK
(有人相信数据比经验更可靠——但经验可以帮助你解释数据。)