简介:产品开发速度的需要
在当今快节奏的产品开发环境中,快速获得功能原型可能意味着市场领先地位和错失机会之间的区别。复杂零件的传统数控加工可能需要数周时间,而注塑成型则需要昂贵的模具和较长的交货时间。输入 真空复模原型 – 一种快速、经济高效的方法,使用硅胶模具在短短 5-7 天内生产出高质量的聚氨酯零件。本文探讨了如何 真空复模原型 利用硅胶成型来提供与生产塑料极为相似的精密零件,使其成为设计师和工程师不可或缺的工具。
第 1 章:什么是真空复模原型?
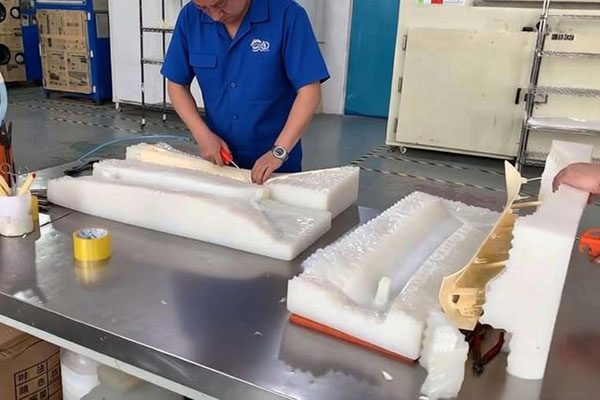
真空复模原型 是一种使用硅胶模具在真空下生产零件的多个副本的制造工艺。该过程从主模型开始——通常使用 SLA 3D 打印或 CNC 加工创建。然后将该母模包裹在液体硅橡胶中,固化后形成柔性模具。模具准备好后,将聚氨酯树脂混合,在真空下脱气,然后倒入模具中。在 60-80°C 固化后,打开模具,露出高精度复制母版的零件。
为什么是 真空复模原型 这么有效?因为它弥补了 3D 打印(材料属性有限)和注塑成型(成本高、交货时间长)之间的差距。单个硅胶模具可生产 20-30 个零件,非常适合批量 5-100 个零件。对于需要功能验证而不需要硬工具费用的工程师来说, 真空复模原型 提供速度、成本和材料性能的完美平衡。
第 2 章:真空复模工艺 – 一步一步
一个成功的 真空复模原型 项目遵循以下六个步骤:
- 第 1 步 – 主模式创建:母模采用SLA、SLS或CNC生产,表面光洁度Ra1.6-3.2μm,精度±0.05mm。
- 第 2 步 – 硅胶模具制作:将母模放置在模架中,并倒入液体硅胶(Shore A 20-60)。真空脱气后,硅胶在室温下固化4-8小时。
- 步骤 3 – 模具切割:沿着预定的分型线小心地切割固化的硅胶块,然后移除母模,留下空腔。
- 第 4 步 – 树脂混合和脱气:双组分聚氨酯树脂经过测量、混合并在真空下脱气以除去气泡。
- 第 5 步 – 真空复模:在真空下将树脂倒入硅胶模具中,确保完全填充复杂的特征。
- 第 6 步 – 固化和脱模:将模具放入60-80°C的烤箱中1-2小时。固化后,部件脱模,并修整任何飞边或浇口。
从母版到第一个副本,整个周期需要 24-48 小时,使得 真空复模原型 获得功能原型的最快方法之一。与注塑(4-8周)或CNC(复杂零件1-2周)相比,速度优势是明显的。
第 3 章:真空复模材料 – 模仿生产塑料
最大的优势之一 真空复模原型 是各种可用的聚氨酯树脂,每种树脂的配方都是为了模仿特定的生产塑料。以下是常见树脂类型的比较:
| 树脂类型 | 模仿材料 | 拉伸强度(兆帕) | 伸长率(%) | 热变形温度(℃) | 典型应用 |
|---|---|---|---|---|---|
| 类 ABS | ABS | 45-60 | 10-20 | 80-90 | 外壳、结构件、汽车内饰 |
| 类似PC | 聚碳酸酯 | 60-75 | 8-15 | 110-120 | 透明盖、耐冲击部件 |
| 类PP | 聚丙烯 | 25-35 | 50-100 | 70-80 | 活动铰链、柔性部件、容器 |
| 类橡胶 | 热塑性弹性体/热塑性聚氨酯 | 5-15 | 300-600 | 60-70 | 密封件、手柄、柔软触感包覆成型 |
| 高温 | 聚碳酸酯/ABS | 50-65 | 10-15 | 120-150 | 发动机舱部件、耐热外壳 |
| 透明 | 聚甲基丙烯酸甲酯/聚碳酸酯 | 40-55 | 5-10 | 80-100 | 透镜、光导、显示窗 |
有超过 50 种配方可供选择, 真空复模原型 可以复制生产材料的机械性能、颜色甚至纹理,从而在投入硬模具之前进行实际的功能测试。
第 4 章:真空复模原型相对于其他方法的优点
与其他原型制作方法相比, 真空复模原型 具有几个明显的优势:
- 对于小批量来说具有成本效益:与注塑成型不同,没有昂贵的钢制模具。硅胶模具的成本只是生产模具的一小部分,因此 5-100 个零件就很经济。
- 周转速度快:零件可在 5-7 天内交付,而 CNC 需要 2-4 周,注塑需要 4-8 周。
- 材质多样:数十种聚氨酯树脂可以模拟 ABS、PC、PP、PMMA、橡胶,甚至阻燃等级。
- 优异的表面光洁度:零件直接复制母模表面,无需后处理即可达到Ra0.8-1.6μm。
- 复杂的几何形状:由于硅胶模具的灵活性,可以轻松复制底切、内部通道和薄壁。
- 无最低订购量:即使是单个零件也可以经济地生产 - 非常适合工程验证。
由于这些原因, 真空复模原型 已成为医疗设备开发商、汽车供应商、消费电子品牌和工业设备制造商的首选解决方案。
第 5 章:典型应用和案例研究
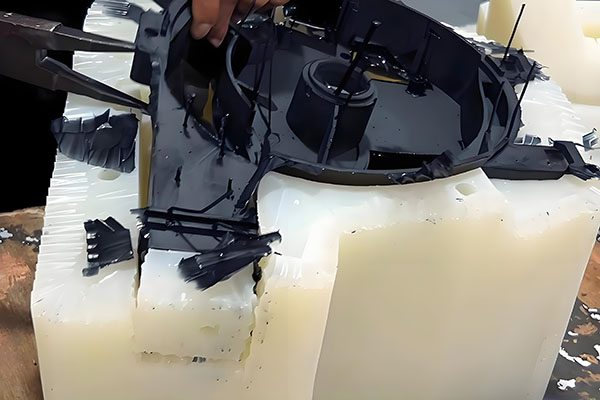
真空复模原型 广泛应用于以下场景:
- 功能原型:在批量生产前测试适合性、形状和功能。
- 试运行:20-50 个零件用于市场试验或临床研究。
- 桥梁工装:在建造硬模具时进行临时生产。
- 定制零件:小批量个性化产品。
- 包覆成型原型:刚性基材上的柔软触感手柄。
案例研究 – 医疗设备外壳:一家开发手持式诊断设备的初创公司需要 20 个功能原型才能向 FDA 提交。 CNC 加工报价为 4,500 美元,3 周。使用 真空复模原型,我们在 7 天内交付了 20 个类似 ABS 的外壳,价格为 1,800 美元。这些零件通过了所有机械和化学耐受性测试,客户根据工作原型获得了资金。
第 6 章:真空复模原型设计指南
为了获得最佳结果 真空复模原型,遵循以下设计建议:
- 壁厚:目标是壁厚均匀在 1.5-5mm 之间。避免突然改变,以防止出现缩痕。
- 拔模角度:在垂直壁上包含 1-2° 拔模斜度,以方便脱模。
- 肋骨和老板:保持筋板厚度≤0.6×壁厚,以避免缩痕。
- 底切:硅胶模具具有弹性,因此可以接受较小的底切 (≤1mm)。较大的底切可能需要分体模具。
- 表面纹理:母版的表面光洁度直接转移到铸件上。使用高分辨率 SLA 母版实现平滑的表面处理。
我们的工程师为每一个产品提供免费的 DFM(制造设计)审查 真空复模原型 项目,在模具制造开始之前识别潜在问题。
第 7 章:为什么选择我们的真空复模原型?
凭借十多年的经验,我们已完成数百项 真空复模原型 项目涵盖医疗、汽车、消费电子和工业领域。我们的能力包括:
- 大师样板制作:SLA、SLS 或 CNC – 精度 ±0.05mm。
- 硅胶成型:邵氏 A 20-60,模具寿命 20-30 件。
- 树脂库:50 多种聚氨酯配方,包括类 ABS、类 PC、类 PP、类橡胶、类高温和透明。
- 后处理:修边、打磨、喷漆、丝印和 CNC 精加工。
- 质量控制:CMM检验、硬度测试和材料证书。
- 交货快捷:标准零件 5-7 天,可提供加急服务。
我们对待每一个 真空复模原型 作为合作伙伴进行项目,与客户密切合作,选择合适的树脂,优化零件设计,并确保按时交付。
结论:通过真空复模原型加速您的产品开发
在市场竞争中,不影响质量的速度是最终的竞争优势。 真空复模原型 兼具快速周转、低成本和准确代表生产材料的零件。无论您需要用于投资者演示的功能原型、用于临床试验的试运行零件,还是等待生产模具时的桥接工具,真空复模都是解决方案。今天联系我们讨论您的下一步 真空复模原型 项目。
👇 行动号召:立即开始您的真空复模原型项目
无论您需要 医疗设备原型, 汽车内饰件, 消费电子产品外壳, 或 工业设备部件 – 我们的 真空复模原型 服务可在几天而不是几周内提供高质量的零件。
我们的承诺:免费 DFM 分析、5-7 天交货、50 多种树脂选项、完整的检验报告。
📞
致电我们
免费咨询满足您的原型设计需求
(30 分钟)
联系我们
或者只是说:“我需要功能原型 - 请推荐真空复模解决方案。”
巴里将为您联系一位原型工程师。
🧪 精密原型设计,快速交付 🧪
附:首次咨询的客户将获得免费的“DFM 分析”。询问时提及“真空复模”。
曾巴里
真空复模原型专家,YOVUTEK
(帮助数百名工程师将他们的设计变为现实的人。)