简介:“镜面”表面的成本
去年,我们接到了一批高端医疗设备外壳的订单——316L不锈钢,要求4K镜面处理,无划痕、指纹、焊接变色。客户是一家德国医疗公司,对表面质量要求极其严格。第一批样品交付后,客户用高强度手电筒检查了每一平方英寸,发现在内弯半径处有一条长约3毫米、宽不到0.05毫米的细小划痕。整批产品被拒收,直接损失超过20万元。这种划痕是由去毛刺过程中操作员手套上的金属碎片造成的。
这个案例揭示了一个常见但经常被忽视的问题 钣金加工:表面处理质量不是在最后一步“抛光”的,而是从下料、弯曲、焊接、打磨到搬运和运输的“管理”过程。本文从材料保护、加工、焊接控制、表面处理和搬运/包装五个角度系统分析了不锈钢钣金加工中表面质量问题的根本原因,并提供了可行的预防措施。
第一章:不锈钢表面质量问题的常见类型及根本原因
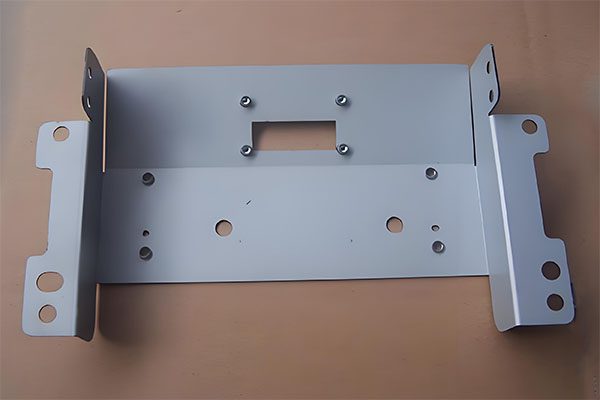
不锈钢钣金件常见的表面质量问题包括:
- 划痕和擦伤:由于接触激光切割台、折弯模具、焊接夹具、搬运托盘等而引起。
- 凹痕和凹坑:来自弯曲模具上的异物、焊接飞溅或研磨压力过大。
- 焊缝变色和氧化皮:TIG 或激光焊接过程中屏蔽不良会导致出现黑色或蓝色的热影响区。
- 油渍和指纹:残留的冷却剂、润滑剂或手汗会干扰后续的清洁和钝化。
- 不均匀的拉丝纹理:刷机设置不当,砂带磨损不均匀,或进给速度不一致。
- 镜面抛光中的橘皮/针孔:抛光轮速度错误、抛光剂砂粒过多或原始表面缺陷被放大。
其中超过 70% 的问题源于加工过程中“细节控制的丧失”,而不是最终抛光步骤本身。
第二章:材料保护——从源头预防“固有缺陷”
2.1 保护膜——最经济的第一道防线
不锈钢板通常附有 PE 保护膜。许多商店在激光切割前去除薄膜以节省时间,使板材在切割、弯曲和处理过程中暴露在外。正确做法:
- 激光切割时请保留保护膜;仅在切割线附近将其局部吹走(或使用低功率预切割薄膜)。
- 弯曲前,仅去除弯曲线上的薄膜;将其余部分盖住。
- 焊接前去除焊接区域的薄膜,以防止熔化和污染。
- 只有在所有处理(抛光、刷光)完成后才能完全去除薄膜。
2.2 进货检验和隔离储存
不锈钢板在运输过程中可能已经有轻微的划痕。到达时检查每张纸并降低有缺陷的等级。将具有不同表面要求的板材存放在不同的区域,并避免与碳钢混合(以防止铁素体污染,从而导致生锈)。
第三章:加工过程中的质量预防——细节决定成败
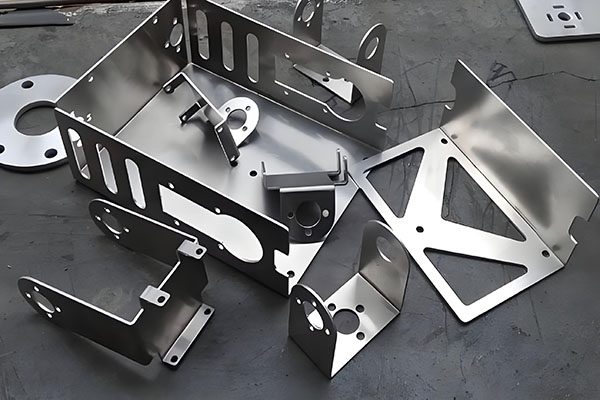
3.1 激光切割——控制热影响区
激光切割不锈钢时,过多的热量输入会在切割边缘产生氧化层(蓝色或黄色),以后很难去除。预防措施:
- 使用氮气作为辅助气体(避免氧气引起氧化)。
- 优化切割速度/功率比以获得银白色或浅黄色切割边缘。
- 切割后立即用高压空气吹掉熔渣,防止粘连。
3.2 弯曲——模具清洁和保护
弯曲模具上的硬颗粒是凹痕的主要来源。每次换班前,用黄铜刷或百洁布清洁下模 V 形槽和上模尖端。对于高光泽零件,请在 V 形槽上粘贴聚氨酯保护带或使用滚轮式折弯模具以减少滑动摩擦。
3.3 去毛刺——划痕的高风险区域
去毛刺是最容易出现划痕的地方。原因:工作台脏、研磨工具磨损、搬运不当。预防措施:
- 使用不锈钢专用去毛刺工作台(覆盖橡胶或毛毡)。
- 每加工10个零件后,用吸尘器清理工作台上的金属碎片。
- 与硬砂轮相比,更喜欢尼龙轮或陶瓷纤维刷。
- 操作人员必须佩戴不起毛的手套;禁止徒手接触零件表面。
第 4 章:焊接质量控制——从源头消除变色
焊缝变色是不锈钢表面精加工最棘手的问题之一。预防远比修复重要:
- 保护气体:使用纯氩气 (99.99%) 或氩氢混合物。火炬流量 8-12 L/min;还要清除焊缝的背面。
- 清理焊接区:焊接前用丙酮或专用清洁剂去除油、油脂和标记痕迹。
- 焊接参数:使用低电流和高行驶速度来减少热量输入。对于薄板(≤2mm),建议采用脉冲TIG焊接。
- 飞溅控制:保持适当的割炬角度和伸出距离;必要时使用防飞溅喷雾。
焊接完成后,应立即用不锈钢刷(注意:刷子必须是不锈钢专用,切勿用在碳钢上)或酸洗膏处理焊缝区域的氧化层。我们的经验:焊接后2小时内变色最容易去除; 24 小时后,氧化层变厚,需要进行机械研磨。
第 5 章:优化表面精加工工艺——守卫最后一道闸门
5.1 酸洗钝化——去除氧化皮,恢复耐腐蚀性能
酸洗和钝化不仅可以去除焊缝变色,而且可以在表面形成致密的钝化膜。关键控制点:
- 酸洗前彻底脱脂(否则油会阻止酸接触)。
- 使用不锈钢专用酸洗膏或溶液;保持温度在 20-40°C。
- 酸洗后,用高压水彻底冲洗,然后用pH试纸检查以确保呈中性。
- 钝化后立即干燥,防止出现水斑。
5.2 刷涂——控制纹理均匀性
发纹(HL)饰面要求纹理一致,没有可见的接缝。预防措施:
- 使用宽砂带(宽度≥零件尺寸)以避免多次通过。
- 按顺序进行磨粒(例如,80# → 120# → 180# → 240#),将先前的纹理重叠一半。
- 保持进给速度恒定;保持该部分垂直于皮带。
- 拥有同一批次的零件由同一台机器和操作员加工。
5.3 镜面抛光——从“光亮”到“完美”
镜面(8K)抛光要求无橘皮、无针孔、无划痕。要点:
- 前面的步骤必须达到Ra≤0.4μm;否则抛光不能去除深层缺陷。
- 使用羊毛抛光轮和绿色抛光剂(氧化铬),转速1500-2000转/分,压力均匀。
- 每个区域后,用不起毛的布擦拭,检查是否有可能导致划痕的干燥化合物。
- 最后,用酒精或专用清洁剂去除残留的化合物。
第 6 章:搬运和包装——最后“一英里”
许多完美完成的零件在运输和包装过程中会被划伤或弄脏。预防措施:
- 用 EPE 泡沫或气泡膜单独包裹每个部件;切勿堆放裸露部件。
- 使用垂直放置零件的专用运输车或带衬垫的托盘。
- 包装前,用不起毛的布和无水酒精擦拭表面,以去除指纹和油污。
- 在包装内放入干燥剂,以防止海运过程中凝结生锈。
第 7 章:我们的不锈钢钣金表面质量管理体系
我们建立了从进料到装运的端到端表面质量控制流程:
- 工艺卡:每个零件都附有“表面保护工艺卡”,指定每个步骤的保护要求。
- 首件全检:每批第一件均经过全面检查(高强度手电筒+白布擦拭)。
- 过程中取样:每 20 个零件检查一次,重点关注处理过程中出现的新划痕。
- 洁净室操作:高光泽部件的最终抛光和包装在单独的洁净室中完成;操作人员穿着洁净室工作服。
- 培训和认证:所有操作员在工作前必须通过实用的“表面保护”考试。
Jeff 总结道:“不锈钢表面精加工不是一位抛光工的工作,而是整个工艺链的‘清洁痴迷’。”
结论:质量是设计的,但更重要的是管理的
被拒绝的医用外壳后来被重新制造,这次严格遵循上述每项预防措施。客户再次用高强度手电筒检查并验收了所有零件。德国工程师说:“这次你达到了我们想要的效果。”从此,我们将不锈钢板材表面质量预防体系编入企业标准。如果您还面临不锈钢板材表面质量问题,请联系我们。
👇 号召性用语:第一次就获得正确的不锈钢钣金表面
无论您需要 医疗设备外壳, 食品机械钣金, 化学容器, 或 建筑板 – 我们的 钣金加工 服务通过全流程表面保护系统提供无划痕、无焊接污点、无油的高品质不锈钢零件。
我们的承诺:免费表面质量评估、全程保护膜覆盖、立即焊缝变色处理、清洁包装。
📞
致电我们
免费不锈钢钣金咨询
(30 分钟)
联系我们
或者只是说:“我有一个表面质量要求很高的不锈钢钣金零件。”
巴里将为您联系一位表面处理工程师。
✨ 完美表面始于注重细节 ✨
附:首次咨询的客户免费获得《不锈钢板材表面质量风险分析》。询问时请提及“不锈钢解决方案”。
曾巴里
YOVUTEK 钣金加工技术总监
(一位相信“细节决定表面”的工程师。)