简介:百万元“尺寸超差”事件
去年,我们收到了一份 50 个航空发动机定制备件订单——由 Inconel 718 制成的精密衬套,关键尺寸公差为 ±0.005mm。客户需要每个零件的全尺寸检验报告。我们满怀信心地开始生产,但前10件中,有3件的内径偏差为+0.002mm。只有 2 微米,但在航空航天领域,这意味着废品。直接损失超过30万元,交割面临违约风险。
我们的质量经理杰夫皱着眉头盯着检验报告:“这不是机器精度问题,而是过程控制问题。哪个步骤导致了温度变化?或者工具磨损没有得到补偿?”
该案例凸显了批量生产中质量控制的核心挑战 CNC定制备件: 如何保证每个零件的一致性,同时保持高效率和高精度。今天,我想分享一下我们在小批量定制备件质量控制方面积累的经验。
第 1 章:小批量定制备件的独特性——小批量、高要求
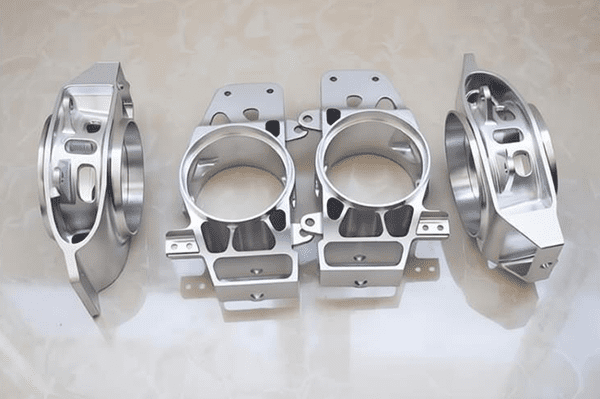
与传统的大批量生产不同,定制备件的批量大小通常只有几十到几百。这种“小批量”性质带来了独特的质量控制挑战:
- 统计过程控制(SPC)不能按常规使用:批量大小太小,无法建立稳定的控制图。
- 首件检验的局限性:第一部分良好并不能保证整批产品都良好。工具磨损、温度漂移和材料批次变化可能会导致随后的尺寸漂移。
- 检验成本占比高:100%检查既耗时又昂贵;抽样存在风险。
- 工艺重复性要求高:相同的备件可能几个月内不会再次生产 - 工艺参数必须完整记录并可重现。
Dave总结道:“大批量生产靠统计,小批量生产靠‘细致’——任何一个细节都不能忽视。”
第二章:质量控制的五个核心环节
2.1 进料控制——从源头杜绝问题
定制备件的材料通常很特殊,并且存在批次差异。我们的方法:
- 对每批进货进行随机化学成分和硬度测试,并与材料证书进行比较。
- 对于关键部位,增加超声波探伤,确保内部无缺陷。
- 建立与后续加工参数链接的材料批次数据库,以实现完全可追溯性。
Tom 说:“有一次,我们发现一批钛合金棒材的硬度低于规定值 8%。调查发现,这是供应商热处理偏差造成的。如果我们直接加工,成品尺寸肯定会超出公差范围。来料检验使我们避免了批次报废。”
2.2 过程控制 – 实时监控和补偿
批量生产中 CNC定制备件,我们实施“过程漂移监控”:
- 使用气压计或高精度探头在线测量每 5-10 个零件的关键尺寸。
- 将测量结果输入补偿算法,自动调整刀具偏移或进给速率。
- 如果出现漂移趋势(例如,三个连续零件趋于一侧),请立即停止以检查模具或冷却系统。
Jeff 分享道:“铬镍铁合金衬套内径偏差的发生是因为我们只进行了首件检验,而忽略了工具磨损。改为每 5 个零件进行检验就消除了这个问题。”
2.3 环境控制——温控车间和隔振
精密加工对环境极其敏感。我们的措施:
- 关键操作20±1℃恒温车间,温湿度实时记录。
- 高精度机器安装在独立的减振基础上,以避免附近设备的干扰。
- 加工前,工件在车间中进行至少 4 小时的调节,以消除热应力。
2.4 工具管理——生命追踪与预警
刀具磨损是批量加工中尺寸漂移的主要原因。我们的方法:
- 每个刀具都有寿命记录,记录加工零件的数量和材料类型。
- 对于公差≤±0.01mm的操作,设置强制换刀间隔(例如,每20个零件)。
- 使用工具破损检测系统,在破损时立即停止机器。
Dave 反思道:“我们过去依靠经验和声音来更换工具。现在我们依靠数据。工具可以切割多少零件不是猜测的,而是测量的。”
2.5 最终检验和可追溯性——给每个备件一张“身份证”
对于定制备件,通常必须提供全尺寸检验报告。我们实施:
- 使用 100% 检验关键尺寸 三坐标测量机 (精度±0.001mm)。
- 在每个零件上激光打标唯一的序列号;自动链接检查数据并生成报告。
- 样品和检验记录保留至少 5 年,以便追溯。
第3章:小批量生产的统计质量控制方法
对于小批量 (n<50),我们使用以下传统 SPC 替代方案:
| 方法 | 适用批量 | 关键实施 |
|---|---|---|
| 预控图 | 20-100 | 标称目标,第一部分通过后,后续部分只需落在绿色区域 |
| 移动极差法 | 10-50 | 计算连续零件之间的差异以监控短期变化 |
| 短期SPC | 多品种、小批量 | 标准化不同零件的尺寸并在同一张图表上绘制 |
| 第一篇文章+最后一篇文章比较 | <20 | 比较第一个和最后一个零件之间的尺寸变化以判断工具/工艺稳定性 |
Sarah 总结道:“小批量不能简单地照搬大批量生产的统计方法,但核心思想是一样的——监控过程变化,而不仅仅是监控产品是否可接受。”
第四章:数字质量管理体系——从“人类治理”到“数据治理”
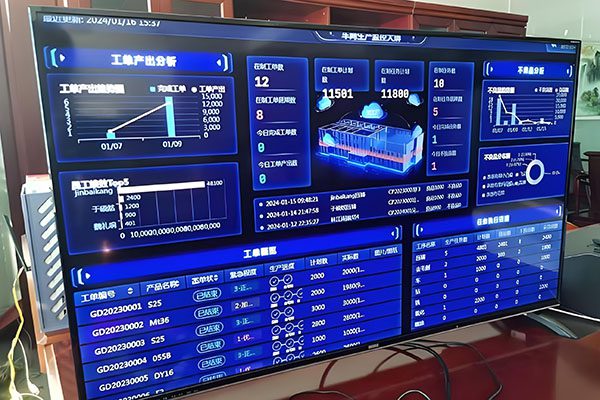
我们开发了一个内部质量数据平台,可以实现:
- 实时监控:机器、仪表、环境传感器的数据自动上传;异常情况立即推送到工程师的手机上。
- 批次追溯:输入零件序列号,可查看原材料、加工参数、检验记录、操作人员等。
- 质量预警:当过程能力指数Cpk或Ppk低于1.33时,系统自动建议过程调整。
- 自动生成报告:一键导出符合 ISO 9001/AS9100 的检验报告。
杰夫说:“以前写一份检查报告需要半天时间;现在系统会自动生成。而且数据不会说谎——谁加工的,使用哪种工具,一切都一清二楚。”
第 5 章:我们的典型质量控制案例研究
案例1:航空发动机叶片批量生产
需求量:200件,Ti6Al4V,轮廓公差±0.03mm。我们使用 5 轴加工,每 10 件进行在线检查,并使用移动极差法监控轮廓变化。最终批次合格率100%,Cpk 1.45。
案例2:半导体设备精密室
要求:30片,铝合金,平整度0.01mm,表面粗糙度Ra0.4。我们使用温控车间和真空吸盘夹具,在加工后立即检查每个零件,并根据结果微调切割参数。全部通过;客户在没有进货检验的情况下接受了它们。
案例3:紧急液压滑阀备件
客户生产线宕机,急需5个阀芯,材质17-4PH,公差±0.002mm。我们采用了预控制图方法:在对第一个零件进行全面检查后,接下来的四个零件仅监控临界外径。 24小时内交付,装配完美,生产线恢复。
结论:质量是设计出来的,也是受控的
定制备件批量生产的质量控制没有捷径。它需要严格的流程设计、实时数据监控和闭环改进机制。凭借15年的经验和数千个成功案例,我们证明了“小批量也能达到6西格码水平”。
如果您正在努力解决质量一致性问题 CNC定制备件,联系我们。我们提供从流程审查到生产交付的端到端质量保证。
👇 行动号召:让您的备件质量完全可追溯
无论您需要 航空航天级精密衬套, 医疗植入物, 或 半导体室 – 我们的 CNC定制备件 服务,全流程质量控制体系,确保每个零件的一致性和可追溯性。
我们的承诺:100%来料检验、实时过程监控、全尺寸最终检验报告、全材料批次可追溯。小批量、高标准。
📞
致电我们
免费质量保证咨询
(30 分钟)
联系我们
或者只是说:“我想了解这些套管的质量改进计划。”
巴里将安排与质量专家的一对一会议。
📊 数据驱动的质量,完全可追溯 📊
附:首次购买的客户将免费获得一份“工艺能力分析报告”。询问时提及“质量计划”。
曾巴里
YOVUTEK 高级机械师
(坚信“过程控制比最终检验更重要”的质量倡导者)