铝合金在空气中容易形成肉眼难以识别的氧化膜。由于铝件的CNC加工方法不同,工件表面会呈现出不同的状态,以及不同程度的污垢或痕迹,预处理时应根据工件表面情况选择方法。
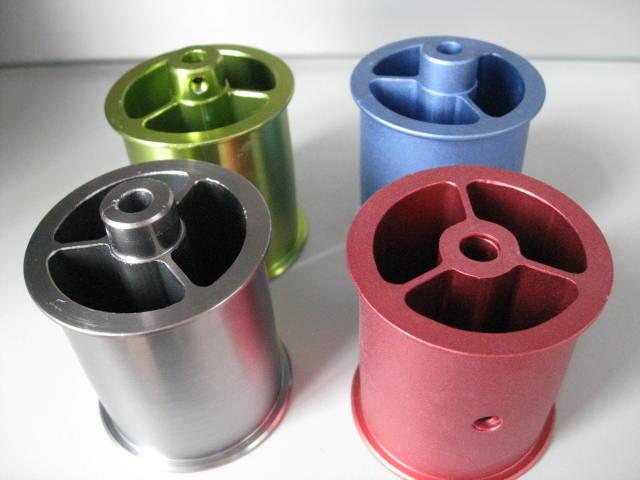
CNC加工工艺
- 之前需要注意的问题 CNC 加工零件的阳极氧化:CNC加工铝件表面的氧化膜虽然持续时间不长,也比较容易去除,但油腻、厚重,尤其是孔内及孔周围(润滑油和加工时添加的),此类工件必须先用有机溶剂清洗。如果直接用碱洗,不仅比清洗油腻,而且精加工的表面也不能承受长期的碱腐蚀,其结果还会影响工件表面的粗糙度和配合质量。宽容最终可能会变成浪费。
- 铸造前加工过程中出现的问题。并非铸件的所有表面都经过机械加工。未加工的表面留下了铸造过程中形成的厚氧化层,以及一些夹子和砂层。首先,应该对其进行机械加工。或者先喷砂去除该零件原有的氧化膜,或者碱洗后再加工,既可以去除未加工零件的原始氧化层,又可以避免已加工零件公差的变化。
- 热处理或焊接工艺后的工件前处理过程中需要注意的问题:根据工艺要求,工件在进入热处理或焊接工艺前需要用有机溶剂清洗,除去干净表面的油污,但目前一般情况不是这样,所以工件表面需要用有机溶剂清洗。形成一层燃烧油的焦油。这层焦油需要在有机溶剂中除去。如果用碱液浸泡,会造成局部腐蚀、麻点或凹凸不平,严重影响产品质量。我采用浓硝酸浸泡法进行软焦化,软焦料清洗后在碱性溶液中稍加清洗。
一些具体方法如下:
①有机溶剂除油。短时间内可在溶剂中浸泡的油量大大减少;严重时可用棉布蘸溶剂擦油,或用毛刷刷洗。操作应安全,使用后残留溶剂应妥善保存。
②干燥。无论采用有机溶剂清洗,都不能省略干燥工序,否则,就失去了清洗的意义。
③ 绑定。扎带材质适用于铝线,禁止使用铜线和镀锌铁线,可使用回线层。稍大一点的单面装订考虑到扎带的位置,尽可能将其扎在最靠近零件边缘的孔上,以减少对工件表面的影响。不同种类的工件不宜绑在一根绳子上,因为不同成分(牌号)的氧化铝有不同的加工时间。注意带状工件摆动的方向,并避免凹痕朝下。清除工件表面的油污。
④碱洗。
⑤ 用水冲洗。清洗后最好用热水冲洗,这是清除工件表面碱性物质的好方法。对有盲孔和沟槽加强位置的工件应进行冲洗,倒出残留液体,并立即翻转硝酸,以免氧化。
⑥硝酸。
如果是混合铝、铸铝或按此配方加入50mL/L的氢氟酸,以加速去除附着在铝表面不溶物上的碱。
- 氧化膜形成工艺技术要求
(1)氧化。溶液组成及工作条件:
预处理结束后立即转入氧化工序,防止工件在大气中停留时间过长,产生原生氧化层,影响氧化层质量。放在水中浸泡比再次暴露在大气中要好,但不宜浸泡太久。若在3%稀硝酸中浸泡L5~30min,会继续氧化,但时间过长,又会影响膜层,特别是含有铜等杂质的旧硝酸。
溶液的氧化温度是一个关键过程。溶液温度过高,成膜速度快,氧化膜易粉化;溶液温度过低,涂布速度慢,导致涂膜深浅不一,附着力差。
为使同一块铝材表面颜色一致,应在同一时间、同一温度下进行处理。
在一定范围内,温度与时间成反比,即温度越高,所需时间越短,反之亦然。
高纯度氧化铝需要更长的处理时间。氧化处理时间不够,氧化膜太白;铝的纯度和氧化还原或氧化膜的老化,甚至影响膜的导电性。
为了获得颜色均匀的漆膜,可对溶液中氧化的小石块进行大量混合,或静止状态(不要混合溶液,不要摇动工件),以免工件边缘与溶液切换到工件中心,漆膜颜色不均匀。
(2)洗涤循环水。对于盲孔,切割工件,加强零件的冲洗,将网内残留液体倒掉,防止氧化液流出,氧化损坏。
(三)自查。循环水冲洗后,应检查工件质量,碱性溶液中若发现缺陷,轻微氧化后返回。去除、修复和剥离后的干燥更加困难,并且更容易损坏基材。
(4)干燥。干燥是保持质量的关键,干燥过程中抖掉氧化前工件表面的游离水,然后在阳光下暴晒。也可在45~50℃干燥条件下烘烤,温度不宜过高,以免烧焦、老化、开裂、外观、颜色变旧。
- 大面积加氯
(1) 单位。根据氧化的外形尺寸(适当放宽余量),用木头或砖块做一个盒子,盒子上盖上塑料布,形成凹形水池,如果高度是板材的话,大约是100MM左右。只需要摇动这个即可。池上的工件表面形成氧化膜。
(2) 零件。在工作槽(池)中实施的零件在不同的零件中快速更换或旋转,最后整个工件表面与溶液多次接触并逐渐形成较厚的氧化膜。
上述两种方法可以通过制作大浴液和大量溶液来配制,减少了因长期不频繁使用而造成的浪费,并且不占用生产区的厂房。
- 氧化膜着色不均匀的三种可能原因
(1)工件面积太大,槽内操作量太大,边缘与中心光斑接触,更新大,互换差,造成膜色不一致……
预防措施:氧化工件摆动小,静电还好,但温度过低时,容易出现花纹斑点,看起来不自然。
(2)铝加工件铝层破损、脱落。铝外包装为优质铝,内层采用铝混合封闭。两种铝材质不同,所以氧化后会有“好风”斑。对于这种现象,客户往往不理解,厂家应该多做一些工作,解释原因和方法,避免产生误解。
(3)操作方面。
①零件的碱蚀工艺不彻底,无法去除原膜和局部污垢;
②处理后立即碱腐蚀不轻,表面呈碱性;
③工件在传送过程中与异物接触。
这些因素对于制造高质量的阳极氧化铝零件、查找涂层颜色不均匀的原因并采取措施解决这些问题非常重要。
- 孔周围难以形成氧化膜的主要原因有两个。
(1)清洗后的工件要彻底冲洗。当碱液冲入孔内时,碱液没有被冲出孔而发生氧化,从而腐蚀薄膜周围的穿孔。
(2)在工件孔周围涂抹黄油。铝制自攻螺丝孔很涩,操作人员在缺乏乳化剂时常常使用黄油和碱液进行润滑,黄油很难清除。
解决方法:(1)碱洗前用汽油再次清洗,洗液中应添加乳化剂;
(3)工件清洗后进行碱洗。
- 后处理程序应注意四点
(1)用热水冲洗。热水的目的是使薄膜老化。但必须严格控制温度和时间。水温过高,漆膜厚度会减少,颜色会变浅。如果处理时间过长也会出现类似的问题。适宜的温度和时间为:
温度40~50℃ 时间0.5~1MIN。
(2)干燥。最好自然晾干,用热水清洗,挂在工件架上,让自由水在工作面上垂直向下流动。用毛巾把水滴跑到下角,用这个方法把颜色吹干,不影响颜色,看上去很自然。
(3)老化过程。老化方法可根据气候条件确定。夏季可暴露在阳光下,天气潮湿或冬季可放入烤箱烘烤。工艺条件为:
温度40~50℃ 10~15min。