简介:50万日元的“硬度危机”
去年夏天,我们接到一份紧急订单——200个石油钻采设备关键衬套,材质为17-4PH不锈钢,要求硬度HRC38-42,尺寸公差±0.01mm。客户指定了热处理供应商。我们完成了毛坯的机加工并将其送去进行热处理。三天后,零件回来了,检验结果令人震惊:硬度仅为HRC28-32,内径缩小了0.02毫米。所有零件均被报废。
直接损失超过50万日元,交货存在违约风险。 Dave大怒:“这又不是第一次了!热处理看似简单,其实陷阱比CNC加工更深!”
这个案例揭示了热处理的严酷现实 数控加工零件:热处理不仅仅是“加热和淬火”。温度偏差、保温时间不足、冷却介质错误、装载方法不当——任何一个失误都可能使一批零件变成废品。今天,我想系统回顾一下热处理中常见的质量陷阱,并提供行之有效的解决方案。
第一章:为何热处理是数控零件的“挑战”?
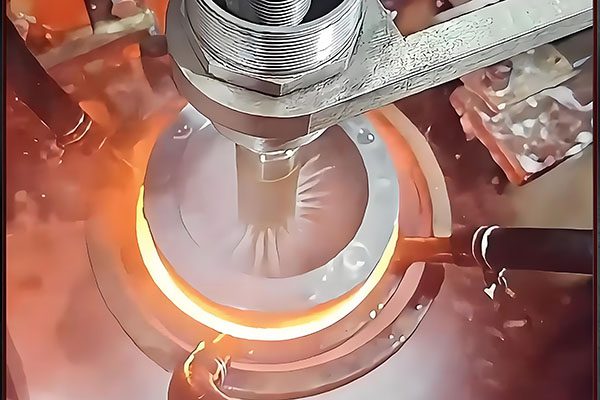
热处理很困难,因为它涉及材料科学、热力学和过程控制的复杂耦合。对于 数控加工零件,热处理中的质量问题通常表现为:
- 硬度不合格:太高(脆)或太低(不耐磨)
- 变形过大: 翘曲、弯曲、孔收缩或膨胀
- 表面脱碳或氧化:影响疲劳强度和外观
- 淬火裂纹:直接报废
- 批次不一致:同一批次内硬度差异较大
Jeff说:“热处理是数控加工的‘最后一公里’,也是最容易出现问题的‘挑战’。无论加工得多么好,如果热处理失败,一切都是白费。”
第二章:六种常见的热处理质量陷阱
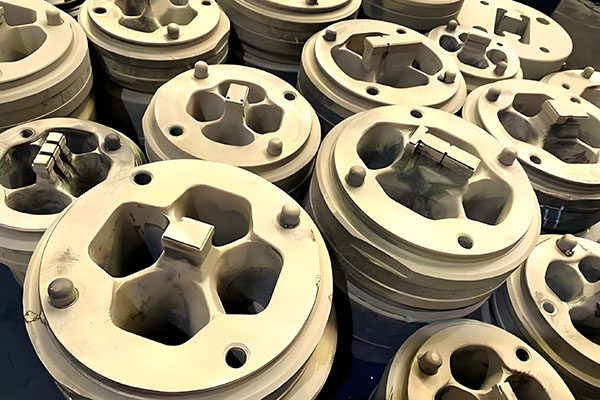
陷阱一:加载不当——变形和硬度的隐藏杀手
套管工程中的变形问题源于加载不当。供应商将细长衬套随机堆放在网篮中。在高温下,零件自重引起蠕变,淬火时冷却不均匀导致孔收缩。
解决方案:细长零件必须垂直悬挂或用专用夹具支撑;薄壁零件应避免堆叠,确保每个零件周围有足够的热循环空间。对于精密零件,建议采用真空炉处理,以减少氧化和变形。
陷阱二:加热温度不准确——硬度的“生死线”
炉温均匀性是热处理的灵魂。测量数据显示炉内不同位置的温差高达 ±15°C。对于 17-4PH 等沉淀硬化不锈钢,±10°C 的偏差会导致硬度变化 3-5 HRC。
解决方案:要求供应商提供炉温均匀性测试报告(SAT/TUS)并定期校准热电偶。对于关键零件,在不同炉位放置试棒,测试加工后的硬度分布。
陷阱三:保温时间不足——核心硬度低于规格
保持时间取决于零件的有效厚度。许多供应商缩短保温时间以满足最后期限,导致芯部奥氏体化不完全,硬度不足。
解决方案:建立零件尺寸与保持时间的参考表。对于厚壁零件,适当延长保压时间。淬火后,进行切片并测试芯部硬度以验证工艺有效性。
陷阱四:冷却介质或操作错误——淬火裂纹的原因
水、油、聚合物、气体淬火——不同的材料需要不同的冷却介质。使用错误的介质可能会导致硬度不合格或开裂。
解决方案:严格按照材料标准选择冷却介质。对于形状复杂的零件,采用分级淬火或等温淬火以减少热应力。淬火后立即回火,消除内应力。
陷阱5:回火脆性——硬度和韧性之间的权衡
某些钢在特定的回火温度范围(例如250-400°C)内表现出回火脆性,导致冲击韧性急剧下降。
解决方案:避免回火脆性范围。对于铬钢和铬钼钢,回火后快速冷却(水或油)可以降低脆性。关键部件应通过冲击试验进行验证。
陷阱六:表面脱碳——看不见的“皮肤癌”
在空气中加热时,钢表面的碳与氧反应形成氧化皮,降低表面硬度。脱碳层虽然只有零点几毫米厚,但对疲劳寿命有重大影响。
解决方案:使用保护气氛炉或真空炉。对于无法避免脱碳的零件,热处理后留有加工余量并磨掉脱碳层。
第3章:常用材料热处理工艺要点
| 材质类别 | 典型成绩 | 热处理类型 | 关键控制点 | 常见问题 |
|---|---|---|---|---|
| 碳钢/合金钢 | 45#、40Cr、42CrMo | 淬火+高温回火 | 淬火温度、冷却速度、回火温度 | 硬度不均匀、变形 |
| 工具钢 | Cr12MoV、SKD11 | 淬火+低温回火 | 淬火温度、保温时间、回火周期 | 开裂、尺寸变化 |
| 不锈钢 | 304、316L、17-4PH | 解决方案+老化 | 固溶温度、冷却方式、老化温度 | 硬度不够,晶间腐蚀 |
| 铝合金 | 6061, 7075, 2A12 | 解决方案+人工老化 | 溶液温度、转移时间、老化温度 | 过烧、变形 |
| 铜合金 | 铍铜C17200 | 解决方案+老化 | 溶液温度、老化温度 | 硬度不均匀 |
第 4 章:尺寸变化模式和补偿
热处理时尺寸变化是不可避免的,但其图案是可以预测的。我们积累了上百种材料的热处理变形数据:
- 碳钢调质:外径通常膨胀0.02-0.05%,内径收缩0.01-0.03%
- 17-4PH溶液+老化:整体收缩率0.05-0.10%
- 铝合金固溶+时效:尺寸变化约。 0.05-0.15%
- 工具钢淬火:尺寸变化高达0.1-0.3%
优化策略:对于精密零件,采用“粗加工→热处理→精加工”的工艺顺序,热处理后达到最终尺寸。对于不能再加工的零件,根据经验数据预留变形余量。
第五章:我们的热处理质量控制体系
对外包热处理建立了严格的控制流程:
- 供应商资质:仅通过 CQI-9(热处理特殊工艺评估)认证的供应商
- 工艺验证:每批之前,使用优惠券测试棒验证工艺参数
- 过程监控:要求供应商提供炉温曲线记录留存
- 来料复检:热处理后100%硬度和关键尺寸检查;样品金相检验
- 变形数据积累:为每种材料和零件类型建立热处理变形数据库
Tom 说:“热处理不是‘黑箱操作’。每个参数都应该透明、可追溯。我们不接受‘足够接近’。”
结论:热处理没有捷径——只有标准
报废的衬套最终被重新加工。我们更换了不同的热处理供应商,现场监控工艺参数,并增加了试样测试和尺寸检查的频率。第二批200个零件全部通过,客户按时收到。
热处理不是数控加工的“附件”——它是决定零件性能的核心环节。通过避免上述陷阱并建立系统的质量控制体系,每一个 CNC加工零件 才能真正做到“内外兼修”。
如果您正在努力解决热处理质量问题或想要优化现有工艺, 联系我们. 我们提供从材料选择到热处理验证的端到端技术支持。
👇 号召性用语:第一次就对零件进行正确的热处理
无论您需要 石油钻探套管, 航空航天结构件, 或 工具钢零件 — 我们的数控加工零件 热处理质量控制体系帮助您避免硬度不合格、变形过大、淬火裂纹等质量陷阱。
我们的承诺:CQI-9 认证供应商、100% 优惠券测试棒验证、100% 关键尺寸热处理后检查、可追溯的变形数据。
📞
致电我们
免费热处理咨询
(30 分钟)
联系我们
或者只是说:“我想了解这些套管的纠正计划。”
巴里将为您联系一位热处理工程师。
🔥 热处理标准,零件可靠性 🔥
附:首次咨询的客户将获得免费的“优惠券测试棒检查”。询问时请提及“热处理建议”。
曾巴里
高级机械师,YOVUTEK
(在50万日元报废后学会尊重热处理的人)