简介:最后的润色很重要
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。经过数千次加工 数控铣削铝件,我最常见的问题之一是:“我应该使用什么阳极氧化?”阳极氧化是一种电化学过程,可将铝表面转化为耐用、耐腐蚀和装饰性的氧化层。但并非所有阳极氧化都是相同的。 II 型(硫酸)阳极氧化是大多数应用的标准。 III 型(硬涂层)用于耐磨。还有透明、黑色、染色和铬酸阳极氧化等变化。在本指南中,我将解释不同的阳极氧化工艺 数控铣削铝件、它们的属性、成本以及何时使用它们。我还将分享一个案例研究,客户通过从硬涂层转换为 II 型涂层节省了 25%。最后,您将确切地知道为您的铝制零件指定哪种阳极氧化工艺。
第 1 章:什么是阳极氧化?
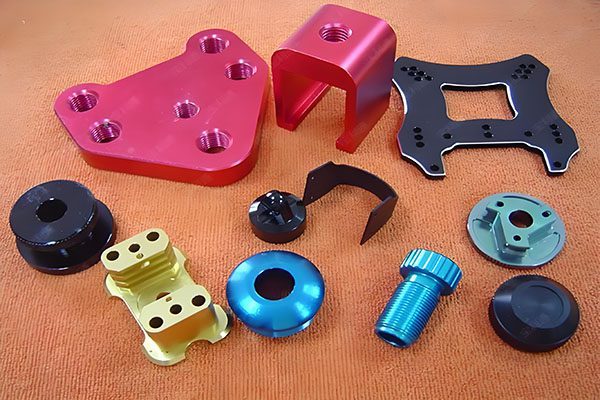
阳极氧化是一种将铝表面转化为氧化铝的电化学过程。氧化层坚硬、多孔,与金属融为一体,不会像油漆那样剥落或剥落。该部件浸没在电解槽中并连接到正极端子(阳极),而阴极则完成电路。氧离子与铝结合形成Al2O₃。阳极氧化层的厚度范围为 5–25 µm(II 型)至 25–75 µm(III 型)。对于 数控铣削铝件,阳极氧化是标准表面处理,因为它具有出色的耐腐蚀性、耐磨性和染色能力。
第 2 章:I 型 – 铬酸阳极氧化
I型采用铬酸作为电解液。它产生薄涂层(2–5 µm),但由于环境问题(铬有毒),目前很少使用。它历史上被用于航空航天零件,因为它留下了可以涂漆的多孔表面。对于大多数人来说 数控铣削铝件,I型已过时。跳过它。
第 3 章:II 型 – 硫酸阳极氧化(标准)
II 型是最常见的阳极氧化工艺。它在室温 (20°C) 下使用硫酸并产生 5–25 µm 厚的多孔氧化物层。阳极氧化后,可以密封孔隙(热水、醋酸镍)或染色。主要特性:
- 耐腐蚀:优秀(密封时可进行 500–1,000 小时盐雾测试)。
- 硬度:200–400 HV(比 III 型软)。
- 颜色选择:透明、黑色、红色、蓝色、金色、绿色等。
- 成本:低到中等。
对于大多数人来说 数控铣削铝件 — 外壳、支架、消费品 — II 型透明或黑色阳极氧化是完美的选择。它看起来很专业,可以防止腐蚀,并且尺寸变化极小(0.005–0.015 毫米)。
第 4 章:III 型 – 硬涂层阳极氧化(耐磨)
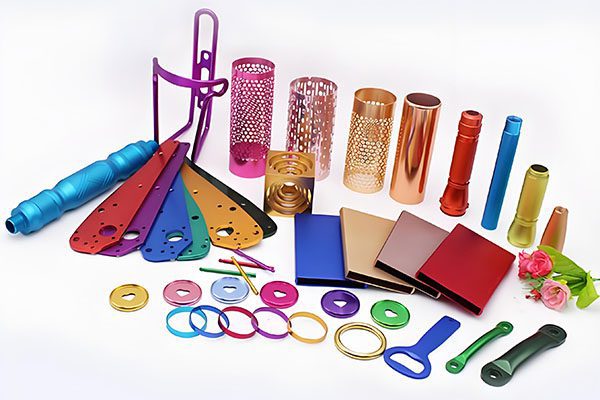
III 型(硬涂层)在较低温度 (0–5°C) 和较高电流密度下使用硫酸。它可产生更厚的涂层 (25–75 µm) 和更高的硬度 (300–600 HV)。主要特性:
- 耐磨性:优秀(类似于硬铬)。
- 耐腐蚀:良好,但如果不密封,则低于密封型 II。
- 颜色:自然深灰/黑色(可染黑色,但限制其他颜色)。
- 尺寸变化:增加 0.025–0.075 毫米(重要 — 设计中考虑)。
- 成本:2–3× II 型。
使用 III 型 数控铣削铝件 经历滑动磨损、擦伤或需要高硬度的应用——液压活塞、气缸、滑动导轨和军用部件。对于装饰部件,II 型就足够了。
第 5 章:透明阳极氧化与染色阳极氧化
透明(自然)阳极氧化使铝的自然银色带有轻微的哑光效果。染色阳极氧化通过在密封之前将多孔阳极氧化层浸入染浴中来增加颜色。常见颜色:黑色、红色、蓝色、金色。对于 数控铣削铝件其中,黑色最受欢迎,因为它隐藏指纹,看起来很专业。染色阳极氧化的成本比透明阳极氧化的成本增加 10-20%。对于大批量来说,成本差异很小。
第 6 章:密封 – 为何如此重要
阳极氧化后,氧化层呈多孔状。如果不密封,它会吸收污垢和污渍,并且耐腐蚀性会降低。密封可以关闭毛孔。方法:
- 热水密封:沸腾的去离子水 (95–100°C) 会水合氧化物,使其膨胀闭合。 II 型标准。
- 醋酸镍封孔:更好的耐腐蚀性,用于海洋应用。
- 冷封(PTFE 或氟化镍):用于硬涂层阳极氧化。
对于 数控铣削铝件,始终指定“密封阳极氧化”,除非您需要多孔表面进行涂漆或粘合。未密封的阳极氧化很少见。
第 7 章:尺寸影响 - 阳极氧化设计
阳极氧化使表面向外和向内生长(大约向外50%,向内50%)。对于 II 型(10 µm 厚度),零件在每个表面上生长约 0.005–0.015 mm。对于 III 型 (50 µm),生长为 0.025–0.075 mm。这对于螺纹、压配合和配合表面很重要。设计技巧:
- 对于螺纹孔,掩盖螺纹或指定“阳极氧化后攻丝”(增加成本)。
- 对于压配合孔,将孔径调整为阳极氧化厚度的 2 倍。
- 对于配合滑动表面,请考虑增加的厚度。
第 8 章:成本比较 – II 型与 III 型
让我们比较一下典型的 100×100×50 毫米铝制外壳(500 个零件)的成本。
- II 型透明阳极氧化:每个零件 1.50 美元。
- II型黑色阳极氧化:每部分 1.80 美元。
- III型硬涂层(天然):每个零件 4.50 美元。
- III型黑色硬涂层:每个零件 5.50 美元。
对于大多数人来说 数控铣削铝件,II 型就完全足够了。仅当您确实需要耐磨性或高硬度时才指定 III 型。
第 9 章:案例研究 – 从硬涂层转换为 II 型可节省 25%
一位客户有一批 1,000 个电子外壳。最初的规格要求采用 III 型硬涂层黑色阳极氧化处理。我问:“这些外壳是否会经历滑动磨损或磨损?”客户说不——他们只需要腐蚀保护和黑色。我们改用 II 型黑色阳极氧化处理。每个零件的成本从 5.50 美元降至 1.80 美元 — 节省 67%。外壳表现完美。对于 数控铣削铝件,不要过度指定阳极氧化。
第 10 章:总结 – 阳极氧化选择矩阵
- 通用、防腐、化妆品 → II 型透明或染色。
- ☐ 耐磨、滑动表面、高硬度 → III 型硬涂层。
- 航空航天遗产(罕见)→ I 型铬。
- 需要颜色吗? → II 型染色(黑色、红色、蓝色、金色)。
- □ 严格的公差? → 考虑尺寸增长(II 型:+0.01 mm,III 型:+0.05 mm)。
- ☐ 螺纹孔? → 阳极氧化后进行遮盖或敲击。
结论:为您的铝零件选择合适的阳极氧化
选择正确的阳极氧化工艺 数控铣削铝件 平衡成本、外观和性能。 II 型是主力产品 — 价格实惠、耐腐蚀,并且有多种颜色可供选择。 III 型适用于易磨损部件。我们提供 II 型和 III 型阳极氧化,以及遮蔽和攻丝后服务。将您的 CAD 文件和完成要求发送给我。我将在 24 小时内推荐最佳阳极氧化工艺并提供免费的 DFM 报告和报价。让我们正确完成您的铝制零件。
👇 您的数控铣削铝零件需要阳极氧化吗?
将您的 CAD 文件和颜色/性能要求发送给我。我会推荐 II 型或 III 型阳极氧化 — 免费 DFM 报告并在 24 小时内报价。
📞
打电话给巴里
直接工程线
(我回答阳极氧化问题)
联系我们
不确定哪种阳极氧化工艺适合您的零件?只需说:“巴里,这是我的铝制零件 - II 型还是 III 型?”我会给你一个诚实的推荐。
🎨 CNC 铝材阳极氧化 — 选择正确,表面坚固 🎨
附:当您发送电子邮件时提及“阳极氧化指南”,我将向您发送尺寸增长图表和颜色样本参考。
曾巴里
YOVUTEK 高级制造工程师
(10 多年的阳极氧化 CNC 铣削铝零件加工经验 - 从透明 II 型到硬涂层 III 型。让我帮助您选择合适的表面处理。)