简介:“不应该使用3D打印”的教训
去年,一家医疗器械公司的研发经理急需一批植入级钛合金接骨板。他听说3D打印“可以做任何事情”,并直接要求3D打印。经鉴定,该板材形状规则,壁厚均匀,批量为500片。数控加工或熔模铸造将更具成本效益和效率。 3D 打印可以做到这一点,但每个零件的成本将是 CNC 的五倍,并且交货时间更长。客户接受了我们的建议:对前 100 个零件进行 CNC 加工以进行临床测试,并仅对少数定制尺寸的备件使用 3D 打印。
这个案例说明了一个核心问题: 3D打印零件 并不是万能的,并不是每个零件都适合3D打印。选择正确的工艺是最大化技术价值的关键。今天,我将系统分析3D打印零件的选型逻辑和典型应用场景,帮助您在产品开发中做出更好的决策。
第 1 章:选择 3D 打印零件的五个核心维度
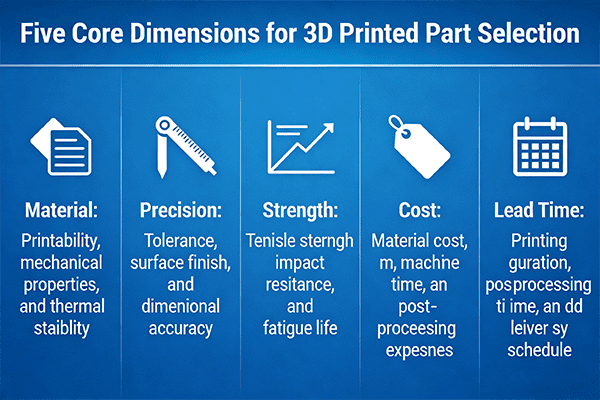
决定是否使用 3D打印零件 不仅需要评估技术进步,还需要评估以下五个维度:
1.1 几何复杂性——3D打印的核心优势
3D 打印擅长打印传统工艺难以或不可能实现的复杂几何形状:内部通道、晶格结构、底切、薄壁、自由曲面。如果一个零件需要多个组件来实现复杂的功能,3D 打印可以将其整合为一个零件。指南:
- 高复杂度 (内部通道、晶格、拓扑优化)→3D打印是唯一选择
- 中等复杂度 (多面、深腔、薄壁)→ 3D打印具有明显优势
- 复杂度低 (块、圆柱体、简单板)→ CNC 或注塑成型更经济
1.2 批量大小——成本分水岭
3D 打印没有模具成本,并且单位成本不会随着批量的增加而显着下降。传统工艺的模具成本较高,但随着批量大小的增加,单位成本较低。经验数据:
- 1-10 份:3D打印绝对优势(无需模具,交货时间短)
- 10-100 份:需要具体分析;复杂零件仍青睐3D打印
- 100-1000 份:传统工艺(注塑、铸造)开始具备成本优势
- 1000+ 零件:传统工艺绝对优越
1.3 材料性能要求
不同的 3D 打印技术可实现截然不同的材料特性。常用材质对比:
| 材料类型 | 工艺流程 | 拉伸强度 | 耐热性 | 典型应用 |
|---|---|---|---|---|
| 标准树脂 | SLA | 40-60MPa | 50-60°C | 外观模型、原型 |
| 工程树脂 | SLA | 60-80MPa | 80-120°C | 功能原型、工具 |
| 尼龙PA12 | SLS/MJF | 45-55MPa | 80-100°C | 功能部件、运动部件 |
| 玻璃填充尼龙 | SLS | 60-80MPa | 120-150°C | 高强度结构件 |
| 铝合金 | DMLS | 300-450MPa | 200-300°C | 散热器、外壳 |
| 钛合金 | DMLS | 900-1100MPa | 400°C+ | 医疗、航空航天 |
1.4 精度和表面质量
不同的工艺提供显着不同的精度和表面光洁度;根据应用选择:
- SLA:精度±0.05mm,表面Ra1.6-3.2μm,光滑如注塑
- SLS/MJF:精度±0.1-0.2mm,表面Ra8-12μm,磨砂质感
- 频分复用:精度±0.2-0.5mm,层线可见,需后处理
- DMLS:精度±0.05-0.1mm,表面Ra6-10μm,可后加工
1.5 交货时间
3D 打印的最大优势之一是速度。典型的交货时间:
- SLA/SLS:24-72小时(标准件)
- 金属DMLS:3-7天
- 传统数控: 3-10 天
- 注塑模具:4-8周
第二章:主流3D打印技术对比及选型建议
2.1 SLA(立体光刻)——精度之王
最适合:外观原型、透明零件、熔模铸造模型、精密部件。优点:表面光滑、精度高、透明能力强。缺点:材料选择有限,需要支撑,后处理复杂。
2.2 SLS(选择性激光烧结)——功能原型的首选
最适合:功能原型、移动部件、小批量生产、保形夹具。优点:无支撑,材料性能接近注塑,尼龙韧性好。缺点:表面粗糙,设备昂贵。
2.3 MJF(多射流融合)——效率之王
最适合:中小批量功能部件、外壳、支架。优点:速度快、表面细腻、各向同性好。缺点:设备成本高,多为尼龙材料。
2.4 DMLS/SLM(直接金属激光烧结)——高性能金属零件
最适合:医疗植入物、航空航天部件、随形冷却模具、热交换器。优点:机械性能接近锻造,具有复杂的几何形状。缺点:成本高,后处理复杂。
2.5 FDM(熔融沉积建模)——低成本入门
最适合:概念模型、工装夹具、教育展示。优点:设备成本低,材料选择广泛。缺点:精度低、层线可见、各向异性。
第三章:典型应用场景深入分析
3.1 医疗器械——个性化与复杂结构的完美结合
医疗是 3D 打印增长最快的市场之一。典型应用:
- 骨科植入物 (钛髋臼杯、椎间融合器):根据患者CT数据定制,促进骨长入
- 手术导板:与患者匹配的解剖结构以提高手术准确性
- 牙齿修复:牙冠、牙桥、种植导板 – 数字化工作流程
- 康复矫形器:轻质、透气、定制
案例研究:我们为一家骨科医院定制了 30 个钛合金椎间融合器。传统加工无法实现内部晶格结构; 3D打印将它们连为一体,术后融合效果显着改善。
3.2 航空航天——极致追求轻量化和复杂流道
航空航天需要最高的重量和性能。 3D打印的价值:
- 拓扑优化的支架:在保持强度的同时减重 30-60%
- 燃油喷嘴:复杂的内部通道,一体式,减少焊接
- 热交换器:随形冷却通道可提高效率
- 快速备件:按需打印减少库存
3.3 汽车——快速原型设计和小批量备件
3D 打印在汽车领域的应用:
- 功能原型:进气歧管、管道测试部件 – 快速迭代
- 工装和固定装置:保形夹具、仪表 – 轻质且集成传感器
- 小批量备件:已停产型号的零件,按需提供
- 定制内饰件:高级车辆通风口、旋钮
3.4 消费电子——迭代快、散热复杂
消费电子产品发展迅速; 3D打印用于:
- 外观型号:CMF(颜色、材料、表面处理)验证
- 内部结构验证:卡扣、螺丝凸台、限制特征
- 散热器原型:复杂的翅片结构,快速的热测试
- 个性化配件:定制手机壳、表带
3.5 模具和工装——随形冷却以降低成本
金属3D打印在模具行业的应用:
- 随形冷却模具:注射周期时间减少 20-40%,零件翘曲减少 30-50%
- 复合电极:用于复杂型腔的电火花加工
- 保形夹具:轻质、集成空气/流体路径
第 4 章:选择决策流程和常见误解
4.1 选择决策流程
① 确定功能要求(机械、温度、精度)→ ② 评估几何复杂性 → ③ 估算年数量 → ④ 比较 3D 打印与传统工艺的成本 → ⑤ 选择特定工艺(SLA/SLS/MJF/DMLS)→ ⑥ 小批量验证 → ⑦ 生产。
4.2 常见的选择误解
- 误区一:“3D 打印无所不能” → 现实:材料、精度和尺寸限制;大型零件变得极其昂贵。
- 误区二:“3D 打印比 CNC 便宜” → 仅适用于复杂的几何形状和小批量;简单的零件使用 CNC 会更便宜。
- 误区三:“打印并使用” → 大多数 3D 打印零件需要后处理(支撑去除、打磨、热处理)。
- 误区四:“所有 3D 打印都是一样的” → 工艺差异很大;选择错误就会导致失败。
第 5 章:我们的 3D 打印零件服务能力
我们提供从设计优化到成品零件的一站式 3D 打印服务:
- 全流程覆盖:SLA、SLS、MJF、DMLS——满足多样化需求
- 材料数据库:50 多种材料,具有可追溯的性能数据
- DFM 优化:免费印刷适性分析以降低失败风险
- 后处理线:支持去除、喷砂、染色、CNC精加工
- 质量检验:CMM、CT扫描、机械测试
结论:正确的过程,双倍的结果
3D 打印不是灵丹妙药,但在适当的情况下,它是一种改变游戏规则的工具。通过科学评估几何复杂性、批量大小、材料需求和成本,您可以充分利用 3D 打印零件的优势,加速产品开发并降低制造成本。
如果您正在评估是否使用 3D 打印或不确定哪种工艺最适合您的零件,请联系我们。我们的 3D打印零件 服务帮助您做出最佳决策。
👇 号召性用语:选择 3D 打印零件不再混乱
无论您需要 医疗植入物, 航空航天部件, 汽车原型, 或 消费电子产品模型 – 我们的 3D打印零件 服务提供从选择到交付的端到端支持。
我们的承诺:免费选型咨询、24小时报价、50+材料、完整检验报告。
📞
致电我们
免费选型咨询
(30 分钟)
联系我们
或者只是说:“我有一个零件 - 我不确定 3D 打印是否适合它。”
Barry 将为您联系一位应用工程师。
🖨️正确的过程,双倍的结果🖨️
附:首次咨询的客户将获得免费的“适印性评估”。询问时提及“选型咨询”。
曾巴里
YOVUTEK 高级应用工程师
(已帮助数千客户选择正确的 3D 打印工艺的人。)