简介:为什么弯曲半径比您想象的更重要
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。每周,我都会检查内部弯曲半径太小的钣金设计,并且零件会破裂、变形或需要昂贵的返工。了解最小弯曲半径是最重要的 DFM 规则 钣金折弯。在本指南中,我将分享钢、铝和不锈钢的确切半径要求,以及弯曲止裂槽、晶粒方向和回弹等设计约束。这些是我们每天在车间遵循的规则。遵循它们,您的零件每次都会干净利落地弯曲。
第 1 章:什么是最小弯曲半径及其存在原因
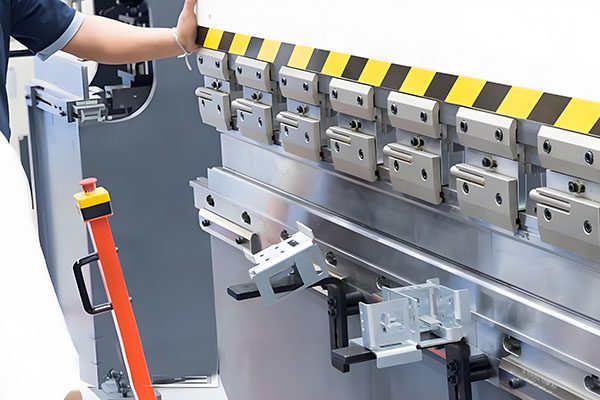
当您弯曲钣金零件时,折弯外侧的材料会拉伸,而内侧的材料会压缩。如果内半径 (R) 相对于材料厚度 (T) 太小,则外部纤维会拉伸超出其伸长极限,从而出现裂纹。这就是最小弯曲半径问题。对于 钣金折弯,经验法则是:对于低碳钢,R_min = 1× T;对于不锈钢,R_min = 1.5–2× T;对于铝,R_min = 1–3× T(取决于合金)。低于这些值,您可能会面临断裂、微裂纹或工具损坏的风险。
第 2 章:按材料划分的最小半径 — 我们商店提供的确切数字
我们使用这些最小内弯曲半径指南 钣金折弯。它们基于使用标准工具的空气弯曲。对于压印(打底),您可以稍微减小半径,但模具成本会增加。
| 材质 | 厚度(毫米) | 最小内半径 (mm) | 注释 |
|---|---|---|---|
| 低碳钢(Q235、SPCC) | 0.8–1.5 | 0.5–1.0 | 1×厚度效果很好 |
| 低碳钢 | 1.5–3.0 | 1.5–2.5 | 对于 2 毫米钢,使用 R2 |
| 低碳钢 | 3.0–6.0 | 3.0–5.0 | 较重的板材需要较大的半径 |
| 不锈钢304 | 0.8–1.5 | 1.0–2.0 | 最小1.5×厚度 |
| 不锈钢304 | 1.5–3.0 | 2.5–4.0 | 成型更困难,回弹更大 |
| 铝 5052-H32 | 0.8–3.0 | 1×厚度 | 良好的成型性 |
| 铝 6061-T6 | 0.8–3.0 | 3×厚度 | 易碎——避免急弯 |
| 铝 6061-O | 0.8–3.0 | 1×厚度 | 退火,可成型,但强度较低 |
真实例子:客户指定 2 毫米 6061-T6,内半径为 R2。那是 1 倍的厚度——太紧了。我们警告他们。他们继续前进。 40%的零件破裂。他们改用带有 R2 的 5052-H32,并且全部通过。教训:尊重物质限制。
第 3 章:折弯止裂槽 — 防止法兰端部撕裂
当弯曲一直延伸到零件边缘时,材料可能会撕裂或凸起。这就是折弯止裂槽发挥作用的地方。折弯止裂槽是折弯线末端的一个小凹口或切口。为了可靠 钣金折弯,添加浮雕:
- 宽度:至少 1.5 倍材料厚度(例如,1 毫米钢的浮雕为 1.5 毫米)。
- 深度:比弯曲半径+材料厚度稍长。
- 形状:矩形或圆形。圆形(钻孔)最容易进行激光切割。
如果没有浮雕,边缘会变形,形成锯齿状的“老鼠咬伤”。如果您的 DXF 包含浮雕,我们可以在激光切割过程中添加浮雕。如果您忘记了,我们会手动添加它们 - 但这会增加编程时间和成本。
第 4 章:纹理方向 - 垂直弯曲,而非平行
金属板材具有轧制产生的晶粒方向。垂直于纹理的弯曲总是更强。平行于纹理的弯曲会增加裂纹风险。对于关键的 钣金折弯 操作时,我总是调整毛坯的方向,使最长的弯曲穿过纹理。如果必须平行弯曲,请将内半径增加 25–50%。
如何鉴别谷物?观察表面——滚动痕迹沿着纹理延伸。或者询问您的供应商。我们在嵌套布局上标记纹理方向。如果您不指定纹理首选项,我们将使用默认方向(最长弯曲垂直方向)。但对于高强度铝或不锈钢,请在图纸上注明。
第 5 章:回弹——隐藏变量
弯曲后,金属板因弹性恢复而轻微回弹。对于 钣金折弯,回弹意味着最终角度大于冲头角度。典型值:
- 低碳钢:回弹 0.5–1°。
- 不锈钢:1–2.5° 回弹。
- 铝:1–2° 回弹 (5052); 6061-T6 最多 3°。
我们通过过度弯曲进行补偿(例如,冲孔至 88°,最终达到 90°)。但材料的变化意味着第一件作品可能需要调整。对于严格的角度公差 (±0.5°),我们使用具有实时角度测量功能(激光或摄像头)的折弯机。这会增加 20-30% 的设置时间,但可以保证一致性。
第 6 章:设计约束 — 弯曲附近的孔布置
将孔放置得太靠近弯曲线是一个常见的错误。弯曲过程拉伸材料,使孔变形为椭圆形。为了成功 钣金折弯,遵循以下最小距离:
- 从折弯线到孔边缘:至少 2× 厚度 + 弯曲半径。
- 从折弯线到槽端:至少 3× 厚度 + 弯曲半径。
- 示例:2 毫米钢材,R2 折弯 → 从折弯线到孔边缘的最小距离 = 2×2 + 2 = 6 毫米。
如果您需要比这更近的孔,请考虑在弯曲后穿孔(二次操作)。这增加了成本,但保留了准确性。
第 7 章:折弯顺序和工具约束
并非所有弯曲顺序都是可能的。对于复杂零件,早期的折弯可能会与折弯机模具发生碰撞。主要限制因素 钣金折弯:
- 法兰高度:最小凸缘高度应> 3×材料厚度(否则冲头无法接合)。对于 1 毫米钢,最小法兰 = 4 毫米。
- 弯曲之间的距离:对于相反方向的两个折弯,它们之间的平坦部分必须 > 5 倍厚度才能适合标准工具。
- 汉明:折边(折边)需要特殊的模具。最小折边宽度 = 4× 厚度。
- 偏移弯曲(Z 形弯曲):最小偏移高度 = 3× 厚度。
我们在软件 (Radbend) 中模拟弯曲,以在切割前检测碰撞。如果您的设计违反了这些规则,我会在 DFM 审核中将其标记出来。
第 8 章:空气弯曲、打底与压印 — 有什么区别?
我们使用三种方法 钣金折弯。每个都有不同的半径能力和成本。
- 空气弯曲:冲头将板材推入模具而不触底。角度由深度控制。使用吨位较小,可灵活适应不同半径。标准半径=1×厚度。精度 ±0.5–1°。
- 触底:片材完全进入模具。角度更锐利,回弹更小。需要更多吨位。半径=模具半径。精度±0.25°。
- 铸造:高吨位将模具形状压印到板材上。最小半径可低至 0.5×厚度。精度±0.1°。模具磨损较快,成本较高。
对于大多数零件,空气弯曲就足够了。仅当您需要非常小的半径(例如,2 毫米钢材上的半径为 0.5 毫米)时才使用压印。
第 9 章:钣金折弯中常见的 DFM 错误
- 错误#1:指定小于最小值的内半径。结果:裂纹。
- 错误#2:封闭角上没有折弯止裂槽。结果:法兰撕裂。
- 错误#3:孔距离弯头太近。结果:扭曲的椭圆形。
- 错误#4:平行于铝材纹理弯曲。结果:裂纹。
- 错误#5:法兰高度太短。结果:工具碰撞。
第 10 章:案例研究 — 修复有问题的弯曲设计
客户送来了一个 2 毫米 304 不锈钢支架,带有三个 90° 弯头。内半径为R1(0.5×厚度)。它们的各个角落都有裂缝。我审查了设计:半径太小,没有浮雕,孔距弯曲 3 毫米。我建议:将半径增加到 R3(1.5 倍厚度),添加 3 毫米宽的折弯止裂槽,并将孔从折弯处移至 6 毫米。修改后的零件弯曲完美,没有裂纹,孔保持圆形。客户了解到:遵循DFM规则,并且 钣金折弯 变得可预测。
结论:设计智能,轻松弯曲
母带处理 钣金折弯 从尊重最小半径、添加浮雕、观察纹理方向和规划孔位置开始。使用我的表格和规则作为您的清单。如有疑问,请将您的设计发送给我 - 我将在您投入生产之前进行免费的 DFM 审查并突出显示每个弯曲约束。我们已经弯曲了数百万个零件。让我帮助您避免裂缝和返工。
👇 需要弯管设计审查吗?
将您的 STEP 文件和图纸发送给我。我将检查折弯半径、浮雕、孔位置和顺序,并在 24 小时内返回 DFM 报告。首次客户免费。
📞
打电话给巴里
直接工程线
(我回答弯曲问题)
联系我们
不确定您的弯曲半径?只需说:“巴里,这是我的材料和厚度 - 最小半径是多少?”我告诉你。
🔧 正确弯曲 — 无裂纹,无需返工 🔧
附:当您发送电子邮件时提及“弯曲指南”,我将向您发送适合您的材料的弯曲余量计算器。
曾巴里
YOVUTEK 高级制造工程师
(12 年的钣金折弯经验 — 我折弯过从 0.5 毫米箔到 6 毫米板的所有材料。让我帮助您避免常见的陷阱。)