简介:为什么外壳设计很重要
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。多年来,我帮助客户设计和制造了数千个钣金外壳——用于电子、医疗设备、工业控制等。经过良好优化的外壳制造成本更低,组装更容易,并且在现场更可靠。设计不好的一款?它需要昂贵的工具,存在装配问题,并且经常需要返工。在本指南中,我将分享以下最佳实践 钣金外壳制造,涵盖材料选择、弯曲设计、焊接最小化、紧固件集成、通风、EMI 屏蔽和表面处理。遵循这些原则,您将获得既实用又经济高效的外壳。
第一章:外壳材料选择
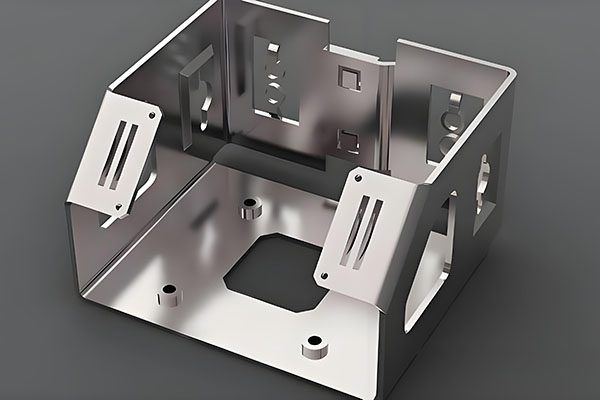
最常见的材料 钣金外壳制造 是:
- 低碳钢(Q235、SPCC):成本最低,易于弯曲和焊接。必须涂漆或粉末涂层以防止生锈。工业外壳的理想选择。
- 不锈钢(304):耐腐蚀、坚固,但较难成型。最适合医疗、食品或户外应用。
- 铝 (5052, 6061):重量轻,天然耐腐蚀,非常适合便携式电子产品。 5052 弯曲性好; 6061 强度更高,但在急弯时易碎。
我的建议:对于室内工业外壳,请使用带粉末涂层的 1.2-2 毫米低碳钢。对于便携式或户外使用,请选择经过阳极氧化处理的 5052 铝(1.5–2 毫米)。对于恶劣的化学或海洋环境,不锈钢 304 值得付出额外的成本。
第 2 章:优化外壳弯曲设计
外壳通常具有多个弯曲,形成盒子或 U 形。为了高效 钣金外壳制造,遵循以下弯曲规则:
- 最小内半径:钢为 1 倍厚度,不锈钢为 1.5 倍,铝 5052 为 1–1.5 倍。避免 6061 上的半径过小。
- 折弯止裂槽:在法兰端部添加 1.5 倍厚度的宽槽口以防止撕裂。
- 边角间隙:两个法兰对接时,留有小间隙(0.5-1mm)或添加角槽,以避免材料碰撞。
- 法兰高度:短法兰的最小厚度为 4 倍(例如,2 毫米钢为 8 毫米)。
我经常看到设计师试图制作一个零间隙的“无缝”弯角。这是不可能的——材料厚度会产生干扰。始终指定一个小间隙或拐角止裂槽。
第 3 章:最大限度地减少焊接 — 装配设计
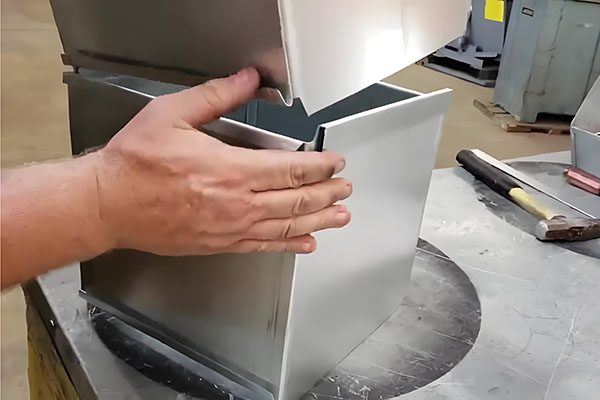
焊接会增加成本并且会使外壳变形。在 钣金外壳制造,我总是尝试通过使用以下方法来最小化或消除焊接:
- 标签和插槽功能:一个法兰上的激光切割凸片可插入另一法兰上的槽中。折叠并锁定卡舌——非密封外壳无需焊接。
- 包边:折叠边缘确保安全性和刚性,也可用作组装指南。
- 螺丝组装:设计用螺栓连接在一起的单独面板(顶部、底部、侧面)。这也允许拆卸进行维护。
如果焊接不可避免,请使用叠焊(每 100 毫米 20 毫米)而不是连续焊缝。这减少了热变形。对于装饰性接缝,请指定 TIG 焊接和打磨,但这会增加劳动力。
第 4 章:紧固件集成 - PEM 嵌件和螺纹孔
外壳需要 PCB、连接器或盖板的安装点。对于 钣金外壳制造,最可靠的方法是 PEM(自铆)螺母或螺柱。 PEM 的 DFM 规则:
- 指定标准尺寸(M3、M4、M5、#4-40、#6-32、#8-32)。
- 孔尺寸:严格遵循 PEM 目录(例如,M3 需要 4.2 毫米孔)。
- 距边缘的距离:至少2倍孔径,以防止鼓起。
- 距折弯的距离:距折弯线至少 3 倍材料厚度。
替代方案:使用挤压后切削螺纹的挤压孔(凹坑)。这更便宜,但仅适用于较厚的材料(≥ 1.5 mm)和低扭矩应用。
第 5 章:通风和冷却功能
许多外壳需要气流来散热。常用方法:
- 百叶窗式通风口:冲孔或激光切割百叶窗允许空气进入,同时阻挡直接视线。百叶窗尺寸:通常长 10-20 毫米,宽 2-3 毫米。
- 穿孔图案:激光切割的小孔阵列(例如,直径 2 毫米,间距 4 毫米)。避免孔小于材料厚度——它们的切割速度会变慢。
- 网格板:为了获得高气流,我们可以切一个大开口并从后面铆接不锈钢网筛。
添加通风口时,请在孔之间保持至少 3 倍厚度的固体材料,以保持强度。
第 6 章:EMI/RFI 屏蔽注意事项
对于电子设备外壳,通常需要电磁干扰 (EMI) 屏蔽。最佳实践 钣金外壳制造:
- 使用导电材料(钢或铝)。不锈钢的导电性较差,但仍然有效。
- 尽量减少差距。连续金属外壳,没有大于 1/20 波长的狭缝。对于典型频率,保持间隙 ≤ 2 mm。
- 在盖子接口处添加导电垫片。设计一个凹槽来固定垫圈。
- 避免使用塑料窗户,除非有导电涂层屏蔽。
如果您需要垫圈凹槽,我们可以激光切割 U 形槽或形成凸起的脊,但这会增加模具成本。对于小批量,可以使用带有粘合垫片的简单平面法兰。
第 7 章:公差和装配
外壳通常具有配套部件——盖子、盖子、前面板。实际公差 钣金外壳制造:
- 整体外部尺寸:±0.5 毫米。
- 同一面板上的孔间距:±0.15 毫米(激光切割)。
- 盖子与底座间隙:允许 0.5–1 毫米的组装间隙。不要以零差距为目标——它会产生束缚。
- 弯曲角度变化:典型值为±1°。对于盖子的安装,请设计一个轻微的拔模角 (1–2°) 以确保闭合。
我建议设计时采用“戳轭”功能——不对称的凸片或凹口——这样盖子就不能向后组装。这可以避免装配错误。
第 8 章:外壳的表面处理
光洁度影响外观、耐腐蚀性和成本。常用选项:
- 粉末涂层(钢/铝):耐用、颜色范围广、隐藏划痕。增加 0.05–0.15 毫米的厚度。涂层后遮盖孔或螺纹。
- 阳极氧化(仅限铝):薄(0.005–0.02 毫米)、坚硬、优质的外观。透明或彩色。不隐藏划痕——阳极氧化前表面必须完美。
- 镀锌(钢):薄,导电,适合室内使用。黄色或透明钝化液。
- 拉丝表面(不锈钢或铝):装饰颗粒,然后进行透明涂层或阳极氧化处理。
对于要涂漆的外壳,将孔扩大 0.1–0.2 毫米。并始终指定“打破锐边”——否则油漆不会粘附在锐角上。
第 9 章:节省成本的设计技巧
- 使用标准材料量具:1.0、1.2、1.5、2.0 毫米。避免 1.3 毫米或其他非标准 - 它们成本更高并且可能需要特殊订购。
- 尽量减少弯曲次数:每个弯曲都会增加 1-3 美元的劳动力。尽可能组合弯曲。
- 避免二次操作:焊接、后弯钻孔和特殊表面处理会增加成本。仅设计用于激光切割和空气弯曲。
- 优化嵌套:方形形状比 L 形形状更好地嵌套。如果您有多个面板,请尝试将它们放在一张纸上。
- 考虑分体式设计:制作一个带有单独盖子的五边形平底锅,而不是深拉盒子 - 更便宜且更容易制造。
第 10 章:案例研究 — 重新设计外壳,节省 40%
客户需要 200 个医疗设备外壳。他们的原创设计:2 毫米 304 不锈钢、焊接角、8 个 PEM 嵌件和拉丝表面。报价:每张 120 美元。我建议改用 2 毫米 5052 铝,使用凸片和插槽组件(无焊接),将 PEM 减少到 4 个(其余部分使用自攻螺钉),并进行阳极氧化而不是刷涂。新设计:每件 72 美元 — 便宜 40%。客户批准了,外壳通过了所有医疗标准。
这就是为什么我总是推动 DFM 审查。材料、弯曲设计和装配方法的微小变化都会对成本产生巨大影响。
结论:让我们优化您的外壳设计
设计用于 钣金外壳制造 是强度、成本和美观的平衡。通过遵循本指南中的最佳实践(材料选择、弯曲优化、尽量减少焊接、正确的紧固件放置、通风设计和实际公差),您将更快地获得更好的外壳。我已经帮助数百家客户通过简单的 DFM 更改将外壳成本降低了 20-50%。将您的设计发送给我,我将亲自审核并在 24 小时内提供免费的 DFM 报告和报价。
👇 免费审查您的外壳设计
将您的 STEP 文件和 2D 绘图发送给我。我将检查材料、弯管、焊缝、紧固件和公差,并返回详细的 DFM 报告以及节省成本的建议。没有义务,只是工程建议。
📞
打电话给巴里
直接工程线
(我回答附件问题)
联系我们
不知道从哪里开始?只需说:“巴里,这是我的草图——你能帮我设计一个外壳吗?”我来指导你。
📦 更好的外壳 — 成本更低,交货时间更快 📦
附:当您发送电子邮件时提及“外壳指南”,我将向您发送弯曲余量计算器和 PEM 安装指南。
曾巴里
YOVUTEK 高级制造工程师
(12 年的钣金外壳设计经验 — 我帮助优化了从微型 RF 屏蔽到 1.8m 服务器机架的所有内容。让我来帮助您。)