简介:工业制造的支柱
钣金加工 是一门核心制造学科,通过切割、弯曲、焊接和冲压将扁平金属板转变为精确的功能部件。从汽车底盘和飞机蒙皮到医疗设备外壳和暖通空调系统, 钣金加工 支撑着无数产业。然而,选择最佳工艺(光纤激光与 CO2 激光、空气弯曲与打底、MIG 与 TIG、渐进冲压与转移冲压)需要深入的技术洞察力。本文对四大支柱进行了全面的技术分析 钣金加工:切割、弯曲、焊接和冲压,使工程师和采购专家能够优化质量、成本和交货时间。无论您是经营加工车间还是指定零件进行生产、母版处理 钣金加工 技术对于竞争优势至关重要。
第 1 章:钣金制造中的切割技术
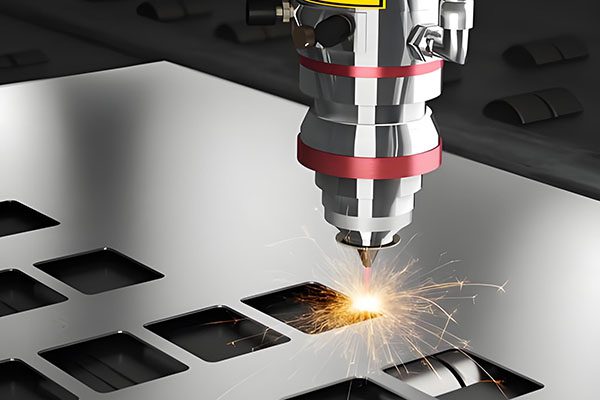
大多数情况下,切割是第一个操作 钣金加工 工作流程。切割方法的选择直接影响边缘质量、尺寸精度、材料利用率和下游弯曲/焊接成本。三种主导技术是激光切割、等离子切割和水射流切割,每种技术都具有不同的物理和经济原理。
1.1 激光切割——黄金标准
激光切割使用聚焦的高功率激光束(通常是二氧化碳或光纤)来熔化、燃烧或汽化金属。由于电效率更高、维护成本更低以及对铜和黄铜等反射金属的吸收更好,光纤激光器 (1–12 kW) 现在占据主导地位。边缘质量极佳:无浮渣,热影响区 (HAZ) 小至 0.1 毫米。精度达到±0.05-0.1毫米。最大厚度:低碳钢(纤维)25 毫米,不锈钢12 毫米。激光切割擅长加工复杂的轮廓、小孔和紧密嵌套,与冲压相比,废品率可减少 15-30%。然而,资本成本较高(10 万至 50 万美元),并且厚板(> 20 毫米)可能会出现轻微的锥度。
1.2 等离子切割——厚板解决方案
等离子切割使用 20,000–30,000°C 的电离气体射流来熔化并吹走金属。对于激光速度下降的厚板(6-50 毫米)是首选。厚截面的切割速度非常高(例如 20 mm 钢材,速度为 1.5 m/min)。但精度较低(±0.5~1mm),热影响区较大(1~3mm),往往需要二次磨削。等离子体对于造船、钢结构和农业设备来说具有成本效益。现代高清等离子改进了斜角控制,但在精确工作方面仍然落后于激光。
1.3 水射流切割——热敏材料的冷加工
水射流切割使用与磨料石榴石混合的超高压(60,000–90,000 psi)水流。它是一种冷切割工艺(无热影响区),非常适合厚铝(最大 150 毫米)、钛、铬镍铁合金和复合材料。它可以切割任何导电或非导电材料。精度为±0.1–0.2 mm,但切割速度较慢(例如,10 mm 钢的切割速度为 0.2 m/min)。由于磨料消耗和泵维护,运行成本很高。水刀专用于热损坏不可接受的特殊应用。
比较表:切割方法
| 方法 | 厚度范围(钢) | 精度(±毫米) | 热影响区 | 速度(相对) | 最适合 |
|---|---|---|---|---|---|
| 光纤激光器 | 0.5–25 毫米 | 0.05–0.1 | 很小 | 快 | 精密零件、薄板到中板 |
| 等离子 | 6–50 毫米 | 0.5–1.0 | 中等 | 非常快(厚) | 重型结构、造船 |
| 水刀 | 1–150 毫米 | 0.1–0.2 | 无 | 慢 | 热敏合金、厚复合材料 |
第 2 章:弯曲(折弯机成形)- 平板毛坯成形
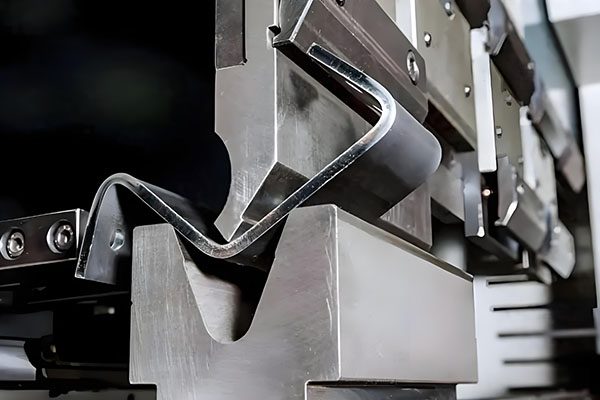
弯曲使用折弯机、冲头和模具将平切毛坯转变成 3D 形状。两种主要方法是空气弯曲和打底(压印)。了解弯曲余量、回弹和吨位对于可预测的结果至关重要 钣金加工.
2.1 空气弯曲——灵活且通用
在空气弯曲中,冲头迫使板材进入模具,但板材不会触底。弯曲角度由冲头穿透深度决定。空气弯曲所需的吨位较小(约为打底的 1/3),并且可使用单个 V 型模具实现多个角度。然而,角度精度为±0.5-1°,并且必须补偿回弹。具有实时角度测量(激光或摄像头)功能的现代 CNC 折弯机可以达到 ±0.25°。空气弯曲非常适合中低产量的加工车间环境。
2.2 打底压印——高精度
打底迫使板材完全进入模具,形成锐利、一致的角度和最小的回弹。压印则更进一步,使用高吨位将模具形状压印到板材上。精度达到±0.1°,但模具成本较高,吨位要求为5-10×空气弯曲。打底/压印用于弯曲一致性至关重要的大批量生产(例如电子产品外壳、医疗底盘)。
2.3 弯曲扣除和回弹管理
回弹的发生是因为金属在卸载后会弹性恢复。高强度钢和铝表现出更大的回弹。解决方案包括过度弯曲、触底或使用带凸度系统的折弯机来补偿偏转。典型的 K 系数(中性轴位置)范围为 0.3–0.5。对于 钣金加工 在商店中,Radbend 或 Deform 等软件有助于模拟弯曲顺序以避免碰撞。
第 3 章:焊接 — 永久连接组件
焊接熔断器将零件切割并弯曲成成品组件。在 钣金加工,最常见的工艺是MIG(GMAW)、TIG(GTAW)和点焊(电阻焊)。每种都有独特的热输入、速度和完成特性。
3.1 MIG 焊(熔化极气体保护焊)
MIG 使用连续送入的实心焊丝电极和保护气体(Ar/CO2 混合气体)。它是半自动的、快速且易于学习。对于金属板材 (0.8–3 mm),采用脉冲喷射传输的 MIG 可减少飞溅和热变形。焊接速度可达500毫米/分钟。 MIG 非常适合低碳钢、不锈钢和铝。限制:需要气瓶,由于存在烧穿风险,不适合非常薄的箔片(<0.6 毫米)。
3.2 TIG 焊(钨极气体保护焊)
TIG 使用非消耗性钨电极和单独的填充棒。它提供最高质量和美观的焊接(无飞溅,精确控制)。热输入较低,因此 TIG 成为薄不锈钢(<2 毫米)、钛和镍合金的首选。然而,TIG 速度较慢(50-150 毫米/分钟),并且需要较高的操作技能。对于外壳或食品级设备上的可见装饰焊缝,TIG 是标准。
3.3 电阻点焊
点焊使用铜电极夹紧并通过重叠的板材传递高电流,形成焊点。它速度极快(每个点 0.2-0.5 秒)并且不需要填充物或气体。点焊在汽车和家电钣金装配中占据主导地位。限制:需要进入两侧,不适合厚板(>3 毫米组合厚度)。
焊接变形控制
薄金属板很容易因热而变形。最佳实践:使用脉冲焊接、先点焊、夹紧零件和顺序焊接(跳跃模式)。对于关键的平整度,采用焊后矫直或散热器。
第 4 章:冲压 — 大批量精密成型
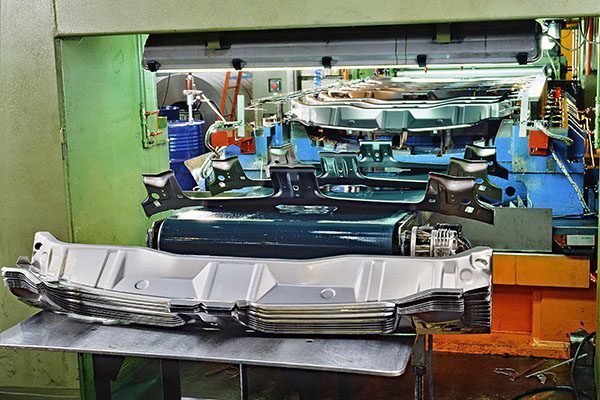
冲压使用模具和压力机对金属板材进行高速切割、弯曲和成型(高达每分钟 1,200 次冲程)。对于 10,000 个以上零件的数量来说,这是最具成本效益的方法。两种主要类型是级进冲压和传递冲压。
4.1 渐进冲压
当金属带材通过工位时,级进模按顺序执行多项操作(穿孔、落料、成型、压印)。零件在最终站完全成型并分离。级进冲压非常适合中小型零件(例如连接器、夹子、支架)。模具成本很高(5000 美元至 50000 美元),但批量生产后每个零件的成本降至几美分。材料利用率极好(废条极少)。
4.2 转印标记
转移冲压使用单独的模具,机械转移系统将零件从一个工位移动到另一个工位。它可容纳无法装入渐进式条带的较大零件(例如汽车车身面板、水槽)。生产率较低(15-60 SPM),但对于大批量生产仍然经济。模具成本甚至比渐进式模具成本更高,但每个工位的设计变更更容易实施。
4.3 关键冲压参数
- 清仓:模具间隙(每侧材料厚度的 10-15%)会影响毛刺高度和边缘质量。
- 压力机吨位:按剪切强度×材料厚度×周长计算。对于 2 毫米低碳钢,每米切割边缘大约需要 30-50 吨。
- 润滑:减少摩擦,延长模具寿命;涂干膜润滑油或油。
对于小批量冲压(500–5,000 个零件),一些 钣金加工 商店使用成形有限的数控冲床(例如 Trumpf、Amada),避免使用专用模具。
第 5 章:技术比较——哪个过程何时?
| 要求 | 切割 | 弯曲 | 焊接 | 冲压 |
|---|---|---|---|---|
| 卷 1–10 件 | 激光或水刀 | 折弯机上的空气弯曲 | MIG/TIG 手册 | 不经济 |
| 数量 1,000–50,000 件 | 激光+套料 | 带机器人的数控折弯机 | 机器人 MIG 或点焊 | 级进冲压 |
| 高精度(±0.05毫米) | 光纤激光器 | 铸造 | 带夹具的 TIG | 精密模具 |
| 热敏材料 | 水刀 | N/A | TIG(低热)或激光焊接 | 冷冲压(不加热) |
第 6 章:钣金制造的成本驱动因素
了解成本驱动因素有助于优化设计 钣金加工。主要因素:
- 材质:钢 ($0.5–1.5/kg)、铝 ($2–4/kg)、不锈钢 ($3–6/kg)、钛 ($20–50/kg)。
- 切削时间:每分钟激光切割成本(0.5-2 美元/分钟)取决于厚度和穿孔数量。
- 弯曲设置:每个弯折弯机都会增加 5-20 秒;具有许多弯曲的复杂零件需要定制工具。
- 焊接长度:MIG 每英寸约 0.5–1.5 美元,TIG 每英寸约 2–5 美元(劳动力主导)。
- 冲压工装:按零件数量摊销;对于 100,000 个零件,每个零件的模具费用增加 0.05-0.50 美元。
对于典型的外壳(400×300×100 毫米,1.5 毫米钢),对于小批量(10 件),激光切割 + 弯曲 + 焊接成本范围为每件 50-150 美元,如果采用冲压,1000 件则成本降至 8-15 美元。
第 7 章:质量控制及检验方法
可靠 钣金加工 需要在每个阶段进行检查。常用设备:
- CMM(坐标测量机):适用于关键孔位置和弯曲角度。
- 测角器/量角器:检查回弹后的弯曲角度。
- 焊接量规:角焊缝尺寸、咬边和孔隙率检查。
- 拉力测试仪:用于冲压材料的成品率和伸长率验证。
AS9102 或 PPAP 的首件检验 (FAI) 是汽车/航空航天零件的标准。许多商店还提供自由曲面 3D 扫描(蓝光或激光)。
第 8 章:行业应用和实际示例
- 汽车:底盘支架(冲压+焊接),排气隔热罩(激光切割+成型)。
- 航空航天:飞机蒙皮面板(拉伸成型 + 激光装饰)、发动机罩组件(TIG 焊接铬镍铁合金)。
- 医疗:手术器械托盘(激光切割、去毛刺、电抛光)、MRI 屏蔽(冲压铜)。
- 电子产品:服务器机架(冲压+弯曲)、射频屏蔽(渐进冲压)。
第 9 章:未来趋势——自动化和工业 4.0
现代 钣金加工 商店越来越多地采用自动化单元:激光+折弯机+用于弯曲的机械臂和离线编程(例如BySoft、Metalix)。支持物联网的压力机实时监控工具磨损。 AI 嵌套可将废品减少 5-10%。对于多品种小批量生产,协作机器人可协助焊接和去毛刺。这些技术降低了劳动力成本并提高了一致性。
结论:选择您的制造合作伙伴
无论您需要原型还是数百万个零件,了解切割、弯曲、焊接和冲压都至关重要。评估潜力 钣金加工 供应商的设备能力(激光功率、折弯机吨位、焊接认证)、质量体系(ISO 9001、IATF 16949)和交货时间。始终尽早请求 DFM 反馈——小的设计变更(例如,添加折边、标准化半径)可以显着降低成本。
👇 号召性用语:立即获取钣金制造报价
上传您的图纸,让我们的工程师推荐最佳的切割、弯曲、焊接或冲压工艺。我们在 24 小时内提供免费的 DFM 分析和有竞争力的报价。
我们的承诺:高质量、准时交货和透明的价格满足您的所有钣金需求。
📞
致电我们
钣金加工免费咨询
(30 分钟)
联系我们
或者只是说:“我需要钣金制造 - 请帮助我选择正确的工艺。”
巴里将为您联系一位钣金工程师。
🔩 切割 · 弯曲 · 焊接 · 冲压 – 我们都做 🔩
附:首次咨询的客户将收到免费的“流程选择矩阵”。询问时请提及“钣金指南”。
曾巴里
YOVUTEK 钣金制造专家
(已经优化了数千个钣金零件以提高可制造性的人。)