简介:为什么大多数钣金零件的成本高于应有的成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的12年里,我查阅了数千篇文章 钣金零件 设计——从简单的支架到复杂的外壳。遵循基本制造设计 (DFM) 规则的产品始终更便宜、生产速度更快并且质量问题更少。那些没有的?它们需要特殊的工具、多次返工,并且经常不符合弯曲公差。在本指南中,我将分享最实用的 DFM 原则 钣金零件 设计,基于我们车间的实际情况。无论您是设计工程师还是业余爱好者,应用这些规则都将大幅削减您的制造成本和交货时间。
第 1 章:材料选择 — 优质钣金零件的基础
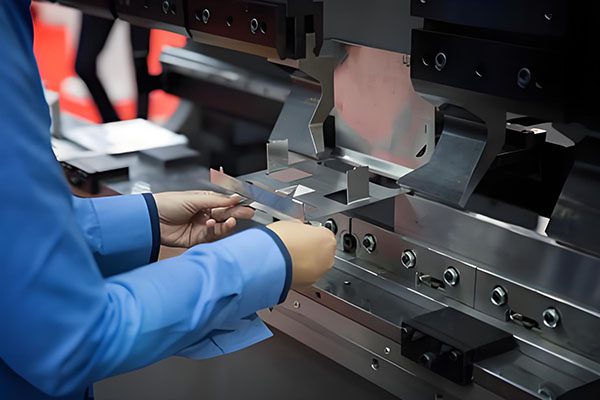
每个 钣金零件 从材料选择开始。我们最常用的材料是:
- 低碳钢(Q235、SPCC、DC01):成本低,成型性好,易于焊接。非常适合支架、外壳和结构部件。
- 不锈钢(304、316):耐腐蚀,但较难成型。需要更大的吨位并导致更多的工具磨损。
- 铝 (5052, 6061):重量轻,成型性优异(5052 最适合弯曲;6061 在小半径处可能会破裂)。
- 镀锌钢(SGCC、DX51D):预涂层,适合户外或潮湿环境。
我的规则:选择满足您力量要求的最薄规格。较薄的材料切割速度更快,弯曲吨位更小,成本也更低。但不要太薄——低于 0.8 毫米,焊接会变得困难,而且零件可能会变形。
第 2 章:弯曲半径 — 我看到的第一个 DFM 错误
最常见的问题是 钣金零件 设计指定的内部弯曲半径太小。对于低碳钢,最小内半径应至少为材料厚度的 1 倍。对于铝(5052 或 6061-O),厚度为 1–1.5 倍。对于 6061‑T6,厚度为 3 倍 — 否则会破裂。
为什么这很重要:小于建议的半径会导致应力断裂、表面裂纹,甚至刀具损坏。我已经拒绝了数十种设计,其中工程师在 2 毫米钢材上指定了 R0.5。我们的折弯机模具具有标准半径(R0.5、R1、R2、R3 等)。如果您的设计使用非标准半径,我们必须打磨定制工具 - 增加 200-500 美元和 3 天。
我的建议:使用标准冲头半径。对于 1–2 mm 钢,请使用 R1 或 R1.5。对于铝,请使用 R2 或更大。并始终标明内半径——不要将其留给“标准车间实践”,除非您准备好应对变化。
第 3 章:折弯止裂槽和角槽口 — 防止撕裂
当弯道一直延伸到边缘时 钣金零件,材料可能会撕裂或向外凸出。这就是折弯止裂槽的用武之地。折弯止裂槽是折弯线末端的一个小切口或凹口,宽度通常为 1.5 倍材料厚度,略长于折弯半径。
常见错误:忘记在拐角处相交的法兰上的浮雕。结果是产生锯齿状、变形的边缘,需要手工打磨。在每个弯曲交叉点处添加 2-3 毫米的凹口。对于封闭角(卷边),请使用 1.5-2 倍厚度的角浮雕,以使金属能够干净地折叠。
在我们的商店中,如果您的 DXF 包含浮雕,我们可以自动激光切割浮雕。但如果您忘记了,我们会手动添加它们,并收取额外的编程时间。
第 4 章:孔和槽放置 - 远离弯曲
将孔或槽放置得太靠近折弯线是典型的 DFM 错误。弯曲过程会拉伸材料,导致孔变形为椭圆形或狭槽以夹紧。
最小距离规则 (从折弯线到孔边缘):
- 对于材料厚度 ≤ 2 mm:至少 2× 厚度 + 弯曲半径。
- 对于厚度 > 2 mm:至少 2.5× 厚度 + 弯曲半径。
- 示例:1.5 毫米钢材,弯曲半径 1.5 毫米 → 从弯曲线到孔边缘的最小距离 = 1.5×2 + 1.5 = 4.5 毫米。
如果您绝对需要在弯曲附近打孔,请考虑在弯曲后打孔(二次操作)或使用可以承受扭曲的较大孔。但这会增加成本。
第 5 章:弯曲方向和晶粒方向
金属板材在轧制过程中具有纹理方向。垂直于纹理的弯曲会产生更坚固、无裂纹的弯曲。平行于纹理的弯曲会增加开裂的风险,特别是在铝和高强度钢上。
对于一个 钣金零件 对于多个弯曲,我建议调整毛坯的方向,使最长的弯曲垂直于纹理。如果您的设计需要与纹理平行的弯曲,请将内半径增加 25–50% 以进行补偿。我们总是询问您喜欢的纹理方向 - 如果您没有指定,我们会使用我们的判断,但您可能不喜欢结果。
第 6 章:公差——不要过度指定
最大的成本驱动因素之一 钣金零件 是宽容。金属板材不是 CNC 加工的金属;它可以弯曲、弹回并具有自然变化。我们的标准弯曲公差为每次弯曲 ±0.5 毫米。如果您需要 ±0.1 毫米,则需要压印(额外吨位)或二次操作 - 通常价格会翻倍。
实用建议:对于大多数尺寸,使用符合 ISO 2768-m(中)的一般公差。仅针对配合特征(例如安装孔或槽)保留严格的公差。对于孔径,激光切割可以轻松保持±0.1毫米。对于孔到孔的间距,典型值为 ±0.2 mm。
第 7 章:硬件和嵌件 — 压入设计
很多 钣金零件 设计包括 PEM 螺母、螺柱或支座。使用压力机或挤压机将它们压入预先打孔的孔中。硬件的 DFM 规则:
- 孔径:严格遵循硬件制造商的规格(例如,PEM S-M3-0 需要 4.2 毫米孔)。不要猜测 - 太小,插入物会使金属破裂;太小,则插入物会使金属破裂。太大了,它会旋转。
- 距边缘的距离:保持硬件中心距离边缘至少 2 倍孔径,以避免凸出。
- 距弯道距离:距折弯线至少 3 倍材料厚度;否则,插入过程可能会使弯曲变形。
- 方向:指定硬件位于哪一侧(齐平或突出)。
我们备有常见 PEM 尺寸(M3、M4、M5、M6、#4-40、#6-32、#8-32)。如果您使用非标准刀片,我们可以订购,但交货时间会增加。
第 8 章:焊接设计 — 最小化变形
焊接通常是钣金制造中最难以预测的步骤。薄材料(≤2毫米)容易翘曲。为了保持一个 钣金零件 焊后平整:
- 使用间断(缝焊)焊缝代替连续焊缝。每 100 毫米的 20 毫米焊缝产生的热量远低于 200 毫米连续焊缝。
- 平衡接头两侧的焊缝以抵消收缩。
- 添加加强筋或凸缘以抵抗变形。
- 如果平整度至关重要,请指定固定装置 - 我们可以在焊接过程中将零件用螺栓固定到厚板上。
对于装饰焊缝(例如,在外壳上可见),请指定“TIG 焊接并磨光”。这增加了劳动力,但提供了干净的外观。
第 9 章:表面处理——提前计划
您选择的表面处理会影响公差和成本。常见饰面为 钣金零件 包括:
- 粉末涂料:增加 0.05–0.15 毫米的厚度。孔和螺纹特征可能需要遮盖或后攻丝。
- 阳极氧化(铝):增加的厚度可以忽略不计,但在阳极氧化之前需要清洁、无划痕的表面。
- 镀锌(钢):增加 0.005–0.015 毫米 — 适用于大多数螺纹。
- 拉丝/粒化:仅化妆品,无尺寸变化。
如果您的零件需要粉末涂层,请将孔扩大 0.1–0.2 毫米以进行补偿。并避免锋利的边缘——涂层会从锋利的角落脱落,导致生锈。
第 10 章:DFM 检查表 — 发送工程图之前
这是我每次检查时都会使用的快速清单 钣金零件 设计。在发送给我们之前先浏览一遍,您将获得更快、更便宜的报价。
- ☐ 最小内弯曲半径 ≥ 1× 厚度(钢)或 ≥ 1.5×(铝)。
- ☐ 在所有法兰端添加折弯止裂槽(宽度 ≥ 1.5× 厚度)。
- ☐ 孔和槽距弯折线的厚度至少为 2 倍。
- 孔径 ≥ 材料厚度(较小的孔需要激光或冲孔)。
- ☐ 边到边距离 ≥ 2 倍厚度(避免出现窄条子)。
- ☐ 硬件孔符合 PEM 规格,具有足够的边缘距离。
- 焊缝指定为缝焊或连续焊缝,接头类型(角焊缝、对接焊缝)。
- ☐ 公差:弯曲 ±0.5 毫米,激光切割孔 ±0.1 毫米。
- 明确说明材料等级和厚度(例如“1.5 毫米 304 不锈钢”)。
- 如果关键的话,平面图案方向与纹理方向。
结论:良好的 DFM = 更低的成本、更快的交付
设计一个 钣金零件 制造并不复杂,但需要注意一些基本规则。多年来我们已经看到同样的错误不断重复——弯曲半径过小、缺少浮雕、孔距离弯曲太近。通过遵循我在这里分享的原则,您将避免这些陷阱,并获得更容易制造、更便宜且按时交付的零件。
如果您对自己的设计不确定,请将 STEP 文件和 PDF 图纸发送给我。在我们报价之前,我将进行免费的 DFM 审查并突出显示任何问题。没有义务,只是来自弯曲、切割和焊接数千个钣金零件的人的工程建议。
👇 需要对您的钣金零件进行 DFM 审查吗?
将您的 CAD 模型和图纸发送给我。我将亲自检查折弯半径、浮雕、孔位置和公差,并在 24 小时内返回带标记的 DFM 报告。首次客户免费。
📞
打电话给巴里
直接工程线
(我回答技术问题)
联系我们
不是工程师?没问题。只需说:“巴里,这是我的草图 - 你能帮我设计用于制造吗?”我来指导你。
🔩 弯曲 · 切割 · 焊接 · 精加工 — DFM 变得简单 🔩
附:当您发送电子邮件时提及“DFM 指南”,我将为您的材料提供免费的折弯扣除计算器。
曾巴里
YOVUTEK 高级制造工程师
(12 年的钣金 DFM — 我见过每一个错误,我可以帮助您避免它们。)