简介:为什么公差会决定您的钣金零件的成败
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。这些年,我见过无数 钣金定制制造 由于不切实际的容忍期望,项目被推迟或超出预算。设计师指定弯曲处为 ±0.05 毫米,自然变化为 ±0.5 毫米,报价突然增加了三倍。在本指南中,我将根据我们的车间数据分享激光切割、弯曲、焊接和打孔的实际公差标准。无论您是设计原型还是生产运行,了解什么是可以实现的(什么是不能实现的)都会为您节省时间、金钱和减少挫败感。让我们看看实际适用的数字 钣金定制制造.
第一章:金属板材的本质——它不是机加工金属
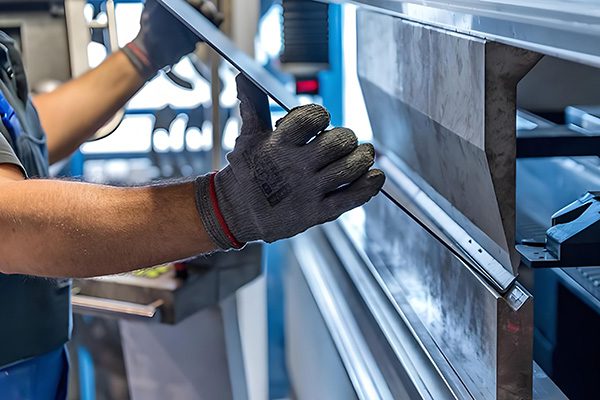
在我们深入研究数字之前,请了解这一点:金属板材是柔性的、各向异性的,并且容易产生回弹。当我们弯曲一个 钣金定制制造 部分,材料并不能完全跟随冲头——它会弹性恢复。这就是回弹。对于低碳钢,回弹通常为 0.5–2 度;对于高强度钢或铝,可以为 3-5 度。此外,材料厚度与研磨机的偏差为 ±0.05–0.1 毫米。因此,期望金属板材的机加工零件公差 (±0.01 mm) 是不现实的。我总是告诉客户:为过程而设计,而不是为理想而设计。
第 2 章:激光切割公差——最严格的公差
激光切割是目前最精确的操作 钣金定制制造。我们的 6kW 光纤激光器实现了以下目标:
- 标准公差:厚度不超过 12 毫米的材料上的孔和外部轮廓为 ±0.1 毫米。
- 精度公差:对于薄材料 (≤ 3 mm),优化切割参数时可达到 ±0.05 mm。这会增加大约 15-20% 的切割时间。
- 孔径精度:对于小于材料厚度的孔,我们使用冲孔或钻孔 - 激光往往会产生轻微的锥度(比厚度大 0.05-0.1 毫米)。
- 定位精度:孔间距±0.1 mm;孔到边缘 ±0.15 毫米。
真实示例:我们最近从 3 毫米 304 不锈钢中切割了 500 个支架。客户指定所有切割边缘为 ±0.1 毫米。我们轻松地抓住了这一点。但当他们要求在 10 毫米厚的板上达到 ±0.05 毫米时,我们不得不警告他们:激光束会轻微发散,形成轻微的 V 形。他们接受 ±0.1 毫米,并节省了 30% 的报价。
第 3 章:弯曲公差——最容易发生误解的地方
弯曲是公差混乱的最大根源。与激光切割不同,弯曲涉及材料颗粒、冲头磨损和操作员技能等变量。这是我们实际保证的 钣金定制制造 在我们的:
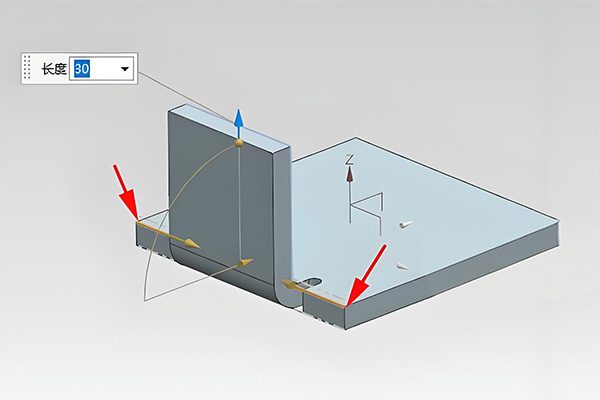
- 弯曲角度公差:标准±1°。借助 CNC 折弯机和实时角度测量,我们可以实现 ±0.5°,但成本要额外增加 20-30%。
- 弯曲位置公差(法兰长度):对于最大 500 毫米的零件,±0.3 毫米;对于较长的零件,±0.5 毫米。小于 ±0.2 毫米需要特殊工具,但很少需要。
- 成型零件总体尺寸:对于具有 4 个弯曲的盒子,每个弯曲的累积公差为 ±0.5 mm → 总计 ±1–2 mm。规划堆叠。
- 回弹补偿:我们调整弯曲程序进行补偿,但材料变化意味着第一件可能需要微调。我们始终包含首件检查。
常见错误:设计者指定 200 毫米法兰长度上的 ±0.1 毫米。这是不可行的——即使材料厚度变化 0.1 毫米,折弯扣除也会改变 0.2-0.3 毫米。对于弯曲,我始终推荐 ISO 2768‑m(中):尺寸最大为 500 毫米时为 ±0.5 毫米,更大尺寸时为 ±1 毫米。
第 4 章:孔和槽公差 - 保持简单
孔通常是激光切割或冲孔的。对于 钣金定制制造,这是现实的:
- 孔径公差:对于 ≥ 材料厚度的孔,±0.1 mm。对于小于材料厚度的孔,我们建议冲孔或钻孔,其精度为 ±0.05 mm,但会增加模具成本。
- 槽宽公差:±0.15 毫米。
- 孔距:对于在同一激光程序中切割的孔,±0.15 毫米。
- 孔到弯的距离:这不是孔本身的公差,而是孔相对于折弯的位置。由于弯曲情况各不相同,我们只能保证孔到弯曲的距离在 ±0.5 毫米以内。如果需要更紧,则在弯曲后打孔(二次操作)。
我曾经有一位客户想要在距弯头 10 毫米的孔上实现 ±0.05 毫米的精度。我解释说:弯曲会使孔仅因回弹而移动 ±0.3 毫米。他们接受 ±0.5 毫米,并节省了 500 美元的设置费用。
第 5 章:焊接公差 - 管理期望
焊接会产生热变形。对于 钣金定制制造 涉及焊接的项目,实际公差更宽:
- 焊道尺寸:手动 MIG/TIG 为 ±0.5 mm;对于机器人焊接,±0.2 毫米。
- 焊后平整度:对于 300 毫米的焊缝,预计会出现 0.5–1 毫米的弯曲。通过固定和正确的顺序,我们可以保持 ≤ 0.5 毫米,但这会增加成本。
- 整体装配公差:对于焊接框架或外壳,±1 毫米。拧紧至 ±0.5 mm 需要进行焊后加工(例如铣削安装表面)。
如果您的设计需要严格的焊后公差,我建议添加在焊接前定位零件的对齐功能(销钉、凸片或槽口)。这样,焊缝不负责定位。
第 6 章:公差表 — 设计人员快速参考
| 特点 | 标准公差 我们的 | 精度公差(增加成本) |
|---|---|---|
| 激光切割轮廓(厚度≤6毫米) | ±0.1毫米 | ±0.05毫米(+20%) |
| 激光切割孔径 | ±0.1毫米 | ±0.05 毫米(冲孔/钻孔) |
| 弯曲角度 | ±1° | ±0.5° (+25%) |
| 弯曲位置(法兰长度) | ±0.3毫米(≤500毫米),±0.5毫米(>500毫米) | ±0.2 mm(需要精压,+30%) |
| 孔间距(激光切割) | ±0.15毫米 | ±0.1毫米(程序优化) |
| 孔到弯的距离 | ±0.5毫米 | ±0.3 毫米(弯曲后穿孔,每孔 +$1-2) |
| 整体成型件(最大 500 毫米) | 每个弯曲 ±0.5 毫米 | 每个弯曲 ±0.3 mm(压印 + 固定) |
| 焊后平整度(300 毫米长度) | ±1毫米 | ±0.5 mm(固定+应力消除) |
第 7 章:材料选择如何影响公差
不同的材料表现不同。在 钣金定制制造,这些是最常见的:
- 低碳钢(Q235、SPCC): 最宽容。回弹是可预测的(±0.5°)。激光切割干净。
- 不锈钢(304、316):更高的回弹 (±1–2°)。更容易因受热而变形。除非我们使用压印,否则预计弯曲公差会更宽。
- 铝 (5052, 6061):5052 弯曲良好; 6061-T6 很脆,需要更大的半径。铝还具有较高的热膨胀性,如果板材升温,则会影响激光切割孔的位置。我们通常添加 ±0.05 mm 的模糊系数。
- 镀锌钢:与低碳钢类似,但镀锌层可能在急弯处剥落。我们建议使用稍大的半径以保留涂层。
第 8 章:何时需要严格公差——何时不需要
根据经验,80% 钣金定制制造 项目不需要精确的公差。我的规则是:仅收紧与其他零件直接配合的特征的公差——安装孔、定位边缘或滑动配合。对于其他一切,请使用一般公差 (ISO 2768-m)。
需要严格公差的示例:
- PCB 或连接器的孔图案必须与其他组件对齐。
- 引导直线轴承的槽。
- 插入机加工口袋的法兰。
宽松公差很好的示例:
- 外壳整体尺寸(1-2 毫米的外观间隙是可以接受的)。
- 不与任何物体连接的非结构性弯曲。
- 将被磨平的焊接位置。
第 9 章:我们如何检查公差
我们使用多种方法来验证容差 钣金定制制造 订单:
- 激光切割零件:用于孔位置和轮廓的视觉测量系统(基恩士)。精度±0.005毫米。
- 弯曲零件:用于关键尺寸的 CMM(坐标测量机)。对于弯曲角度,我们使用数字量角器(±0.1°)。
- 首件检验 (FAI):根据 AS9102 或客户模板的全尺寸报告。我们为每个新零件提供此功能。
- 过程中检查:操作员每 10 个零件就测量一次关键特征。如果变化超出控制限度,我们就会停下来进行调整。
如果您的项目需要统计过程控制 (SPC) 或 PPAP,我们可以提供支持 - 只需在请求报价时告知我们即可。
第 10 章:案例研究 — 通过放宽容差来保存项目
上个月,一位客户询问 200 个钣金外壳的报价。他们的图纸在每个弯曲尺寸上有±0.1毫米,在所有孔位置上有±0.05毫米,在弯曲角度上有±0.2°。报价为每个零件 85 美元。我打电话给他们并解释说:对于非关键的装饰外壳,你不需要它。我们将图纸修改为弯曲处为 ±0.5 毫米、孔处为 ±0.15 毫米、角度为 ±1°。新报价:每个零件 32 美元——降低了 62%。他们当天就批准了。
这种情况经常发生。严格的公差并不是免费的。它们需要更慢的切割、压印而不是空气弯曲、特殊检查以及更高的废品率。总是问:“这个功能真的需要 ±0.1 毫米吗?”如果答案是否定的,那就放松一下。
结论:开始现实,结束成功
设计用于 钣金定制制造 意味着拥抱材料和工艺的自然变化。通过使用我分享的公差指南,您将避免代价高昂的过度规格,获得更快的报价,并收到真正适合的零件。请记住:激光切割为 ±0.1 毫米,弯曲位置为 ±0.5 毫米,弯曲角度为 ±1°,焊接组件为 ±1 毫米。如果您不确定,请将您的图纸发送给我。我将进行免费的 DFM 审查,并突出显示公差对于您的应用来说太紧或太松的地方。
👇 为您的钣金项目获得现实的公差审查
将您的图纸以及您的目标公差发送给我。我会标记哪些是可以实现的,哪些会增加成本,并推荐替代方案——全部免费。没有义务,只是工程建议。
📞
打电话给巴里
直接工程线
(我回答技术问题)
联系我们
不确定要使用什么公差?只需说:“巴里,这是我的设计 - 我应该指定什么公差?”我来指导你。
📏 现实的公差 = 更快的交付 + 更低的成本 📏
附:当您发送电子邮件时提及“公差指南”,我将向您发送适合您的材料和厚度的折弯扣除计算器。
曾巴里
YOVUTEK 高级制造工程师
(12 年的钣金 DFM — 我见过数百名工程师的公差标注。让我帮助您正确标注。)