简介:紧急呼叫,技术验证
“巴里,我们的一条血液分析仪生产线停机了。一个关键的塑料齿轮坏了。原制造商已停产。CNC 报价为 18,000 日元,四个星期。您有更快、更便宜的解决方案吗?”电话里的声音是一家医疗器械公司技术总监王先生的声音,听起来很急切。这是去年秋天的一个真实案例。客户需要的不是数百个零件,而是仅 10 个备件——对于注塑成型来说太少了,而且 3D 打印也无法满足所需的强度。我们的回答: 真空复模模具。一周后,十个齿轮以 CNC 成本的三分之一交付,客户的生产线也恢复了。今天我就通过这个案例来详细讲解一下硅胶真空浇注模具的技术原理、应用流程以及成功的关键因素。
第 1 章:客户要求和挑战
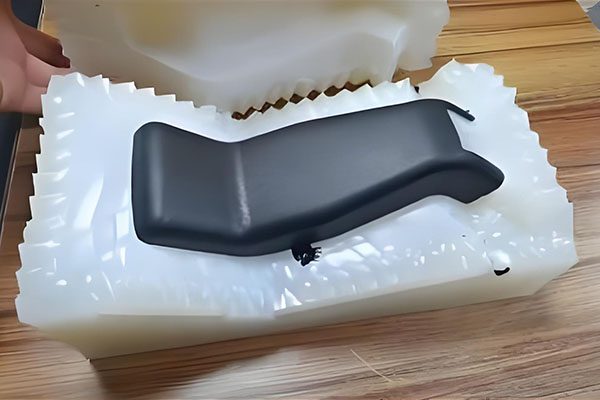
王先生提供的破损齿轮是POM(聚甲醛)材质的精密传动部件。模数为0.6,齿数为48,外径约为30毫米,厚度为8毫米。要求齿面粗糙度为Ra0.8,配合公差为±0.02mm。传统的解决方案是注塑成型(模具成本 40,000 日元至 50,000 日元,交货时间 6 周)或数控加工(每个零件 1,800 日元,4 周)。对于 10 个备件来说,没有一个是理想的。客户的核心痛点是:
- 时间压力:生产线每天损失数万元;一周内需要可用的备件。
- 高精度:齿轮啮合公差严格;表面光洁度直接影响噪音和寿命。
- 小批量:只有 10 个零件 - 模具成本无法摊销,未来需求不确定。
- 材料特性:POM具有高刚性、低摩擦、耐疲劳等特点;替代材料必须具有类似的性能。
Dave在听到要求后表示,“这种‘瓶颈’备件非常适合真空复模。硅胶模具价格便宜,而且可以配制聚氨酯树脂来匹配POM的性能。”
第二章:硅胶真空注模技术原理
真空复模模具 (也称为真空复模或聚氨酯铸造)使用硅胶模具通过在真空下浇注树脂来复制零件。核心流程分为三步:
- 大师样板制作:通过 3D 打印或 CNC 加工生产高精度“原始零件”。本例中,我们使用SLA打印了精度为±0.05毫米、表面光洁度Ra1.6的齿轮母版。
- 硅胶模具制作:将母模放入模框内,倒入液态硅胶,室温固化,然后切开去除母模,留下两个半腔。硅胶的弹性允许复制底切和精细纹理。
- 真空复模:将双组份聚氨酯树脂混合,真空脱气,倒入硅胶模具中,在60-80°C下固化,然后脱模。真空可确保去除气泡,从而生产出致密的零件。
Sarah向王先生解释道:“硅胶模具的作用就像复印机,母版就是原件。一个硅胶模具一般可以制作20-30份,每个零件的成本主要是材料和人工。10个零件的单位成本远远低于CNC。”
第3章:案例实施——从母版到成品
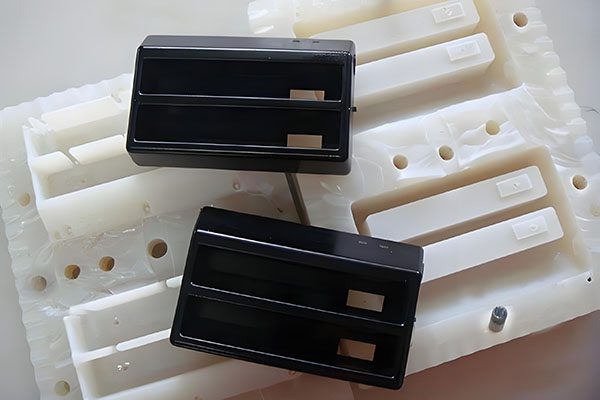
3.1 主模制作与优化
我们使用层厚为 0.05 毫米的 SLA 3D 打印机和高韧性透明树脂打印了五个齿轮主控。由于齿的几何形状很细,我们在齿尖上添加了 0.1 毫米的补偿,以便进行后续抛光。然后对母版进行喷砂处理,以增加表面粗糙度,有助于有机硅的释放。
3.2 硅胶模具设计与制作
我们使用室温固化加成固化有机硅(肖氏 A 40),在浇注前在真空下脱气。模具设计为两半型,分型线沿齿轮端面,并且我们合并了浇道和排气通道。固化时间为4小时。脱模后,检查型腔——无气泡、无缺陷。
3.3 树脂选择与浇注
我们选择了类 POM 的聚氨酯树脂,其肖氏 D 硬度为 80,拉伸强度为 65 MPa,弹性模量为 2500 MPa,热变形温度为 100°C,这些性能非常接近 POM。将树脂混合,在真空浇注机中脱气,倒入模具中,在70℃下固化2小时。
3.4 后处理和检验
脱模后,将浇口和排气口切除,并用细砂纸去除分型线飞边。在光学投影仪下检查每个齿轮的齿形,并使用三坐标测量机测量孔径和厚度。第一部分进行了全面检查;对后续部件进行了取样。十个齿轮全部合格,齿面粗糙度Ra0.7-0.9,尺寸偏差在±0.015毫米以内。
Jeff 在检查报告上签字并说道:“真空复模的重复性比我预期的要好,十个齿轮几乎完全相同。”
第 4 章:客户反馈和价值分析
王先生收到齿轮后,立即安装起来。经过24小时的运行,齿轮啮合顺畅,运转比原装部件更安静。他发了一封感谢邮件:“我从来没有想到真空复模可以生产出如此高质量的备件,成本是 CNC 的三分之一,而且只需一周。您为我们节省了十万多元。”
从这个项目中,我们总结了真空复模模具的核心价值:
- 成本优势:无模具成本;小批量单位成本低。在本例中,10 个零件的总成本约为 6,000 日元(包括母版、硅胶、树脂、人工),而 CNC 报价为每个零件 18,000 日元,总计 180,000 日元。
- 交货时间短:从母模到成品零件需要 5‑7 天 – 比注塑成型(6 周)快五倍。
- 材质多样性:可模拟ABS、PC、PP、POM、橡胶等,硬度从Shore A30到Shore D85可调。
- 优异的表面质量:直接复制母模表面光洁度,达到Ra0.8-1.6 μm,无需后处理。
- 处理复杂的几何形状:硅胶模具可以复制底切、细齿、内部通道以及其他 CNC 难以完成的特征。
Tom 总结道:“真空复模是小批量功能备件的‘银弹’。它填补了 3D 打印和注塑成型之间的空白,特别是对于批量为 10-100 个零件的情况。”
第5章:真空复模模具的适用场景和限制
基于数百个项目,我们总结了真空复模模具的最佳应用场景和局限性:
5.1 最适合的场景
- 小批量功能备件 (5-50 个零件):医疗设备、工业设备、汽车零部件的维修零件。
- 试运行验证:在进行注塑成型之前,使用真空复模生产一些零件以进行组装和功能测试。
- 多品种、小批量:当需要多个不同的部件且每个部件数量较少时,可以并行制作多个硅胶模具。
- 复杂的几何原型:内部通道、底切、薄壁——CNC 难以加工的特征可以一次性铸造出来。
- 透明及软质零件:聚氨酯树脂可以是高度透明的或类似橡胶的,适用于密封件、把手等。
5.2 限制
- 批量限制:一个硅胶模具通常只能生产 20-30 个零件;高温固化树脂将寿命缩短至 10-15 个部件。超过 50 个零件,注塑成型变得更具成本效益。
- 尺寸限制:最大零件尺寸受到真空复模机腔室的限制 - 通常不大于 600×600×400 毫米。
- 材料性能:聚氨酯树脂的性能接近工程塑料,但在极端温度 (>120°C) 或长时间紫外线照射下可能会降解 - 不适合长期户外使用。
- 准确度:真空复模通常可达到 ±0.1‑0.2 毫米,低于 CNC,但足以满足大多数功能部件的要求。
第6章:y真空复模模具服务能力
我们每年完成200多个真空浇注项目,积累了丰富的经验:
- 大师制作:SLA、SLS、CNC – 精度 ±0.05 毫米。
- 硅胶模具:加成固化硅胶,肖氏硬度 A 20-60,模具寿命 20-30 件。
- 树脂材料库:50多种聚氨酯树脂,包括类ABS、类PC、类PP、类POM、类橡胶、耐高温、透明等。
- 后处理:浇口切割、打磨、喷砂、染色、丝印、CNC 精加工。
- 质量检验:三坐标测量机、粗糙度仪、硬度计、拉力试验机。
- 交货快捷:标准零件 5-7 天,复杂零件 7-10 天。
Jeff 说:“我们不只是‘复制’,我们还进行优化。在制作硅胶模具之前,我们会分析零件的可铸造性并改进浇道和排气口设计,以确保每个副本都良好。”
结论:小批量备件的“及时雨”
王先生的齿轮箱只是真空复模模具价值的一个例子。当您的生产线因零件过时而停止时,当您需要十个功能原型但不想支付工具费用时,当您想以低成本验证设计时 - 真空复模模具通常是最好的答案。他们的目标不是生产数百万个零件;而是生产数百万个零件。相反,他们专注于小批量、复杂几何形状和快速响应的“长尾”。
如果您面临类似的备件或原型挑战,请联系我们。我们的 真空复模模具 服务将为您量身定制高效、经济的解决方案。
👇 行动号召:让真空复模模具解决您的备件问题
无论您需要 精密齿轮, 医疗设备外壳, 汽车内饰件, 或 工业设备备件 – 我们的 真空复模模具 服务可帮助您快速且经济地小批量复制零件。
我们的承诺:免费浇铸性分析、5-7 天交货、50 多种树脂材料、全方位检验报告。
📞
致电我们
免费真空复模咨询
(30 分钟)
联系我们
或者只是说:“我有紧急备件,需要真空复模。”
巴里将为您联系一位真空复模工程师。
🧪真空复模——小批量备件的“及时雨”🧪
附:首次咨询的客户将获得免费的“真空复模可行性评估”。询问时请提及“铸造解决方案”。
曾巴里
YOVUTEK 高级制造工程师
(通过真空复模解决了一百多个备件问题的人。)