简介:两种主流技术,两种不同的成本逻辑
在世界上 3D打印SLA(立体光刻)和SLS(选择性激光烧结)是两种应用最广泛的工业技术。 SLA擅长制作高精度、表面光滑的外观零件; SLS 无需支撑,可生产耐用的尼龙功能部件。然而,许多工程师在选择工艺时只关注设备参数,而忽视了成本结构的巨大差异。本文通过真实零件案例研究,从材料成本、机器时间、后处理、批次效果等角度深入分析 SLA 和 SLS 的成本构成,帮助您做出更经济的决策。
第一章:案例部分介绍——典型的“困境”
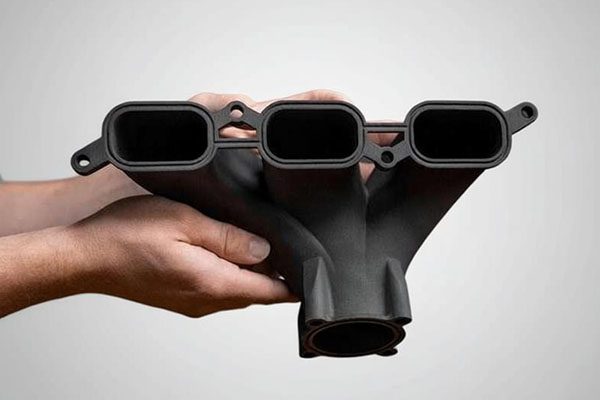
我们选择了一个具有代表性的部件——小型无人机外壳,尺寸为120×80×45mm,壁厚1.5mm,具有内部肋骨、冷却格栅和内部弯曲空气通道(底切特征),以及底部的四个安装凸台。零件要求是:
- 尺寸精度:±0.15mm
- 表面质量:外观光滑,无可见层纹
- 材质:韧性好,耐冲击,耐热≥80℃
- 数量:两种场景——10件(小批量样机)和100件(小批量生产)
内部弯曲空气通道是一个底切特征。 SLA需要复杂的支撑,无法完全移除,而SLS可以在没有支撑的情况下将其打印成一件。这种根本差异决定了这两个过程的可行性。
第 2 章:SLA – 成本和性能分析
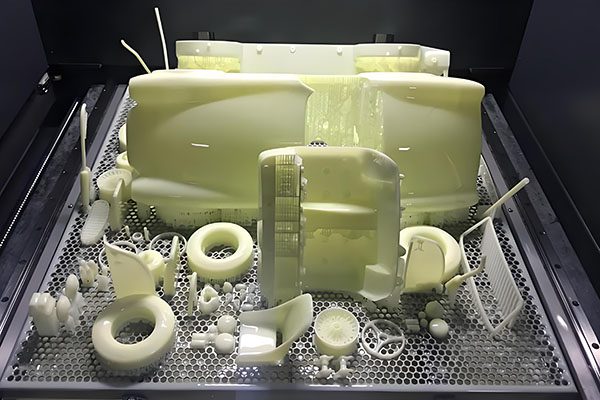
2.1 SLA 成本明细(10 条)
- 材料成本:标准SLA树脂〜¥0.5/g,部分+支撑〜45g→¥22.5;支持加~30%消费→实际29元/件。
- 机器时间成本:6 小时内打印 10 幅作品;机器折旧+人工+电费~60元/小时→36元/件。
- 后处理成本:清洁、去除支撑、UV固化、打磨→20日元/个。
- 每件总成本: ¥85.
2.2 SLA 的优点和局限性
- 优势:表面粗糙度Ra1.6-3.2μm,光滑如注塑;精度±0.05-0.1mm;可以使用透明部件;成本更低。
- 局限性:需要支持;拆卸可能会损坏部件;树脂性脆,抗冲击性能差;耐热性低(通常为50-60°C);随着时间的推移,容易变黄并吸收水分;内部空气通道的支撑无法拆除→SLA根本无法生产该部件。
关键问题:对于内部弯曲空气通道(底切),SLA 支撑无法到达。强制打印会在通道内留下支撑残留物,无法清洁。所以SLA其实是做不到这部分的。
第 3 章:SLS – 成本和性能分析
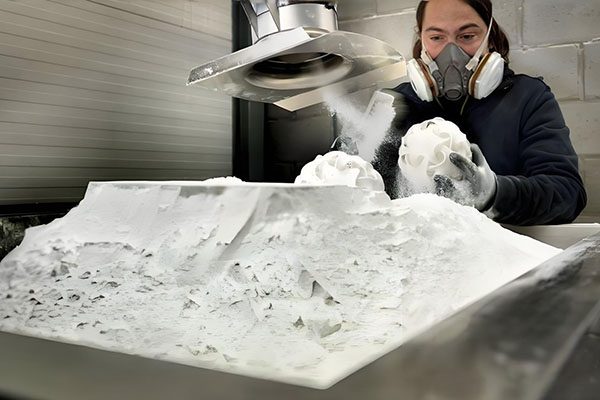
3.1 SLS成本明细(10件)
- 材料成本:尼龙PA12粉~¥0.4/g,部分消耗45g,利用率75%→¥24;小批量需要新鲜粉末→实际30元/个。
- 机器时间成本:SLS设备折旧较高(~150日元/小时),10件一次构建需要5小时→75日元/件。
- 后处理成本:除粉、喷砂→12日元/个。
- 每件总成本: 117 日元(比 SLA 高 38%)。
3.2 SLS 的优点和局限性
- 核心优势: 无需支撑 – 可以打印底切、内部通道、活动铰链等;尼龙12材质——优异的韧性、抗冲击、抗疲劳;耐热80-100℃;尺寸稳定性好,吸湿率低;哑光饰面适用于功能部件。
- 局限性:表面粗糙度Ra6-12μm,哑光质感(光滑度不如SLA);设备昂贵,材料浪费较多,小批量成本较高;无法打印透明部件。
主要优势:在 SLS 中无需任何支撑即可打印内部弯曲空气通道,从而留下光滑的内表面以实现顺畅的气流 - 这是 SLA 根本无法实现的。
第 4 章:不同批量大小的成本和可行性比较
| 批次 | SLA 成本/件 (¥) | SLS 成本/件 (¥) | SLA 可行性 | SLS的可行性 | 推荐流程 |
|---|---|---|---|---|---|
| 1 | 450 | 500 | ❌ 内部支撑不可能 | ✅ 无支撑 | SLS(仅可行) |
| 10 | 85 | 117 | ❌ 不可制造 | ✅ 有活力 | SLS(仅可行) |
| 50 | 52 | 68 | ❌ 不可制造 | ✅ 有活力 | SLS(仅可行) |
| 100 | 45 | 55 | ❌ 不可制造 | ✅ 有活力 | SLS(仅可行) |
核心结论:对于该零件,由于内部底切空气通道, SLA 根本无法实现,无论成本多低。 SLS是唯一可行的3D打印工艺。这揭示了工艺选择的主要原则: 可行性 > 性能 > 成本.
第五章:深入分析影响成本和选择的关键因素
5.1 几何复杂性——SLS 的“护城河”
SLS最大的价值在于“无需支撑”。对于内部通道、底切、螺旋结构、活动铰链等,SLS 通常是唯一的选择。即使 SLA 成本较低,如果无法制造该零件也是没有意义的。在实际项目中,大约 40% 的 SLS 订单被选择,因为 SLA/CNC 无法处理复杂的几何形状。
5.2 材料特性——SLS的“不可替代性”
SLA 树脂通常很脆,断裂伸长率仅为 5-15%,而 SLS 尼龙可以达到 20-50%,并具有出色的抗疲劳性和抗冲击性。对于承受重复负载的零件(夹子、铰链、无人机臂),SLS 的使用寿命比 SLA 长 5-10 倍。使用 SLA 作为替代品可能会导致部件在测试过程中损坏。
5.3 后处理难度——SLA的隐性成本
移除 SLA 支持非常耗时,而且有可能只触及表面。对于这种情况下的内部通道,甚至无法到达支撑件,从而导致零件报废。 SLS 粉末去除仅需 10-15 分钟,并且不会损坏零件。 SLA 的“低成本”往往忽略了支持失败的风险和所涉及的劳动力。
5.4 批量效应 – SLS 在较高产量下的优势
当批量大小超过500个零件时,SLS可以使用密集嵌套(3D堆叠)来显着降低机器时间成本,而SLA受平台面积限制,无法堆叠。届时,SLS 每个部件的成本可能会接近甚至低于 SLA。此外,粉末回收效率提高,材料成本降低。
第 6 章:如何选择更好的工艺? – 决策矩阵
基于以上分析,我们总结出以下选择指南:
首选 SLA 时
- 零件几何形状简单,没有底切、深腔或内部通道
- 需要高透明度或光滑表面(外观模型、透明盖)
- 小批量(≤50件)、机械要求低
- 可以轻松移除成本敏感型和 SLA 支持
- 无需耐热性、耐冲击性、耐疲劳性
首选 SLS 时
- 零件具有底切、内部通道、螺旋结构、活动铰链(SLS 是唯一的选择)
- 要求尼龙的韧性、耐疲劳性、耐冲击性、耐热性(80-100℃)
- 批量较大(>100 件)且对成本敏感 – SLS 堆叠优势变得显着
- 零件将长期使用或承受循环载荷
- 哑光表面处理是可以接受的(甚至是防滑纹理的首选)
第 7 章:现实案例 – SLS 的不可替代性
一家无人机公司需要 50 个带有内部空气通道和卡扣功能的外壳。他们首先尝试了SLA——支撑无法拆除,所有10个样品全部报废,材料和人工损失超过5,000日元。他们改用 SLS:尽管每个零件的成本为 117 日元(比 SLA 的 85 日元高出 38%),但他们成功交付了 50 个合格零件,并且卡扣在 5,000 次开合循环中没有断裂。客户总结道:“每个零件额外的 32 日元是‘能做到’和‘持久’的价格。如果没有这个,即使是更便宜的 SLA 也只是浪费钱。”
结论:成本不是唯一标准——可行性第一
SLA 和 SLS 各有其优势。 SLA 在成本和表面质量上取胜; SLS在几何自由度和材料特性方面具有不可替代性。选择流程时,问自己三个问题: 1. SLA真的能做出这个形状吗? (支撑可以去掉吗?) 2、使用环境对尼龙的性能有要求吗? 3.批量大小和总成本是多少? 我们提供免费的工艺比较分析。我们将评估您的 3D 模型并客观地推荐 SLA 或 SLS,并提供两者的报价。上传您的模型,让我们帮助您找到“可行”和“成本最优”的解决方案。
👇 号召性用语:上传您的模型 – 获取 SLA 与 SLS 最佳解决方案
无论您需要 高精度外观件, 复杂的内腔功能部件, 或 小批量生产 – 我们的 3D打印 服务提供SLA和SLS的双重报价以及可行性分析,帮助您做出正确的决策。
我们的承诺:免费流程可行性评估,2小时内回复,成本明细透明,无隐藏费用。
📞
致电我们
免费工艺对比咨询
(30 分钟)
联系我们
或者只是说:“我有一部分 - 请比较 SLA 和 SLS 的可行性和成本。”
Barry 将为您联系一位应用工程师。
📊 首先可行性,然后成本📊
附:通过我们网站上传模型的首次客户将收到免费的“SLA 与 SLS 可行性分析报告”。询问时提及“工艺比较”。
曾巴里
YOVUTEK 高级应用工程师
(一位工程师坚称:“确定可以做之后才谈价格。”)