简介:选择正确的 3D 打印技术
3D打印 彻底改变了原型设计和小批量生产,但并非全部 3D打印 技术生而平等。立体光刻 (SLA)、选择性激光烧结 (SLS) 和熔融沉积成型 (FDM) 是三种最广泛使用的工业工艺。每种材料都有独特的技术优势、材料特性和应用范围。了解这些差异对于工程师、设计师和采购专业人员为其零件选择最佳工艺至关重要。本文对 SLA、SLS 和 FDM 进行了全面比较,涵盖工作原理、材料选择、精度、表面光洁度、机械性能、成本和典型应用,帮助您为下一步做出明智的决定 3D打印 项目。
第 1 章:SLA(立体光刻)——高精度树脂工艺
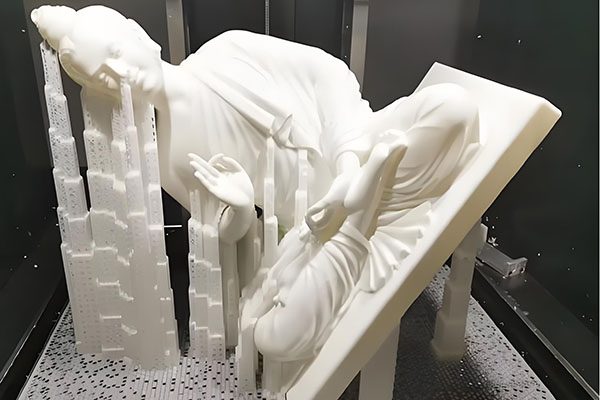
SLA 是最古老的 3D打印 技术,发明于 20 世纪 80 年代。它使用紫外激光选择性地固化桶中的液体光聚合物树脂,逐层构建零件。 SLA 以其卓越的表面光洁度和精细的特征分辨率而闻名。
1.1 SLA的技术优势
- 高精度:典型尺寸公差±0.05mm,能够实现小至0.1mm的特征。
- 光滑的表面光洁度:Ra1.6-3.2μm,通常几乎不需要后处理。
- 透明和可浇注树脂:可以实现透明零件和熔模铸造模型。
- 各向同性特性:零件在各个方向上具有均匀的强度(与 FDM 不同)。
- 各种特种树脂:高温、柔韧、坚韧、类 ABS、类 PP 和生物相容性等级。
1.2 SLA 的局限性
- 需要支持:悬垂部分需要支撑结构,移除后会留下痕迹。
- 材料特性:标准树脂很脆;工程树脂有所改进,但仍不如 SLS 尼龙坚韧。
- 紫外线和湿度敏感性:如果不密封,部件会随着时间的推移而变黄或降解。
- 构建体积有限:尽管存在大幅面 SLA,但通常每侧为 300-800 毫米。
1.3 SLA典型应用
- 视觉原型和演示模型。
- 熔模铸造模型(珠宝、牙科、航空航天)。
- 透明部件(透镜、光导、射流)。
- 医疗和牙科模型(手术导板、助听器)。
- 真空复模的母模。
- 小型、复杂的组件(连接器、微型零件)。
第 2 章:SLS(选择性激光烧结)——耐用的尼龙工艺
SLS 使用高功率激光来烧结(熔合)粉末状热塑性材料,通常是尼龙 (PA12) 或聚酰胺。未烧结的粉末充当支撑件,因此不需要单独的支撑结构。这使得 SLS 非常适合复杂的几何形状,包括移动部件和内部通道。
2.1 SLS的技术优势
- 无需支撑:粉末床支撑悬垂部分,允许底切和复杂的内部特征。
- 耐用的材料特性:尼龙部件坚韧、柔韧且抗疲劳。
- 高耐热性:PA12 的典型 HDT 为 80-100°C。
- 良好的耐化学性:耐油、油脂和许多溶剂。
- 功能件:适用于卡扣、活动铰链和最终用途组件。
- 各向同性特性:与注塑零件类似。
2.2 SLS的局限性
- 表面光洁度:颗粒状、哑光纹理 (Ra6-12μm) – 通常需要进行后处理以获得光滑表面。
- 准确度:±0.1-0.2mm,精度低于 SLA。
- 设备成本:工业 SLS 机器的初始投资较高。
- 粉末处理:需要仔细管理粉末刷新率和回收。
2.3 SLS的典型应用
- 功能原型(机械测试、装配验证)。
- 移动部件(铰链、夹子、齿轮、连杆)。
- 小批量生产(50-500 件)。
- 医疗器械(定制矫形器、假肢)。
- 管道、歧管和流体处理组件。
- 随形冷却装置和工具。
第 3 章:FDM(熔融沉积建模)——可触及的长丝工艺
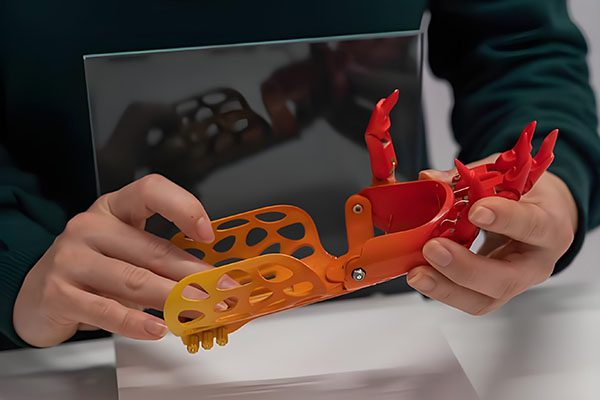
FDM 的工作原理是通过加热的喷嘴挤出熔融的热塑性长丝,逐层构建零件。它是最容易获得和最广泛使用的 3D打印 技术,提供桌面版和工业版。
3.1 FDM的技术优势
- 成本最低:经济实惠的机器和低成本长丝(PLA、ABS、PETG)。
- 材料选择广泛:PLA、ABS、PETG、TPU、PC、尼龙、PEEK、ULTEM 和复合材料填充长丝(碳纤维、玻璃纤维)。
- 易于使用:最少的后处理;移除支撑后零件就准备好了。
- 构建体积大:工业 FDM 机器可以打印尺寸超过 1 米的零件。
- 不含有毒化学物质:与 SLA 树脂不同,FDM 线材通常是安全的,不需要特殊处理。
3.2 FDM的局限性
- 层线:可见的脊线(层高 0.1-0.3mm)导致表面粗糙;需要进行后处理以获得光滑的表面。
- 各向异性强度:零件沿 Z 轴(层间)最弱。
- 准确度:±0.2-0.5mm,低于SLA和SLS。
- 支持移除:可拆卸支撑件可能会留下痕迹;可溶性支撑物(PVA、HIPS)需要额外的设备。
- 有限的细节:喷嘴尺寸(通常为 0.4 毫米)限制了小特征。
3.3 FDM的典型应用
- 概念模型和早期原型。
- 用于制造的固定装置、夹具和工具。
- 低成本定制零件(外壳、支架、外壳)。
- 教育和业余爱好者项目。
- 大型、简单的零件,表面光洁度并不重要。
- 使用 PEEK/ULTEM 的高温或耐化学腐蚀部件。
第 4 章:直接比较 – SLA、SLS 与 FDM
| 特点 | SLA | SLS | 频分复用 | |
|---|---|---|---|---|
| 精度(±毫米) | 0.05 | 0.1-0.2 | 0.2-0.5 | |
| 表面光洁度(Ra、μm) | 1.6-3.2 | 6-12 | 15-30 | |
| 需要支持吗? | 是的 | 否 | 是的 | |
| 各向同性强度? | 是的 | 是的 | 否(各向异性) | |
| 材料成本 | 中等 | 高 | 低 | |
| 设备成本 | 中等 | 高 | 低到中等 | |
| 耐热性(HDT) | 50-120°C | 80-100°C | 60-200°C(取决于材料) | |
| 最适合 | 细节丰富,表面光滑 | 耐用的功能部件 | 成本低、零件大 |
第五章:应用场景——您应该选择哪种技术?
5.1 在以下情况下选择 SLA:
- 您需要高细节、光滑的表面光洁度或透明度。
- 零件小而复杂(珠宝、牙科、微型部件)。
- 您需要用于熔模铸造的浇注模型。
- 视觉外观至关重要(消费产品原型)。
- 机械负载低至中等。
5.2 在以下情况下选择 SLS:
- 您需要具有良好机械性能(韧性、灵活性、抗疲劳性)的功能部件。
- 零件具有复杂的几何形状、底切或内部通道,需要困难的支撑。
- 您正在生产中小批量(10-500 件)。
- 您需要的耐热性或耐化学性超出了 SLA 所能提供的范围。
- 需要卡扣、活动铰链或移动组件。
5.3 在以下情况下选择 FDM:
- 成本是主要驱动因素,表面光洁度并不重要。
- 您需要大型零件(超过 300 毫米)或非常大的构建体积。
- 您需要 PC、尼龙、PEEK 或 ULTEM 等工程热塑性塑料。
- 您正在制作概念模型、夹具或固定装置。
- 您拥有内部能力并希望快速周转。
第 6 章:成本考虑因素和交货时间
对于 3D打印 服务,成本结构差异很大:
- SLA:材料成本适中(0.20-0.60 美元/克)。设置和后处理会增加时间。交货时间:2-5天。
- SLS:材料成本较高(0.40-1.00 美元/克),但无需去除支撑。交货时间:3-7天。
- 频分复用:材料成本最低(0.05-0.30 美元/克),但大型零件的打印时间较长。交货时间:2-5天。
从服务机构订购时,请务必索取包含后处理(支撑去除、打磨、染色等)的报价,以避免出现意外。
第 7 章:补充使用 – 混合方法
在许多情况下,最好的解决方案不是一种技术,而是多种技术的组合。例如:
- 小批量SLA母模+硅胶模具+聚氨酯浇注。
- SLS 印刷外壳 + CNC 加工螺纹金属嵌件。
- FDM大结构+SLA细部部件组装在一起。
了解每个人的优势 3D打印 流程允许设计人员混合搭配以获得最佳结果。
第 8 章:我们的 3D 打印服务
我们提供所有三种技术:SLA、SLS 和 FDM,以及后处理和精加工。我们的工程师帮助您根据零件几何形状、数量、材料要求和预算选择正确的工艺。我们提供免费的DFM分析和透明的报价。今天联系我们讨论您的 3D打印 需要。
👇 号召性用语:获取有关 3D 打印项目的专家建议
上传您的 CAD 文件,让我们的应用工程师推荐最好的 3D打印 适合您的技术 – SLA、SLS 或 FDM。我们在 24 小时内提供免费的 DFM 分析和有竞争力的报价。
我们的承诺:透明的定价、无隐藏费用以及适合您的申请的正确流程。
📞
致电我们
免费咨询3D打印技术选型
(30 分钟)
联系我们
或者只是说:“我不确定哪种 3D 打印技术最适合我。”
Barry 将为您联系一位增材制造工程师。
🖨️ SLA · SLS · FDM – 我们帮您选择🖨️
附:首次咨询的客户将获得免费的“流程推荐报告”。询问时请提及“SLA、SLS 与 FDM”。
曾巴里
增材制造专家,YOVUTEK
(已将数千个零件与正确的 3D 打印流程相匹配的人。)