真空复模成型和低压灌注是零件加工的常用方法。表面上看两者的原理相似。通过 CNC 加工或 3D 打印制作原始版本。如果结构比较复杂,可以使用 3D打印 制作原版,然后用原版制作硅胶模具,然后用这个硅胶模具进行批量复制,但其实两者还是有一定的区别的。下面我就来分析一下真空浇注成型和低压灌注两种加工方式的区别。
- 真空复模模具
真空浇注成型是一种比较常见的加工方法,利用原模板在真空状态下制作硅胶模具,并在真空状态下用PU材料浇注,从而克隆出与原模板相同的复制品。主要用于塑料零配件的小批量定制,一般是几十到几百个塑料零配件,这样加工比较划算。
产品材料性能可以模拟大多数现有工程材料的性能。常见材料有PU、透明PU、软质PU、赛钢、ABS、PP、PC耐高温ABS等,同时可以复制PC、有机玻璃等透明件。 、热塑性弹性体TPR、TPR、TPU等以及硅胶、橡胶等各种软质材料。
有数百种材料可供选择,可实现不同的设计硬度和表面纹理。复杂的模压制品可以是完全不透明或半透明,也可以是完全透明,可以满足各种设计要求。
同时,复制品还可以添加各种颜色,满足各种外观需求。产品复制不受体积、复杂程度、结构多样等影响,开模方便,周期短,见效快。 真空浇注成型 是一种基于原型打开和复制产品的制造方法,成本低,产品质量稳定。真空复合模具非常适合快速工程测试、设计概念验证、销售和演示等。
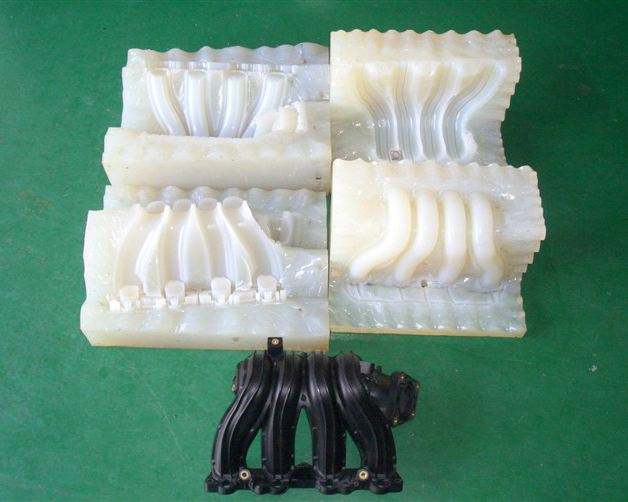
真空复模
第 1 步:制作原型
首先,我们需要一个原型或样品。样品可以由任何稳定的材料制成,由客户提供或通过 3D 打印制造。常见的原型机由塑料或金属材料制成,唯一的要求是材料需要在40℃的高温下稳定一定的时间。我们将原型悬挂在铸造箱中并倒入硅胶。然后将浇注盒放入加热至 40°C 的烤箱中,直至有机硅完全固化。沿着分型线切割完全固化的硅胶模具并取出原型。
步骤2:使用模具制造产品
在模具制造过程中,我们的熟练工人在原型周围设计了许多细孔。这些小孔在模具成型过程中可以起到排气的作用。原型取出后,硅胶模具中间会形成一个空腔,这个空腔的形状与原型一模一样。
根据您的设计要求,使用各种复杂的成型材料倒入模具的型腔中。型腔充满后,将模具置于真空环境中,排除型腔内的空气,并用液态硅胶填充模具的每个位置,以确保成型产品的形状与原型完全一致。最后,模具必须放入烤箱中固化,这样才能最终获得坚固且稳定的原型复制品。
公差
复制成型产品的公差主要取决于原型的精度、产品的几何形状和所选的制造材料。一般来说,0.15%的收缩率是可以接受的。
低压灌注
低压灌注(反应注射成型)又称低压反应注射成型,是一种应用于快速模具的新工艺。它主要将双组份聚氨酯材料混合并在常温低压下注射到快速模具中。聚合、交联和固化等化学和物理过程形成产品。具有效率高、生产周期短、成本低等优点。适用于产品开发过程中的小批量试制,以及小批量生产、结构较简单的覆盖件和大型厚壁及壁厚不均匀产品的生产。
真空复模的优点
真空浇注成型是小批量快速制造最理想的方式:
无需投入高昂的初始成本来制造模具
出色的模具再现性、出色的产品表面细节、几乎不需要或不需要后处理
有多种不同的成型高分子材料可供选择,并可根据要求配制所需的颜色
样机制作完成后,几天内即可完成模具
模具强度可满足50次生产
包胶可以使不同材质和硬度的塑料一体成型
低压灌注
采用低压灌注最多的欧美国家,灌注技术比材料更为成熟。中国是最早将低压灌注用于汽车工业的国家。近年来,国内医疗产品生产、器械生产中低压灌注工艺相对较多……
由于仪器、医疗产品的生产量不大,一个产品一年的销售量在几十、几百套。如果钢模注塑成本比较高,有很多壁厚比较厚的医疗产品。如果壁厚不均匀,则不适合注塑工艺,表面比较复杂,也不适合吸塑工艺,但低压灌注则不同,可以灌注厚壁制品,而且可以是壁厚不均匀的制品,正常灌注壁厚(5-6mm)最厚可以做到30mm左右。
模具使用的材料很多(铝模、树脂模、塑料模、石膏模等),浇注材料的选择也很多,有进口材料、国产材料、接近ABS的材料、接近PP的材料。
低压灌注的优点
低压灌注对于结构相对简单的大型零件来说相对有利。但有一点是肯定的,低压灌注的材料性能相对来说比真空复模的要好很多。与硬度无关。韧性和耐温性要优越很多,价格也会贵一些。
对于小批量生产,建议选择真空浇注成型的生产方式。对于大批量生产,最好选择低压灌注。如果您还有更多疑问, 请联系我们的工程师 为您提供更好的服务。