简介:从火灾中吸取的教训
五年前的一个深夜,伊莫尔丁车间突然响起警报。一台加工镁合金零件的数控机床内部发生火灾。薯片在高温下剧烈燃烧,浓烟很快充满了整个店面。所幸消防系统及时启动,避免了重大灾难的发生。但机床主轴被毁,维修费用超过20万元,整批零件报废。
戴夫心有余悸地回忆道:“我从事机械加工已经有二十年了,从来没有见过切屑自燃。镁合金可不是闹着玩的。”
该案例凸显了镁合金加工的一个核心痛点 数控加工:镁的化学反应性极强,加工过程中产生的细碎屑在高温下很容易着火。而镁合金在航空航天、汽车轻量化、消费电子等领域却是不可或缺的——它比铝合金轻30%,但比强度却更高。如何高效、安全地加工镁合金是每个数控工程师必须掌握的技能。今天,我将系统分享镁合金数控加工的特殊注意事项和解决方案。
第一章:镁合金的性能及加工难点
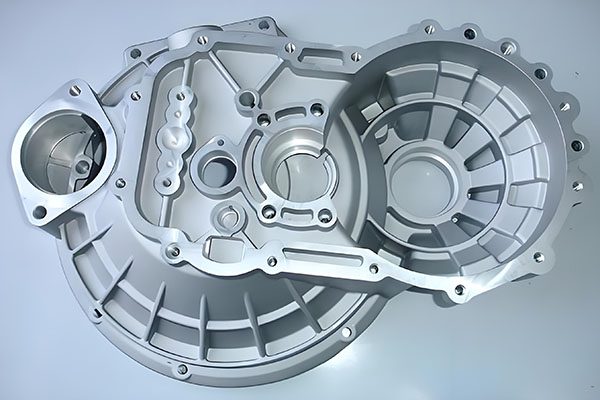
镁合金的密度约为 1.74 克/立方厘米,是铝合金的三分之二,钢的四分之一。其高比强度、优异的阻尼能力和强电磁屏蔽使其广泛应用于飞机座椅、汽车仪表板框架、笔记本电脑外壳、手机中框等轻量化部件。然而,它们的加工特性困扰着许多数控工程师:
- 可燃性:镁的燃点仅为 450-500°C 左右,细小的切屑在高温下很容易点燃。切屑越细,表面积越大,火灾风险越高。
- 热膨胀系数高:大约 25-27×10⁻⁶/K — 是钢的两倍,在加工过程中会导致尺寸漂移,特别是在连续加工多个零件时。
- 化学反应性:在潮湿环境下容易腐蚀;冷却剂选择不当会引发化学反应,甚至产生氢气。
- 低弹性模量:约 45 GPa — 刚性差会导致刀具偏转和变形,在薄壁零件中尤其明显。
- 切削力低但刀具磨损独特:切削力仅为铝合金的60%,但切削刃容易产生积屑瘤,影响表面质量。
杰夫总结道:“镁合金就像‘脾气暴躁’——性能出色,但你必须顺应它们的本性。你越努力,它们就越逆反。”
第二章:镁合金数控加工安全注意事项
那次火灾之后,ymolding 全面升级了镁合金加工的安全协议。以下是强制性规则:
2.1 切勿使用水基冷却液
镁在高温下与水反应产生氢气(Mg + 2H2O → Mg(OH)2 + H2↑),接触火源时会爆炸。因此,水基切削液 严格禁止 用于镁合金加工。正确的做法包括:
- 使用专用镁合金切削油(矿物油基),可提供良好的润滑和冷却效果,且不会与镁发生反应。
- 如果条件允许,可采用微量润滑(MQL)或冷风切削来减少油雾。
- 定期清除冷却液中的镁屑,以防止危险的积聚。
- 定期检测切削油的含水量,超过限度应立即更换。
Tom 说:“对镁合金使用水基冷却剂就像在车间里安放了一颗定时炸弹。这并不夸张,这是来之不易的教训。”
2.2 芯片管理——防火第一道防线
镁合金切屑细小、锋利、表面积大,接触火源时高度易燃。管理要点:
- 使用高进给、深切深和小径向啮合的参数来产生“C”形或螺旋形切屑,避免细小的灰尘状切屑。
- 安装排屑器,及时清除加工区域的切屑并防止堆积。
- 木屑箱必须配备防火盖。切屑不应与其他金属切屑混合,以避免发生电化学反应。
- 将废切屑存放在干燥、通风良好的专用容器中,并定期安排专业回收。
- 每班结束时必须清除切屑,切勿过夜。
2.3 消防设备——安全胜于遗憾
每台加工镁合金的数控机床必须配备:
- D 类灭火器(专门用于金属火灾,例如 Met‑L‑X 或干砂) — 切勿使用水、泡沫或二氧化碳灭火器,因为它们会加剧镁火。
- 用于紧急覆盖火源的防火毯和防石棉手套。
- 机器内部的火花探测器会在检测到明火时自动停止机器并发出警报。
- 车间应备有干沙桶,用于扑灭小火。
2.4 粉尘治理——隐形杀手
镁尘比切屑更危险。空气中的镁粉达到一定浓度时,与火源接触后会发生爆燃。控制措施:
- 机器必须配备高效的油雾收集器和灰尘过滤器。
- 定期清理机器内部积尘,特别是电气柜、导轨等死角。
- 切勿在镁加工区域使用压缩空气吹走切屑,因为这会分散灰尘。
第3章:镁合金数控加工工艺参数优化
镁合金具有低切削力和高导热性,适合高速加工。然而,参数设置不当可能会导致表面质量不佳甚至火灾。以下参数建议已通过 ymolding 的数千次实验得到验证:
3.1 铣削参数
- 切削速度:300‑800 m/min(高速加工可达1500 m/min以上)。较高的切削速度会增加切削温度,但会产生更薄的切屑,这实际上有助于散热。从 500 m/min 开始,并根据芯片颜色进行调整。
- 每齿进给量:0.05-0.15 毫米/z。进给量太低会产生过薄的切屑,从而容易形成灰尘;进给量过高会增加切削力。
- 径向啮合:采用小径向啮合和大轴向深度的策略(例如,ae = 0.5-1 mm,ap = 5-10 mm)以避免切屑过细。这种“摆线铣削”策略有效地控制了切屑形态。
- 顺铣:始终使用顺铣以减少热量积聚。传统铣削会导致切削力方向变化,从而增加摩擦热。
3.2 钻井参数
- 切削速度:80-150 m/分钟。镁的高导热性允许相对较高的钻孔速度,但必须确保排屑。
- 饲料:0.05-0.2 毫米/转。进料量过低会产生粉末状切屑,增加火灾风险。
- 特殊要求:钻头应具有大螺旋角 (30-35°) 和宽槽。使用啄式钻孔循环(钻孔 2-3 倍直径后退回以清除切屑)。
- 对于深孔(深度>5×直径),建议使用枪钻或高压内冷钻。
3.3 攻丝
- 镁攻丝容易出现切屑堆积。建议使用成型丝锥而不是切削丝锥。成型丝锥通过塑性变形产生螺纹,不产生切屑,从根本上消除了排屑问题。
- 保持切削速度在 10-20 m/min 之间,并使用专用攻丝油。
- 对于小直径(M3 以下),请考虑螺纹铣削而不是攻丝。
3.4 薄壁加工策略
镁的低弹性模量使得薄壁零件容易出现刀具偏转和颤振。推荐策略:
- 使用“渐进”加工,减少每次走刀的切削深度以缓解应力。
- 使用真空吸盘或低温蜡夹具以避免夹紧变形。
- 对于超薄壁(<0.5 毫米),采用“支撑→机器→重新支撑”的多重设置策略。
Sarah 分享道:“客户曾经需要一个壁厚仅为 0.8 mm 的深腔镁零件。我们使用 800 m/min 的高速铣削。切屑像雪花一样飞舞,但没有点燃。客户感到非常惊讶。”
第 4 章:刀具选择和刀具寿命管理
镁合金切削力低;刀具磨损主要是磨料磨损和粘着磨损。工具选择要点:
- 基材:超细晶粒碳化物(晶粒尺寸≤0.5μm),具有锋利的切削刃。 K 级硬质合金(例如 K10、K20)比 P 级更适合镁。
- 涂料:建议使用金刚石涂层或未涂层(抛光)边缘。 TiAlN 和 AlCrN 等高温涂层实际上可以通过热扩散促进附着力。金刚石涂层工具的寿命是未涂层工具的 5-10 倍。
- 几何:高前角 (15-20°)、高后角 (12-15°)、锋利的刀刃以减少切削力。拐角半径应保持在 0.2-0.5 毫米之间。
- 刀具寿命管理:使用基于时间或基于零件计数的强制工具更换——不要等到出现明显磨损时才更换。建议每 200-300 个零件或每 4 小时更换一次工具。
- 刀架:建议采用液压或冷缩配合刀柄,以实现高夹紧精度和低跳动。
Tom 强调:“对于镁合金来说,锋利度比耐磨性更重要。钝的工具产生的热量是锋利工具的 3-5 倍,极大地增加了火灾风险。我们每两小时检查一次工具状况,如果发现任何问题,请立即更换。”
第5章:常见镁合金牌号及其加工特性
| 等级 | 主要合金元素 | 特点 | 加工建议 | 典型应用 |
|---|---|---|---|---|
| AZ31B | 铝 3%、锌 1% | 中等强度、良好的延展性、中等的耐腐蚀性 | 最容易加工,适合高速铣削,建议Vc=600‑800 m/min | 飞机座椅、仪表板支架 |
| AZ91D | 铝 9%,锌 1% | 强度高、压铸性能好 | 切屑易碎;注意排屑,建议Vc=400‑600 m/min | 笔记本电脑外壳、手机中框 |
| AM60B | 铝 6%、锰 0.3% | 韧性好,耐冲击 | 薯片有粘性;需要良好的冷却;推荐使用高压冷却液 | 方向盘、座椅框架 |
| ZK60A | 锌 6%、锆 0.5% | 超高强度 | 加工硬化明显;需要锋利的工具;推荐金刚石涂层 | 航空航天结构件 |
| WE43 | Y、Nd、Gd(稀土) | 耐高温、耐腐蚀 | 更高的切削力;监控工具磨损;建议Vc=300‑500 m/min | 发动机部件、赛车部件 |
第六章:镁合金加工常见问题及解决方法
6.1 机加工表面变暗或变色
原因:切削温度过高导致表面氧化。
解决方案:提高切削速度(使切屑带走更多热量),增加冷却液流量,使用更锋利的刀具。
6.2 芯片点火
原因:切屑太细、堆积过多、冷却不足。
解决方案:调整切削参数,产生“C”形切屑,增加排屑频率,检查冷却液喷嘴位置。
6.3 尺寸不稳定性
原因:热膨胀系数大;加工热会导致尺寸漂移。
解决方案:采用“粗加工→自然冷却→精加工”的顺序;在程序中加入温度补偿。
6.4 螺纹脱落或损坏
原因:切屑堆积、攻丝速度不当。
解决方案:改用成型丝锥,降低攻丝速度,使用专用攻丝油。
第7章:ymolding镁合金加工实践
那次火灾后,伊模塑建立了完整的镁合金加工体系,五年多来没有发生过安全事故:
- 专用加工区:镁合金加工仅限于配备自动灭火和防爆通风装置的隔离防火区域。地板由防静电材料制成。
- 操作员培训:所有参与镁合金加工的机械师必须通过安全培训和考试,每六个月进行一次复习培训。
- 流程数据库:积累了20多个镁合金牌号的切削参数和刀具选型数据,涵盖AZ、AM、ZK、WE系列等。
- 每日检查清单:包括冷却液状况、切屑堆积、灭火器压力、滤尘器状态等12项。
- 应急预案:季度消防演习确保每个人都知道如何处理镁火灾。
戴夫说:“现在,当我们加工镁合金时,我们会像对待爆炸物一样谨慎对待它们。但正是这种谨慎使我们在五年多的时间里没有发生事故。尊重材料,你就能掌握它。”
结论:尊重材料才能掌握它
镁合金数控加工是与材料固有特性的较量。它的轻量化优势是不可替代的,但其易燃性更值得尊重。只有了解其性情,掌握科学的工艺参数,执行严格的安全规程,才能在保证安全的同时,充分发挥镁合金的价值。
如果您正在开发镁合金产品或面临加工困难,请联系我们。伊莫尔丁的 数控加工 服务帮助您安全高效地掌握这种“脾气暴躁”的材料。
👇 行动号召:安全高效的镁合金加工
无论您需要 飞机座椅框架, 汽车仪表板支架, 笔记本电脑外壳, 或 手机中框 — 伊莫尔丁 数控加工 服务为镁合金加工提供完整的安全协议和工艺优化。
我们的承诺:专用的镁合金加工区域、D级灭火器、100%的操作员培训、20多种合金的工艺数据库。安全和效率——我们两者兼而有之。
📞
致电我们
免费镁合金咨询
(30 分钟)
联系我们
或者只是说:“我有一个镁合金零件,需要一个安全计划。”
巴里将为您联系镁合金加工专家。
🔥 尊重材质,掌握材质 🔥
附:首次咨询的客户将获得免费的“镁合金加工安全评估”。询问时提及“镁溶液”。
曾巴里
ymolding 高级机械师
(火灾后学会尊重镁合金的人)