简介:定义质量的最后一步
零件从机器上取下后,通常看起来很实用,但实际上还没有完成。工具痕迹、毛刺和原材料表面对于原型来说可能是可以接受的,但对于生产来说 数控铣削零件,表面精加工是将“机加工部件”转变为“成品”的过程。正确的表面处理可以增强耐腐蚀性、耐磨性、美观性,甚至导电性。三种最受欢迎的饰面 数控铣削零件 包括阳极氧化、喷砂和粉末涂层。每个都有独特的优势、局限性和成本结构。本文提供了全面的比较,以帮助您为下一个项目选择最佳的表面处理。
第 1 章:为什么表面光洁度对于 CNC 铣削零件很重要
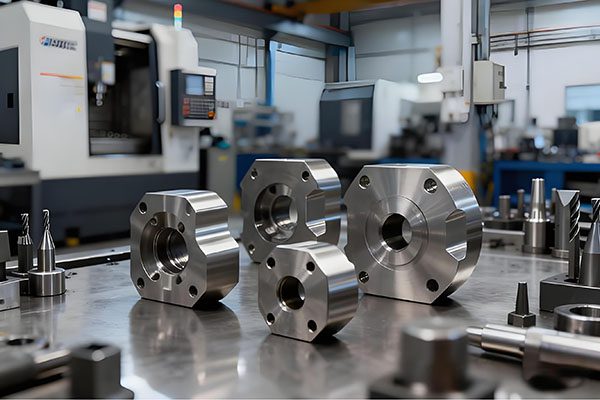
在深入研究特定饰面之前,重要的是要了解为什么表面处理对于 数控铣削零件。首先,加工后的铝、钢或其他合金容易氧化和腐蚀。其次,诸如减少摩擦、电绝缘或硬度等功能要求可能需要涂层表面。第三,消费品、医疗器械和汽车内饰的审美需求需要一致的颜色和纹理。最后,适当的精加工可以隐藏微小的表面缺陷并延长零件寿命。简而言之,饰面不仅仅是装饰性的——它还是性能的推动者。
第 2 章:阳极氧化 – 铝零件标准
阳极氧化是一种电化学过程,可将铝表面转化为耐用、耐腐蚀、装饰性的氧化层。与油漆或电镀不同,阳极氧化是基材的组成部分 - 它不会剥落或剥落。阳极氧化 数控铣削零件 常见于航空航天、消费电子产品、汽车和建筑应用。
2.1 阳极氧化的工作原理
将部件浸入电解槽(通常是硫酸)中,并让电流通过。氧离子与铝反应形成多孔氧化铝层。厚度可以通过电压、时间和温度来控制。阳极氧化后,多孔层可以被密封或染色以获得各种颜色。
2.2 阳极氧化的类型
- II型(硫酸阳极氧化):产生 5-25μm 厚的透明或染色涂层。良好的防腐蚀性能,适度的耐磨性。最常见于装饰和一般工业 数控铣削零件.
- III 型(硬质阳极氧化):产生更厚、更硬的涂层 (25-100μm)。优异的耐磨性和耐磨性,但颜色选择有限(通常为黑色或深灰色)。用于液压元件、活塞和军事应用。
- I 型(铬酸阳极氧化):薄涂层(2-5μm),用于粘合或作为涂装底漆。
2.3 阳极氧化的优点
- 整体涂层——不会碎裂或剥落。
- 优异的耐腐蚀性(II 型盐雾测试长达 1,000 小时以上)。
- 宽调色板(阳极氧化染色)。
- 保持金属外观。
- 大批量生产的成本相对较低。
- 不导电(未密封的阳极氧化除外)。
2.4 限制
- 仅适用于铝(以及其他一些有色金属)。
- 薄涂层 – 不适用于严重冲击或磨料磨损(III 型改进了这一点)。
- 不同批次的颜色匹配可能具有挑战性。
- 无法隐藏基底金属中的深层划痕或孔隙。
第 3 章:喷砂 – 纹理制作器
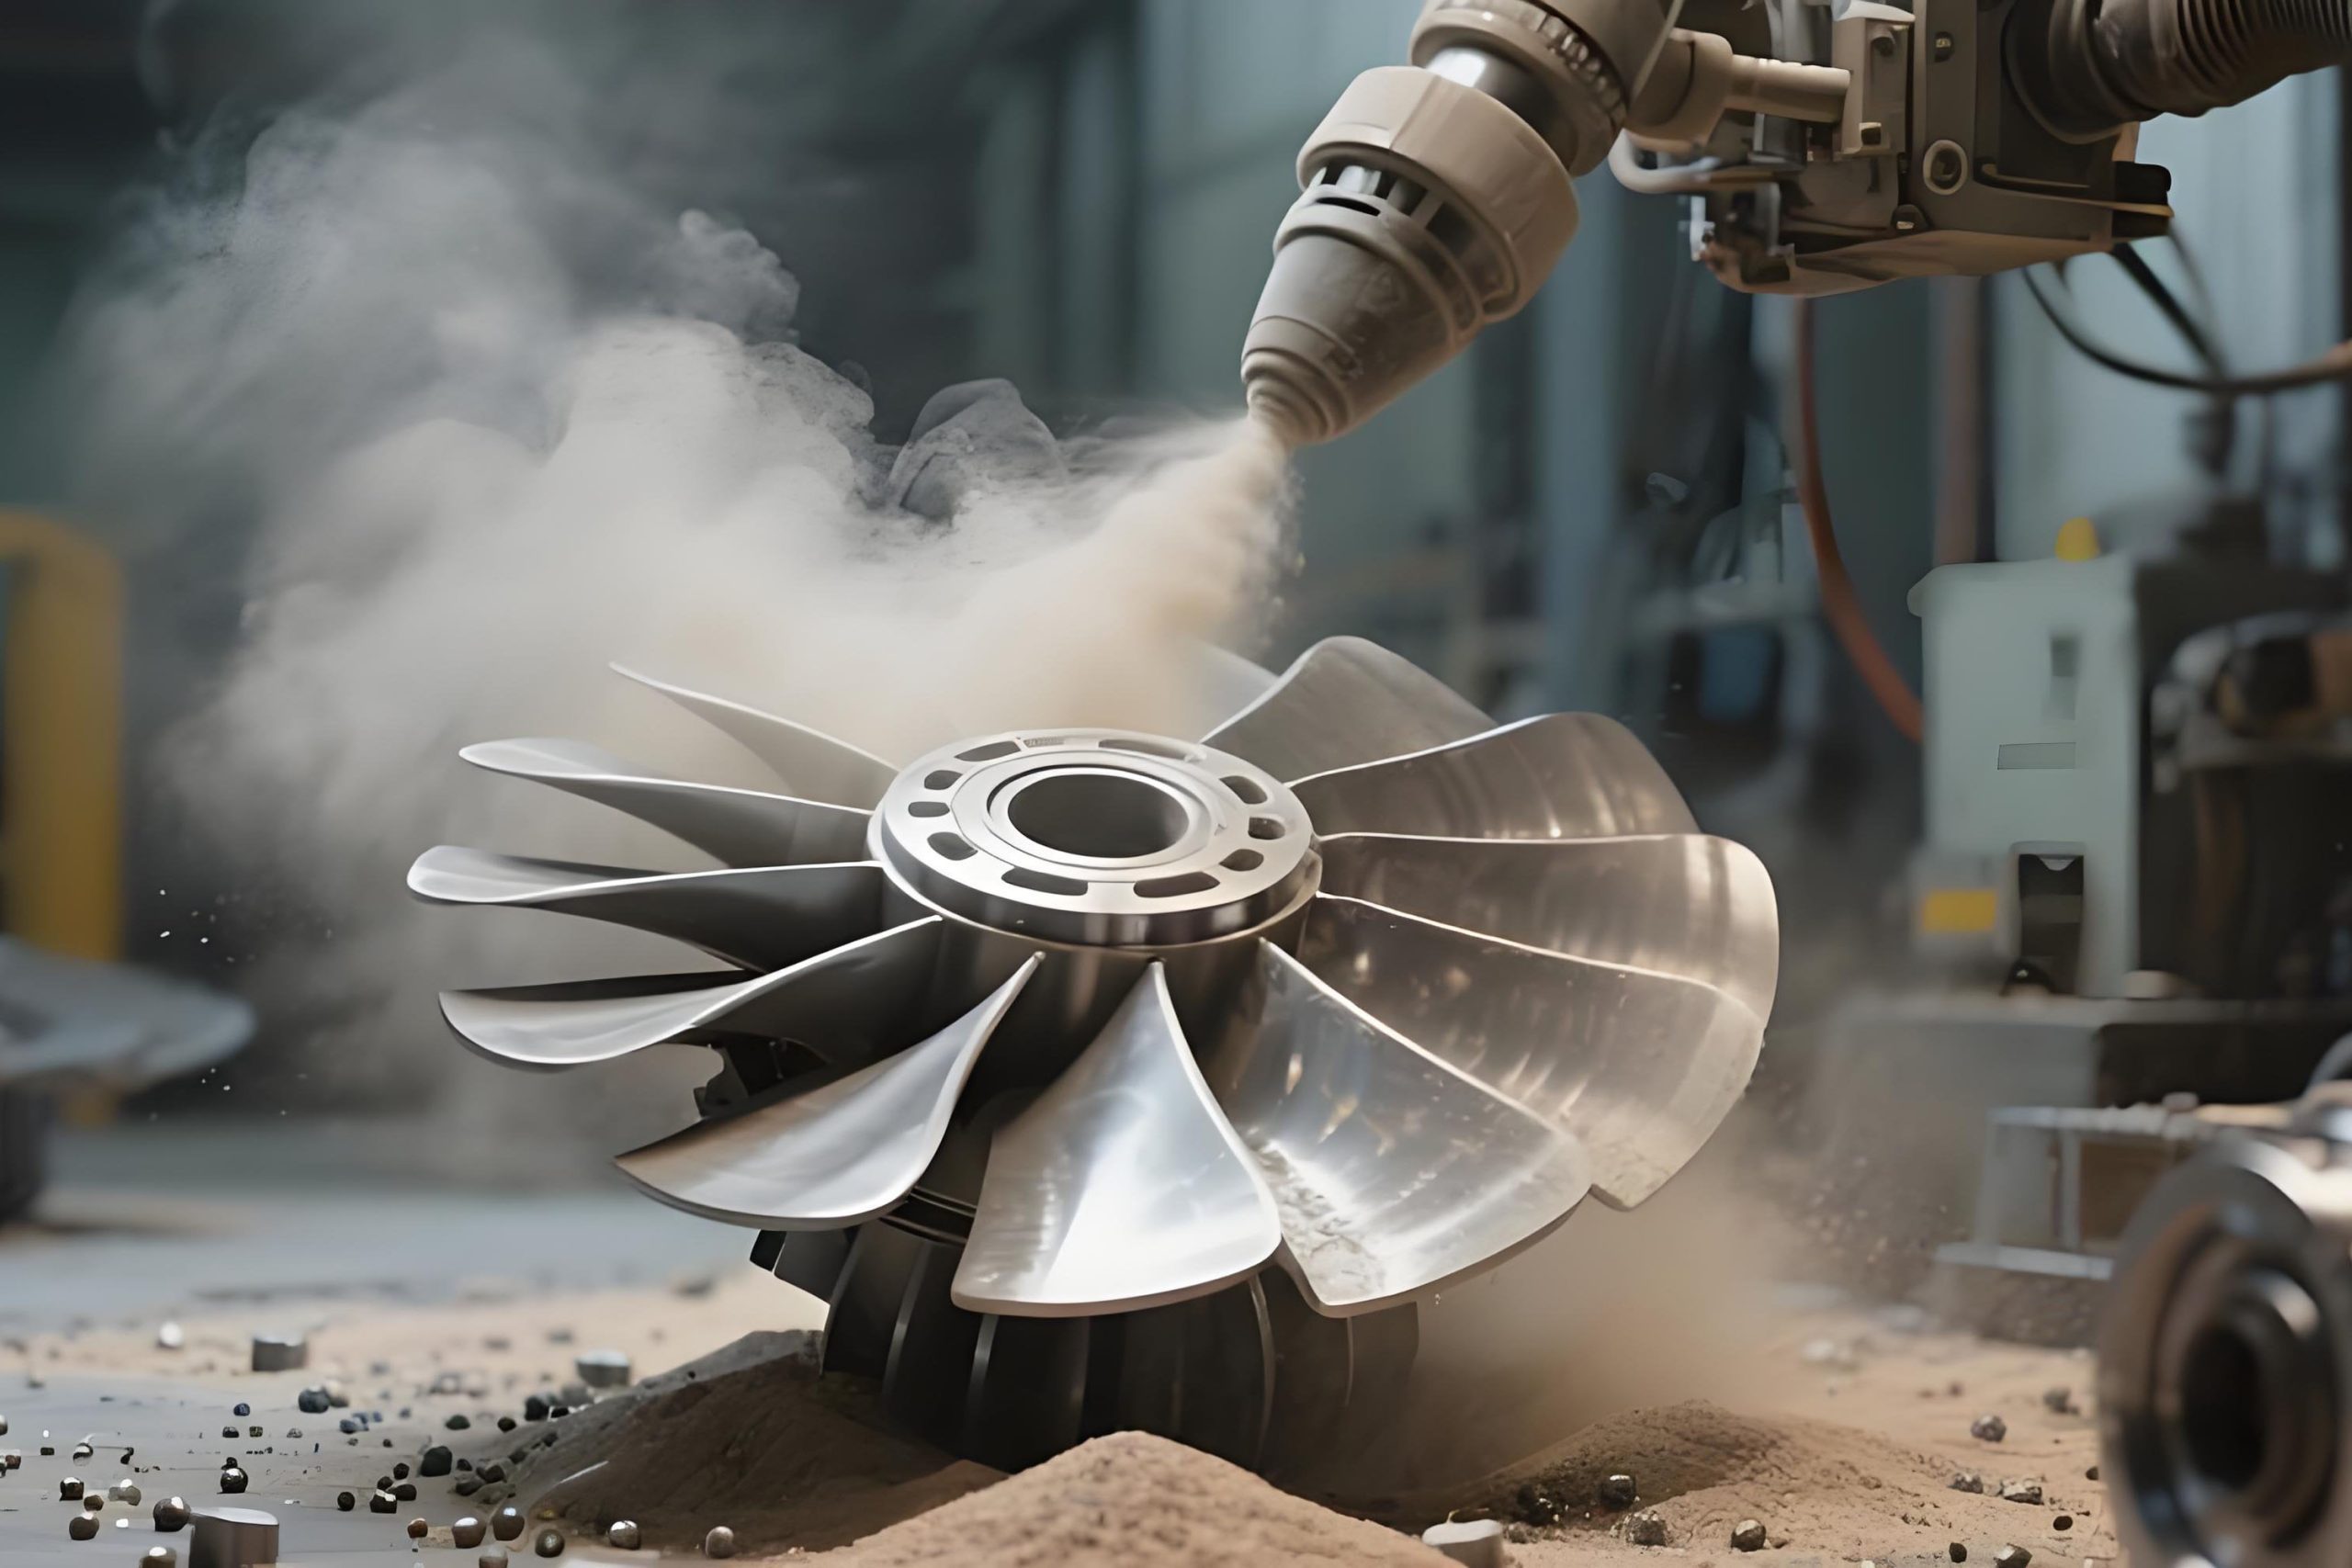
喷砂(也称为喷砂)将细磨料介质高速推向物体表面 数控铣削零件。它可以清洁、粗糙化或平滑表面,为后续涂层做好准备或留下均匀的哑光效果。喷砂本身并不是最终的保护涂层——它通常是不需要腐蚀保护的零件的预处理或独立的美观处理。
3.1 常见媒体类型
- 玻璃珠:产生缎面、非定向效果。适用于不锈钢和铝 数控铣削零件 需要光滑、均匀的外观。
- 氧化铝:具有侵略性,塑造出更粗糙的轮廓。用于清除铁锈、氧化皮,或为喷漆或粉末涂层准备表面。
- 钢砂:用于大量清洁钢部件,很少用于铝部件。
- 核桃壳/塑料介质:温和,用于精细零件或去除涂层而不损坏基底金属。
3.2喷砂的优点
- 去除毛刺、工具痕迹和表面污染物。
- 打造均匀的哑光或纹理效果,隐藏细微瑕疵。
- 为油漆、粉末涂层或阳极氧化提供出色的锚固轮廓。
- 快速且相对便宜。
- 可应用于几乎所有金属(铝、钢、不锈钢、钛、黄铜)。
3.3 限制
- 本身不提供腐蚀保护(除非该部件本身像不锈钢一样耐腐蚀)。
- 如果过度喷砂(去除材料),可以改变关键尺寸。
- 可能会留下嵌入的磨料颗粒,从而导致敏感组件污染。
- 不适合非常薄的墙壁或精致的特征(变形的风险)。
第 4 章:粉末涂料 – 耐用且具有装饰性
粉末涂层是一种干式精加工工艺,将自由流动的粉末(通常是环氧树脂、聚酯或聚氨酯)涂在物体表面上。 数控铣削零件。该部件带静电以吸引粉末,然后加热以将粉末固化成连续的薄膜。粉末涂料广泛用于户外设备、汽车车轮、家具和工业机械。
4.1 粉末涂料的工作原理
该零件经过清洁并经常喷砂以形成轮廓。粉末从赋予负电荷的枪中喷射出来。正极接地部分吸引粉末颗粒。然后将涂层部件放入烤箱中烘烤(通常为 180-200°C,烘烤 10-20 分钟),粉末在此熔化、流动并固化成坚硬、耐用的薄膜。
4.2粉末涂料的优点
- 极其耐用——出色的抗冲击性、耐磨性和耐化学性。
- 防腐性能远优于油漆。
- 多种颜色、纹理(光滑、哑光、光泽、纹理、皱纹)。
- 环保——无溶剂、低VOC。
- 一次应用即可获得较厚的涂层(50-150μm)。
- 即使在复杂的形状上也能实现均匀的覆盖。
4.3 限制
- 需要高温固化,这可能会使薄壁零件变形或影响热处理铝。
- 不能应用于具有非耐热部件的组装零件。
- 仅限于导电基材(金属)。
- 批次之间的颜色匹配可能不一致。
- 初始设备成本较高;对于小批量,它可能会很昂贵。
- 修复困难——修补很明显。
第 5 章:直接比较 – 阳极氧化、喷砂、粉末涂层
| 特点 | 阳极氧化 | 喷砂 | 粉末涂料 | |
|---|---|---|---|---|
| 材料兼容性 | 仅铝 | 大多数金属 | 大多数金属 | |
| 耐腐蚀 | 优秀(II/III型) | 无(需要密封/油漆) | 优秀 | |
| 耐磨性 | 良好(Ⅲ型优秀) | 无 | 好 | |
| 颜色选择 | 宽幅(染色) | 不适用(自然) | 很宽 | |
| 纹理 | 光滑 | 哑光/质感 | 光滑至有纹理 | |
| 涂层厚度 | 5-100μm | 不适用(表面去除) | 50-150μm | |
| 尺寸变化 | 最小(增加几微米) | 去除材料 (1-5μm) | 增加50-150μm | |
| 小批量成本 | 中等 | 低 | 高 | |
| 大批量成本 | 低 | 很低 | 中等 |
第 6 章:应用场景 – 何时使用哪种饰面?
6.1 阳极氧化的最佳应用
- 航空航天:结构支架、配件、外壳(II 型或 III 型)。
- 消费电子产品:智能手机外壳、笔记本电脑外壳(阳极氧化染色)。
- 汽车内饰:内外装饰件。
- 医疗器械:手术器械手柄(耐用、易于清洁)。
- 液压元件:活塞、阀体(III 型硬质阳极氧化)。
6.2 喷砂的最佳应用
- 预处理:在阳极氧化或粉末涂装之前提高附着力。
- 外观件:需要均匀哑光效果且无需添加涂层的场合(例如不锈钢零件)。
- 清洁:去除铁锈、氧化皮或旧涂层。
- 去毛刺:复杂的轻微去毛刺 数控铣削零件.
6.3 粉末涂料的最佳应用
- 户外装备:园林工具、栅栏、游乐场设备(防紫外线和耐候)。
- 汽车轮毂:耐用且具有装饰性。
- 工业机械:防护装置、框架、外壳。
- 家具:金属椅子、桌子、架子。
- 重型零件: 抗冲击性和耐磨性至关重要的场合。
第 7 章:成本考虑因素和交货时间
对于 数控铣削零件,精加工成本可占零件总成本的百分之几到 50% 以上。这是一个粗略的指南:
- 喷砂:成本最低 - 对于小零件,通常每个零件 1-5 美元,另加安装。快速周转(1-2 天)。
- 阳极氧化(II 型):成本适中 – 对于典型尺寸,每个零件 2-10 美元。适用最低批量费用。交货时间3-5天。
- 阳极氧化(III型硬涂层):成本较高 – 每个零件 5-20 美元,加工时间较长。交货时间5-7天。
- 粉末涂料:小批量的成本最高——设置和掩蔽可能很昂贵。对于大批量,成本变得有竞争力。交货时间5-10天。
很多 数控铣削零件 将喷砂与阳极氧化或粉末涂层相结合,以获得所需的纹理和保护。例如,喷砂然后阳极氧化的零件具有均匀的哑光表面,可以隐藏工具痕迹。
第 8 章:如何在绘图上指定表面光洁度
为避免混淆,请务必在技术图纸或采购订单中指定所需的表面处理。包括:
- 饰面类型:例如,“按照 MIL-A-8625 II 型进行透明阳极氧化”、“黑色粉末涂层 - 光泽度 70%”、“玻璃珠喷砂至均匀哑光”。
- 需要遮盖的区域:螺纹、精密孔、配合表面通常必须保持无涂层。
- 颜色标准:使用 RAL、Pantone 或实物样品。
- 厚度要求:对于粉末涂层或硬质阳极氧化,请指定厚度范围。
第 9 章:常见错误以及如何避免这些错误
- 未指定屏蔽:螺纹被覆盖并变得无法使用。始终在图纸上标记“掩模螺纹”。
- 超薄壁爆破:可能导致翘曲或穿孔。使用温和的介质(玻璃珠)并缩短持续时间。
- 假设阳极氧化隐藏划痕:阳极氧化实际上会放大表面缺陷。零件必须具有良好的加工表面光洁度。
- 粉末涂料热敏合金:某些铝材(例如 T6)在固化过程中可能会过度老化。请咨询您的热处理厂。
- 忽略电气接触点:阳极氧化表面不导电;如果需要导电性,请遮盖这些区域。
第 10 章:我们的 CNC 铣削零件精加工能力
我们提供全系列的表面处理 数控铣削零件。我们的合作伙伴网络包括经过认证的阳极氧化生产线、自动喷砂柜和粉末涂装室。我们管理从掩蔽到质量检查的整个精加工过程,以便您收到即用型零件。我们还根据您的应用要求提供免费的整理建议。请立即联系我们获取报价。
👇 号召性用语:立即获取表面处理报价
上传您的 CAD 文件,让我们为您推荐最佳饰面 数控铣削零件。我们提供免费的整理咨询和有竞争力的报价。
我们的承诺:透明的精加工成本、快速的周转以及外观与性能一样好的零件。
📞
致电我们
免费表面光洁度咨询
(30 分钟)
联系我们
或者只是说:“我不确定哪种表面处理最适合我的 CNC 零件。”
巴里将为您联系一位整理专家。
🎨 每个 CNC 零件的完美表面处理 🎨
附:首次咨询的客户将收到一份根据其申请量身定制的免费“完成推荐报告”。询问时提及“完成指南”。
曾巴里
CNC精加工工程师,YOVUTEK
(曾对超过 10,000 个 CNC 零件进行表面处理匹配。)