让我问你一件事。您最后一次拿起一个加工精美的铝制零件并只是……盯着它看是什么时候?用手指划过其表面吗?感受到精度和质感的令人满意的结合吗?
我是 Barry Zeng,我曾在 数控加工 经过足够长的工作时间,我们知道“好”零件和“伟大”零件之间的区别通常与加工本身无关。它与所发生的事情息息相关 之后 机器停止。
表面处理 这就是魔法发生的地方。这就是看起来像是来自工厂车间的东西和看起来属于设计师作品集的东西之间的区别。今天,我想向您介绍我们如何转型 精密加工部件 从“工业级”到“绝对令人惊叹”——以及为什么这比您想象的更重要。
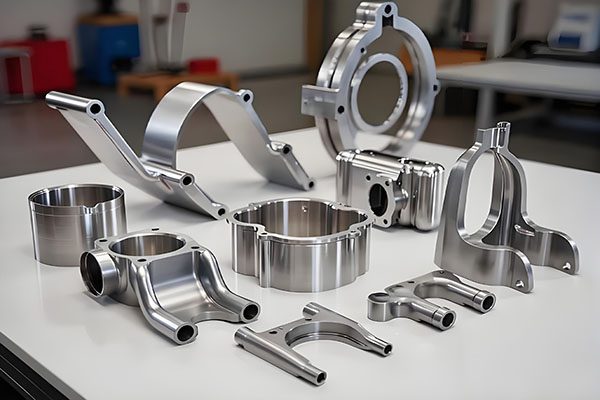
每一段旅程都从某个地方开始。对于 数控加工零件,某处是“机械加工”的表面。当一个零件从我们的零件上脱落时 数控铣削中心 或 数控车削中心,它是功能性的。它符合尺寸。它会完成这项工作。但它也……诚实地讲述了它的起源。您可以看到 刀具路径。锋利的边缘可能会有微小的毛刺。的 表面粗糙度 通常坐在周围 Ra 1.6–3.2 微米 .
加工后的饰面没有任何问题。事实上,对于内部组件来说, 原型加工 验证,或永远不会见光的部分,这通常是明智的选择。它具有成本效益并且可以完成工作。的 表面完整性 完好无损,并且对于许多人来说 工业应用,这才是最重要的。
但如果你的角色会被看到——如果它会被握住、触摸或评判——你就会想继续阅读。
第二部分:第一层魔法——机械饰面
喷砂:均匀哑光
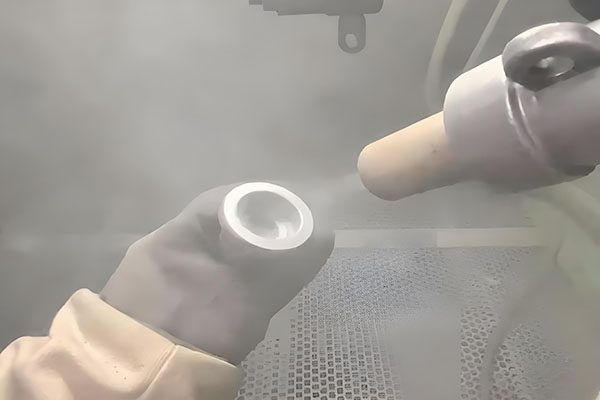
从工业走向高端的第一站: 喷砂。此过程使用高压空气喷射零件表面的微小玻璃或陶瓷珠。可以把它想象成一百万把小锤子轻轻敲击表面,形成均匀的哑光纹理,触感令人难以置信的满足。这是最常见的一种 表面处理 我们在我们的 机械车间.
微观层面发生了什么?珠子锤击表面,击倒微小的山峰并填充微小的山谷。结果是一致的、低眩光的饰面,通常可以达到 Ra 0.3–1.5 微米 取决于粒度。它隐藏了较小的 加工缺陷 并为后续治疗奠定了良好的基础,例如 阳极氧化。对于 铝加工 项目,这通常是我们推荐的第一步。
当客户想要干净、现代、“设计”的外观而不添加颜色时,喷砂是我们的首选。它是工业化的,但它是 故意的 工业。的 表面纹理 在复杂的几何形状中保持一致,这就是它如此受欢迎的原因 航空航天加工 和 汽车加工 应用程序。
拉丝饰面:定向优雅
然后有 拉丝饰面。该技术使用砂带或刷子在金属表面上创建精细的平行线。这是您在高端电器、豪华游艇配件和高级建筑硬件上看到的饰面。在 定制数控加工,它增加了其他方法难以实现的复杂程度。
刷牙的美妙之处在于它的方向性。光线捕捉到这些平行线,创造出微妙的反射和阴影效果。它传达了工艺。它说:“有人关心它的外观。”当我们在做的时候 小批量生产 为精品品牌运行,经常要求拉丝饰面。
第三部分:颜色革命——阳极氧化
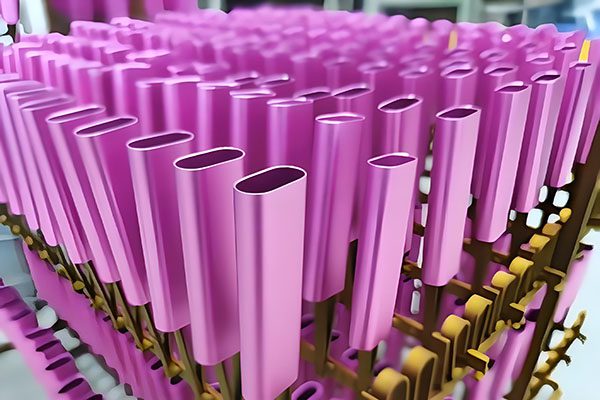
现在我们正在接触真正好的东西。 阳极氧化 是一种电化学过程,可将铝表面转化为耐用的装饰性氧化层。它不是油漆——它实际上是在改变金属本身的表面。这是哪里 金属精加工 遇见化学,结果是惊人的。
II 型阳极氧化:色彩爆炸
标准阳极氧化(II 型)会产生约 5–25 μm 厚。当我们将染料引入这些毛孔时,奇迹就发生了。突然之间,铝——这种银灰色金属——可以是黑色、红色、金色、蓝色或您的品牌所需的任何颜色。对于 数控生产 在美观重要的地方运行,这是一个游戏规则改变者。
数字讲述故事。裸铝可能会持续存在 48小时 在显示腐蚀之前进行盐雾测试。 II 型阳极氧化将其推向 500–1,000 小时。它不仅美观,而且具有保护作用。在 精密工程 在组件面临环境暴露的应用中,这种额外的保护是非常宝贵的。
III 型硬质阳极氧化:铠甲
然后有 硬质阳极氧化 (类型III)。当你需要你的零件在地狱中生存时,就会发生这种情况。我们在接近冰点的温度和更高的电压下运行该过程,形成氧化层 50–100 μm 厚 硬度达到 500–800 高压 — 与工具钢相当。这是选择的饰面 工业机械加工 耐磨性至关重要的应用。
航空航天零部件。军事硬件。高磨损工业零件。这些需要硬质阳极氧化。它可以通过以下方式延长使用寿命 5–8× 在高磨损应用中。颜色可能有限(通常是灰色或黑色),但性能非常出色。当我们在做的时候 合同制造 对于国防承包商来说,这几乎总是被指定的。
第四部分:镜子——抛光
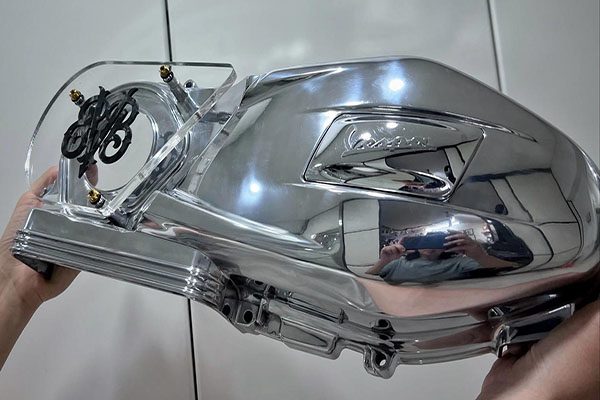
如果你真的想在你的零件中看到你的脸,你需要 镜面抛光。这就是我们要采取的地方 表面处理 达到其逻辑的极端。通过逐渐更精细的磨料(有时甚至是金刚石化合物),我们可以实现 表面粗糙度 下面 Ra 0.2微米 。的 尺寸精度 底层的 数控系统 机械加工 服务 保持完好无损,而表面几乎具有光学质量。
医疗植入物. 光学元件。奢侈消费品。这些需要镜面处理。拿着一块东西几乎有一种神奇的感觉 机加工金属 就像一面完美的镜子一样反射。它看起来不像是制造出来的——它看起来 已创建。在 瑞士加工 在零件已经很精确的应用中,镜面精加工增添了最后的卓越品质。
第五部分:专家——先进涂料
有时,我们需要超越传统的饰面。 PVD镀膜 (物理气相沉积)可形成超硬、超薄的层,可以是金色、青铜色、黑色或彩虹色,同时硬度高达 2500高压 。对于 高精度加工 对于每一微米都很重要的项目,这通常是解决方案。
化学镀镍 即使在复杂的内部几何形状上也能提供均匀的覆盖。它特别有价值 多轴加工 零件具有深腔和复杂特征的应用。 黑色氧化 提供低眩光腐蚀保护和零尺寸变化——非常适合 精密零件 哪里 严格的公差 必须维护。
数字游戏:数据告诉我们什么
让我们先了解一下技术。以下是不同表面处理的比较 CNC加工产品:
| 治疗 | 表面粗糙度(Ra) | 硬度(HV) | 耐腐蚀性(盐雾) | 典型应用 |
|---|---|---|---|---|
| 加工状态 | 1.6–3.2 μm | ~100 | 48小时 | 原型、内部组件 |
| 喷砂 | 0.3–1.5 μm | ~100 | 48小时 | 消费品、建筑 |
| II 型阳极氧化 | 0.4–0.8 μm | 200–300 | 500–1,000 小时 | 电子、汽车内饰 |
| III 型硬质阳极氧化 | 0.8–2.0 μm | 500–800 | 2,000+ 小时 | 航空航天、国防、工业 |
| 镜面抛光 | ≤0.2 μm | ~100 | 48 小时* | 医疗、光学、奢侈品 |
| 物理气相沉积镀膜 | 0.1–0.4 μm | 1500–2500 | 1,000+ 小时 | 切削工具、装饰五金 |
*抛光表面通常需要额外处理以防止腐蚀
选择的艺术:将饰面与功能相匹配
这是我在 15 年里学到的东西 数控制造:没有“最好”的结局。这里只有 对 完成您的申请。我们的 数控加工能力 使我们能够实现几乎任何几何形状,但精加工才是让它栩栩如生的关键。
- 消费电子产品? 喷砂+彩色阳极氧化。这就是让你的手机感觉很贵的原因。的 表面质量 与 加工公差.
- 航空航天零部件? 硬质阳极氧化。当生命依赖它时,你需要它 耐磨性。我们的 数控加工服务 对于航空航天来说总是包括严格的 质量控制.
- 医疗器械? 电解抛光。易于清洁、耐腐蚀、生物相容。 不锈钢加工 与电解抛光搭配是黄金标准。
- 品牌促销产品? 拉丝+激光打标。它说的是质量,而不是尖叫以引起关注。 快速原型制作 客户喜欢这种组合。
- 汽车性能部件? II 型阳极氧化处理可定制颜色。让您的发动机舱外观与性能一样出色。 汽车数控加工 既要求形式又要求功能。
成本现实:您所付出的代价
让我们谈谈钱吧,因为我知道你正在考虑这个问题。在 生产加工,表面精加工通常会增加:
- 珠子喷砂: 零件成本的 20-40%
- II 型阳极氧化: 零件成本的 50-100%
- III型硬质阳极氧化: 零件成本的 150-300%
- 镜面抛光: 200-400% 的零件成本(劳动密集型!)
- PVD涂层: 零件成本的 100-200%
但事情是这样的——在 CNC加工和精加工,你不只是为外表买单。您所支付的费用为 表面保护, 耐磨性,以及您的产品所产生的情感反应。根据我的经验,这种情感反应是值得的。
结论:魔法是真实的
这是关于的事情 表面处理 这么多年过去了,这一直让我充满热情:这是工程与艺术的结合。与我们的相同部分 数控车床 或 数控铣床 看起来像一个功能组件,通过正确的治疗组合,可以成为人们所喜爱的东西 想要 触摸、握住和炫耀。
我们不只是制造零件。我们是一家提供全方位服务的 数控机加工车间 它可以帮助您决定这些部件的感觉、外观和性能。它们应该是哑光的还是闪亮的?彩色的还是自然的?坚如磐石还是稍微给予?这些不仅仅是技术决策——它们是产品的身份决策。我们的 定制制造 方法意味着我们考虑每一个细节。
所以下次你设计东西时,不要停留在几何形状上。想想最后的结局。想象一下它在某人手里的感觉如何。想想机器停止后会发生什么神奇的事情。无论您需要 小批量加工 或满 生产运行,结局是人们记住的。
如果你想谈谈你的选择——无论是 喷砂, 阳极氧化, 抛光,或者完全定制的东西——你知道在哪里可以找到我。
我们会带来魔法。你带来了愿景。
曾巴里
高级机械师
(仍然用手指抚摸每一个下线的成品零件)