简介:制造事物的隐性环境成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。每天,我都会亲眼目睹制造废物——装满金属碎片、塑料刨花和废弃零件的垃圾箱。传统的减材制造(数控加工)从实心块开始,切除 60-95% 的材料。 增材制造 (3D 打印)仅使用成为最终部件的材料逐层构建部件。在本指南中,我将比较减材和减材中的材料浪费。 增材制造 跨越金属、塑料和复合材料。您将了解材料利用率、可回收性、能源消耗以及每种方法对环境的真正影响。我还将分享一个案例研究,其中从 CNC 切换到 DMLS 将钛浪费从 85% 减少到 5%。无论您是工程师、可持续发展经理还是采购专业人员,了解这些差异都将帮助您做出更环保的制造选择。
第一章:减材制造——浪费问题
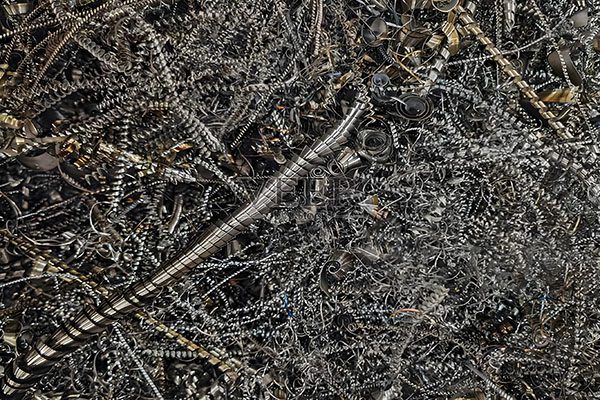
减材制造(数控加工、车削、铣削)从实心块或材料条开始。切削工具去除材料以形成最终形状。去除的材料变成碎片——必须收集、回收或填埋的废物。典型的材料利用率:
- 简单的棱柱形零件:40–60% 利用率(40–60% 浪费)。
- 薄壁复杂零件:20–40% 利用率(60–80% 浪费)。
- 有机/拓扑优化部件:10–20% 利用率(80–90% 浪费)。
对于昂贵的材料,如钛(50-100 美元/千克)或铬镍铁合金(80-150 美元/千克),这种浪费意味着巨大的成本和环境影响。虽然金属碎片可以回收,但该过程会消耗能源并损失一些材料价值。对于塑料来说,回收更加困难——许多切屑被冷却剂污染并被填埋。
第 2 章:增材制造 – 近净形状效率
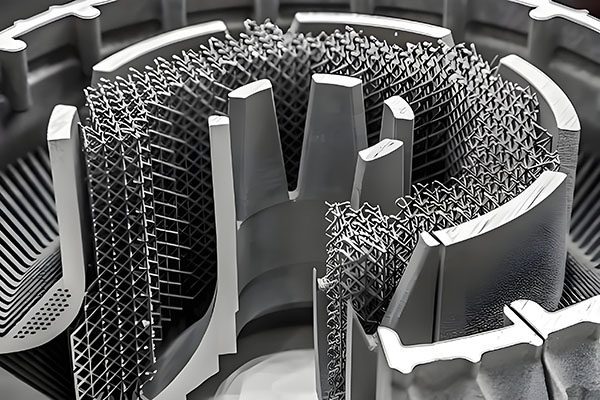
增材制造 逐层构建零件,仅在需要的地方添加材料。对于粉末床工艺(SLS、MJF、DMLS),材料利用率为 90-98%。未熔化的粉末过筛并重复使用。对于长丝工艺 (FDM),利用率为 70-95%(支持和失败的打印都是浪费)。典型利用率:
- SLS/MJF(尼龙):利用率为 90–98%。未使用的粉末回收。
- DMLS(金属):利用率为 90–98%。金属粉末过筛后重复使用。
- SLA(树脂):85–95% 利用率(支持废物)。
- 频分复用:70–90% 利用率(支持,打印失败)。
对于复杂的、拓扑优化的零件, 增材制造 与 CNC 相比,可减少 90% 的材料使用。环境效益是巨大的,特别是对于钛和铝等高能量材料。
第三章:材料浪费对照表
| 工艺流程 | 材料利用率 | 废物类型 | 可回收性 |
|---|---|---|---|
| CNC加工(简单) | 40–60% | 切屑+冷却液 | 金属碎片可回收;塑料碎片很少 |
| CNC加工(复合) | 10–30% | 切屑+冷却液 | 金属碎片可回收 |
| 注塑成型 | 60–85% | 浇口、流道、废品 | 可重新研磨(最多 30%) |
| SLS/MJF | 90–98% | 未使用的粉末(重复使用) | 高(粉末回收) |
| DMLS | 90–98% | 未使用的粉末(重复使用) | 高(粉末回收) |
| SLA | 85–95% | 支持,打印失败 | 低(树脂不可回收) |
| 频分复用 | 70–90% | 支持,打印失败 | 低(热塑性塑料可以回收,但很少) |
第四章:能量方程——不仅仅是物质
材料浪费只是可持续发展的一部分。能源消耗也很重要:
- 数控加工:每去除一公斤材料 1-10 kWh。加上能量来生产原始钢坯。
- 注塑成型:每公斤零件 2–5 kWh(加上生产模具的能量)。
- SLS/MJF:每公斤零件 10–30 kWh(由于加热粉末床而更高)。
- DMLS:每公斤零件 50–100 kWh(激光 + 加热室)。
同时 增材制造 通常每公斤成品零件消耗更多的能源,材料浪费的大幅减少可以抵消这一点——特别是对于钛等高能量材料。通过 CNC 加工会浪费 85% 材料的钛零件,通过 DMLS 可以减少 90% 的材料。不产生废钛所节省的能源通常超过额外的印刷能源。
第五章:塑料垃圾——日益引起关注
制造业产生的塑料废物是一个主要的环境问题。塑料 CNC 加工产生的切屑通常被冷却液污染且无法回收。注塑成型生产的浇口和流道可以重新研磨(通常允许重新研磨 15-30%)。 增材制造 提供优势:
- SLS/MJF:将未使用的尼龙粉末过筛并重新使用。典型粉末更新比例:50–70% 新粉末 + 30–50% 回收粉末。没有任何材料被浪费。
- 频分复用:支架属于废物,但某些材料(PLA、PETG)可以回收利用。失败的打印件可以被粉碎并挤出成新的细丝(尽管这在商业环境中很少见)。
- SLA:液体树脂废物是危险的并且无法回收——这是一个重大缺点。
对于塑料零件,SLS/MJF 是最具可持续性的 增材制造 过程中材料浪费几乎为零。
第 6 章:金属废物——钛的例子
钛具有极高的蕴含能量——生产 1 公斤钛需要 200-400 千瓦时。浪费钛既昂贵又破坏环境。我们来比较一下复杂的钛支架(最终重量0.5公斤):
- 数控加工:从 3 公斤的钢坯开始(83% 的废料)。 2.5公斤薯片。隐含能源浪费:2.5公斤×300千瓦时=750千瓦时。
- DMLS(增材制造):使用 0.55 公斤粉末(10% 废物)。 0.05公斤废物。隐含能源浪费:15 kWh。
仅材料效率一项就节省了每个部件 735 千瓦时的能源,相当于为一个家庭供电 25 天。这就是航空航天公司迅速采用 增材制造 用于钛部件。
第 7 章:报废注意事项
可持续性并不会随着零件的制造而结束。报废后的可回收性很重要:
- 数控加工零件:由锻造材料制成。高度可回收(金属碎片可以重新熔化)。
- 注塑件:热塑性塑料可以研磨和重塑(降级循环)。
- SLS/MJF 零件:尼龙可以研磨并以粉末形式重复使用(尽管多次循环后性能会下降)。
- DMLS零件:金属可以像锻金属一样回收。
- SLA 零件:热固性树脂无法重熔或回收——这是可持续发展的一个主要缺点。
选择制造工艺时,请考虑整个生命周期:原材料提取、制造废物、使用阶段和报废。
第 8 章:案例研究 – 航空航天支架从 CNC 切换到 DMLS
一家航空航天供应商在加工钛支架时产生了 85% 的材料浪费。年产量:500 份。每个支架需要 4 公斤的坯料来生产 0.6 公斤的零件。每年钛废料总量:1,700公斤。切换到 DMLS(增材制造)将每个零件的浪费减少至 0.65 公斤(0.05 公斤废物)。年钛废料:25公斤。材料成本节省:每年 85,000 美元。节能:每年 510,000 千瓦时。该客户每年还估计减少了 150 吨二氧化碳。这是通过流程创新实现的可持续性。
第 9 章:减少制造废物的实用技巧
- ☐ 对于复杂、小批量的零件:使用 增材制造 而不是数控。
- 对于简单、大批量的零件:使用再生料进行注塑成型是可持续的。
- ☐ 对于塑料部件:优先选择 SLS/MJF 而不是 SLA(无危险树脂废物)。
- 对于金属零件:对于复杂的几何形状使用 DMLS;使用 CNC 加工简单形状,可回收性高。
- 回收碎片和粉末:与接受金属碎片和尼龙粉末的回收商合作。
- 设计材料效率:拓扑优化减少了减材和增材工艺中的材料使用。
结论:明智选择,减少浪费
减材制造会浪费 60-90% 的材料。 增材制造 浪费 2–15%。对于复杂、小批量的零件——尤其是钛等昂贵的材料——添加剂的可持续性显着提高。对于简单的大批量零件,采用再研磨的注塑成型仍然高效。我们提供减材和增材工艺,并帮助客户选择最可持续的路径。将您的 CAD 文件和年度数量发送给我。我将提供免费的可持续性分析——比较材料浪费、能源和碳足迹——以及报价。让我们一起让制造业变得更加绿色。
👇 需要可持续制造解决方案?
将您的 CAD 文件和卷发给我。我将比较减材与增材的材料浪费、能源使用和碳足迹,并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答可持续性问题)
联系我们
不确定哪种流程对您来说更环保?只需说:“巴里,这是我的部分 - 比较 CNC 和 3D 打印的浪费。”我会给你数据。
🌍 增材制造 — 减少浪费,打造绿色未来 🌍
附:当您发送电子邮件时提及“可持续发展指南”,我将向您发送材料浪费计算器和碳足迹估算器。
曾巴里
YOVUTEK 高级制造工程师
(10多年来帮助客户减少制造废物——从钛碎片到尼龙粉末。让我帮助您做出更环保的选择。)