简介:从“知道什么”到“知道为什么”
在制造业工作了 10 多年,我见过太多的工程师,他们对 快速原型制作 停留在“3D 打印只是制作一些原型”。这就像认为智能手机只是一个通话工具一样——技术上是正确的,但缺少 90% 的潜力。
戴夫曾经是这些人中的一员。三年前,他认为 3D 打印“很奇特但不切实际”。然后我们接手了一个医疗项目——传统流程需要八周,但客户只有三周时间。我们使用金属3D打印,在五天内交付了30个钛合金原型。从那时起,Dave 就成为我们店里最大的 3D 打印倡导者。
他说:“我花了很多年的时间才了解数控加工,又花了更多的时间才了解电火花加工。但快速原型制作不同——它不仅仅是另一种工艺,更是另一种思维方式。”
今天,我想和大家一起从“知道什么”到“知道为什么”,构建完整的知识体系 快速原型制作.
第一章:快速原型制作的本质——从减法到加法的范式转变
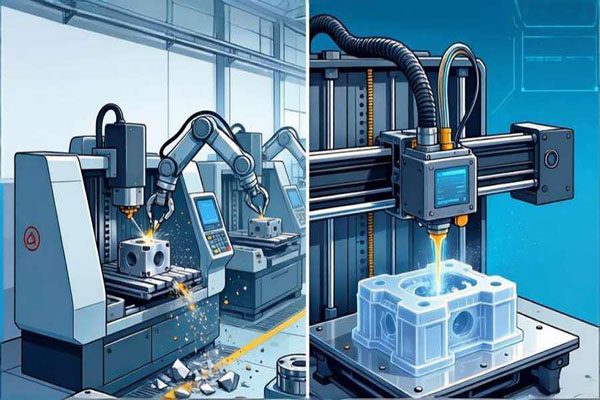
要真正理解快速成型,首先要了解它与传统制造的根本区别。
1.1 减材制造的思维方式
传统 数控加工 是减材制造——从一块材料开始,逐层切除多余的部分,直到保留所需的形状。这种心态带有几个隐含的假设:
- 切削刀具必须能够到达加工区域
- 零件越复杂,加工时间越长
- 几何复杂性受到工具尺寸的限制
- 内部特征需要拆分成多个零件才能组装
这些假设限制了设计自由度。莎拉说:“经过多年的机械设计研究,我的脑子里充满了‘工具能到达这个区域吗’、‘电极能不能制作出来’。这些限制就像隐形的笼子,将创造力困在里面。”
1.2 增材制造思维的革命
增材制造 正在构建——一层一层地添加材料以形成三维物体。它推翻了减材制造的所有假设:
- 没有工具可访问性限制
- 复杂性和制造时间之间没有直接关系
- 几何复杂性几乎是无限的
- 内部特征可以形成为一体,无需分割
Tom 用了一个生动的比喻:“减材制造就像雕刻——用一块大理石雕刻出大卫,既费时又浪费。增材制造就像乐高——一件一件地堆叠起来,易于修改,易于重新开始。”
第 2 章:快速原型制作的技术范围 — 从初学者到专家
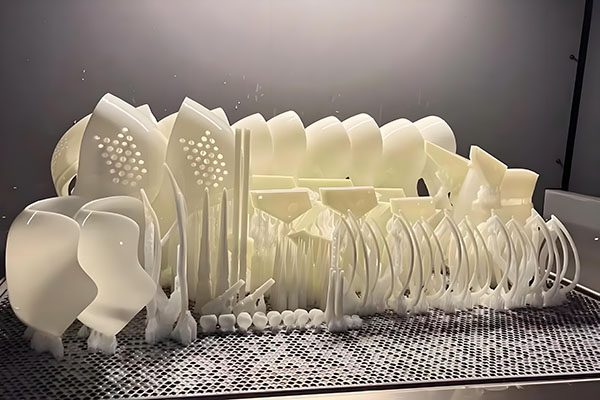
快速原型制作不是一项单一技术,而是一个技术范围。理解这个频谱是迈向精通的第一步。
2.1 入门级:熔融沉积建模
原理:热塑性长丝被加热熔化,通过喷嘴挤出,并逐层沉积。优点:设备成本低,选材广泛,操作简单。局限性:精度较低,表面粗糙,各向异性。应用领域:结构验证、概念模型、工装夹具。
2.2 中级:立体光固化成型
原理:紫外激光扫描液态光聚合物树脂,使其逐层固化。优点:最高精度(±0.05mm)、光滑表面、透明部件成为可能。局限性:材料选择有限,需要支持,后处理复杂。应用领域:外观验证、精密零件、透明组件、熔模铸造图案。
2.3 高级:选择性激光烧结
原理:激光烧结粉末材料(尼龙、TPU、玻璃填充),形成层。优点:无需支撑,材料特性接近注塑成型,可移动部件。局限性:设备昂贵,表面粗糙,后处理复杂。应用领域:功能原型、移动部件、小批量生产、保形夹具。
2.4 大师级:金属3D打印
原理:高能激光熔化金属粉末,逐层构建零件。优点:直接生产金属零件,机械性能接近锻造、复杂几何形状的一体件。局限性:设备昂贵,材料成本高,后处理复杂。应用领域:医疗植入物、航空航天部件、随形冷却模具、功能金属部件。
杰夫总结道:“选择正确的流程就像选择交通方式——步行适合街角商店,驾车适合下一个城市,飞行适合另一个国家。关键是了解您的需求。”
第 3 章:快速原型制作的技术深度——从参数到原理
真正的专家不仅知道“使用哪个过程”,他们还知道“为什么使用这些参数”。
3.1 层厚:精度和效率的平衡
层厚度是影响表面质量和打印时间的关键参数。层厚越小,表面越光滑,但打印时间更长。测量数据:对于FDM,0.1mm层厚所需时间是0.2mm的两倍,但表面粗糙度从Ra15提高到Ra8。对于SLA,0.025mm层厚可实现表面粗糙度Ra1.6,接近注塑质量。
3.2 打印方向:机械性能的决定因素
增材制造的零件表现出各向异性——机械性能随方向变化。通常,Z 方向强度比 XY 方向强度低 15-30%。因此,打印方向直接影响承重能力。 Dave 的建议:“承重方向应打印在 XY 平面上,而不是 Z 方向。这就像木纹 - 沿纹理分裂很容易,跨纹理分裂则困难。”
3.3 支持结构:成功与失败的界限
支撑结构是快速原型制作中最被低估的技术方面之一。不仅可以支撑固定的悬垂结构,还可以导热。支撑设计原则:悬伸角度小于45°时需要支撑;支撑点间距0.5-1.5mm;块支撑用于大悬垂,树支撑用于点悬垂。
3.4 后处理:从毛坯到成品的跨越
打印部件通常仅完成 50%。后处理链包括:去除支撑、打磨、抛光、喷砂、染色、涂层、热处理、热等静压。汤姆说:“很多人认为打印完成后工作就完成了。但后处理决定了零件是否可用。熟练的后处理技术人员可以将粗糙的打印变成杰作。”
第 4 章:增材制造设计——从“可以制造”到“应该制造”
转变设计师的思维方式是最大化快速原型设计价值的关键。增材制造设计 (DFAM) 有几个核心原则:
4.1 零件整合
将多个零件合二为一,减少装配步骤并消除装配错误。测量数据显示,零件整合可将装配时间缩短 40-60%,并消除装配错误源。莎拉说:“以前,在设计组件时,我会将其分成五到六个部分,因为制造业无法将其作为一个整体进行生产。现在我可以将其设计为一个整体——更坚固、更易于组装。”
4.2 格子结构
用晶格结构替代实体结构,在保持强度的同时减轻 30-60% 的重量。晶格密度可以根据功能来设计——高负载区域密度较高,低负载区域密度较低。这对于传统工艺来说是不可能的。
4.3 随形冷却
对于模具,设计紧贴型腔轮廓的随形冷却通道。与传统的直通道相比,随形冷却可将注塑周期时间缩短 20-40%,并减少翘曲 30-50%。 Dave 惊叹道:“以前,冷却通道必须是直孔。远离腔体的区域冷却效果不佳。现在有了随形冷却,通道可以迂回曲折——哪里热,哪里就有冷却。”
4.4 拓扑优化
通过有限元分析,去除低应力区域的材料,实现极致轻量化。拓扑优化的形状通常类似于骨骼或分支结构——有机、流动、高效。传统工艺无法生产这些形状,但快速原型制作可以完美地做到这一点。
第五章:快速原型设计的商业价值——从“成本”到“价值”
许多公司通过询问“每个零件的成本比 CNC 贵多少”来评估快速原型,从而忽视了它的更大价值。
5.1 时间价值
传统流程需要 4-8 周才能交付第一批零件。快速原型制作需要 1-7 天。这意味着什么?两到三次额外的设计迭代。提前一到两个月进入市场。在竞争激烈的市场中具有先发优势。
5.2 风险价值
采用传统工艺,模具成本高达数万元。如果需要更改设计,则修改成本将增加数千美元。快速原型制作没有工具成本,使得设计迭代的风险极低。客户可以大胆尝试,快速验证,风险大大降低。
5.3 创新价值
传统工艺限制了设计师的想象力——许多好创意因为“无法制造”而被放弃。快速原型设计消除了这一限制,使设计人员能够专注于“最佳功能”而不是“可制造的几何形状”。这才是真正的创新价值。
第 6 章:快速原型制作的未来 — 从工具到平台
快速原型制作的未来不会取代 CNC 或注塑成型,而是成为产品开发工作流程的中心平台。
- 多材料打印:一次打印多种材料 - 刚性和柔性、导电和非导电组合
- 高速打印:新工艺将打印速度提高 10-100 倍,实现真正的“当日交付”
- AI辅助设计:人工智能自动优化支撑结构,预测变形,建议最佳打印方向
- 分布式制造:3D打印进入工厂、医院、实验室——实现“按需制造”
- 批量生产:快速原型制造从小批量转向中批量,与 CNC 和注塑成型相辅相成
结论:从初学者到大师,从工具到心态
Dave 用了三年时间从“3D 打印不切实际”转变为“3D 打印就是未来”。他说:“我最大的转变不是学习操作打印机,而是学习加法思考。以前,我想‘如何加工它。’现在我想‘最佳功能是什么。’”
掌握快速原型制作的道路并不是学习更多软件或掌握更多参数,而是完成从减法思维到加法思维的认知转变。当您开始通过增材制造的视角来观察制造时,您会发现许多以前不可能的事情现在可以实现,许多以前无法想象的想法现在可以实现。
如果您准备好踏上这段旅程,请联系我们。我们的 快速原型制作 服务帮助您从初学者到大师,从工具到思维。
👇 号召性用语:开始您的快速原型制作之旅
无论您是设计师、工程师还是产品经理——我们的 快速原型制作 服务帮助您从“知道什么”到“知道为什么”,从“可以做”到“应该做”。
我们的承诺:完整的快速原型知识体系支持;基于300+项目经验的流程建议;从设计优化到后处理的端到端技术支持。
📞
致电我们
直接致电免费技术咨询
(30 分钟免费掌握指导)
联系我们
📧
给我们发电子邮件
发送您对掌握路径提案的要求
(知识体系材料24小时内回复)
联系表单
🌐
访问我们的网站
下载快速原型知识系统手册
(包括技术谱、参数原理、设计指南、掌握路线图)
yovutek.com
或者只是说:“我想从初学者进步到精通。”
Barry将安排深入的技术讨论,分享快速原型制作的完整知识体系和掌握路径。
🧠从减法思维到加法思维🧠
附:如果您确实想掌握快速原型设计,请从转变您的设计思维开始。我们的数据显示,从减法思维转变为加法思维的设计师可以将产品创新效率提高 50% 以上。
曾巴里
YOVUTEK 高级机械师
(已经从减法思维转变为加法思维的人。)