简介:传统制造惩罚
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在传统制造中——数控加工、注塑成型或铸造——复杂性会增加成本。具有直壁且无底切的简单支架很便宜。具有有机曲线、内部通道和网格结构的支架的价格要高得多。但是 3D打印零件 几何形状对成本几乎没有影响。简单的立方体和复杂的拓扑优化支架的打印时间和成本相同——只要它们具有相同的体积和高度。在本指南中,我将解释原因 3D打印零件 复杂性是“免费的”,如何利用这一点,以及何时应该将复杂性推向极限。我将分享真实的示例,其中我们用单个打印零件替换了多组件组件,从而节省了组装时间和成本。最后,您将了解为什么 3D 打印是复杂几何形状的终极工具。
第一章:传统制造业如何为复杂性定价
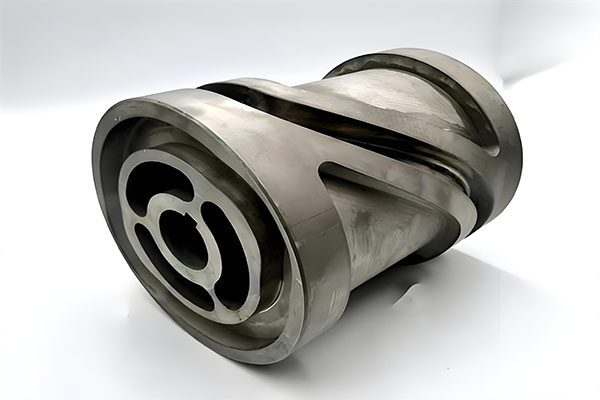
让我们首先了解为什么传统方法会惩罚复杂性。对于 CNC 加工,成本由以下因素驱动:
- 设置数量:复杂零件可能需要在不同机器上进行 3、4 或 5 次设置。
- 专用工装:深腔需要长立铣刀;小功能需要微型工具;底切需要有角度的头。
- 周期时间:复杂的特征需要更长的时间来编程和加工。
- 夹具:奇怪的形状需要定制虎钳或固定装置。
对于注塑成型来说,复杂性意味着滑块、挺杆和旋出型芯 — 每项都会增加 5,000 至 5 万美元的模具成本。对于铸造来说,复杂的型芯和分型线会增加模具和劳动力。
结果:一个简单的 3D打印零件 CNC 可能要花费 10 美元;具有相同外部尺寸的复杂产品可能要花费 200 至 500 美元。复杂性的代价高昂。
第 2 章:3D 打印的价格有何不同
对于 3D打印零件 工艺(SLA、SLS、MJF、FDM、DMLS),成本由以下因素驱动:
- 材料体积:更多的材料=更高的成本。相同外部尺寸的实心立方体比空心立方体成本更高。
- 构建高度(Z 高度):较高的零件需要更长的时间来打印,因为需要更多的层数。
- 机器时间:打印时间越长,成本越高。
注意什么 不 名单上:几何复杂性。相同体积和高度的简单块和复杂晶格结构的打印成本几乎相同。激光或打印头并不关心它是在描绘直线还是混乱的曲线。对于 3D打印零件,复杂性基本上是免费的。
第 3 章:示例 – 简单与复杂,成本相同
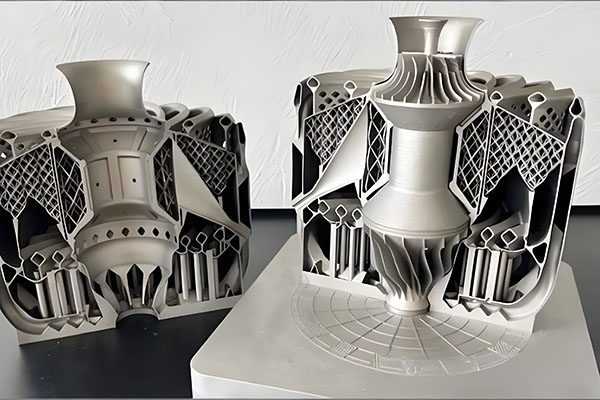
让我们比较具有相同边界框 (50×50×50 mm) 和相同材料体积 (50 cm3) 的两个零件:
- A部分(简单):有一个孔的实心立方体。
- B 部分(复杂):具有内部通道和有机表面的螺旋晶格结构。
CNC 成本:A 部分 = 50 美元。 B 部分 = 无法加工(需要 5 轴和特殊工具,估计 800 美元)。
SLS 成本:A 部分 = 18 美元。 B 部分 = 20 美元(由于晶格扫描时间较长,因此略多)。
对于 3D打印零件,复杂性几乎不会增加成本。这完全改变了产品设计的经济性。
第 4 章:部分整合——终极复杂性游戏
“自由复杂性”最强大的应用之一是零件整合。传统的组件可能使用 10 个独立的部件(支架、垫片、紧固件)通过螺栓或焊接在一起。每个零件都有自己的成本、库存和装配劳动力。与 3D打印零件 整合后,您可以将所有 10 个零件打印为一个集成组件。示例:
- 流体歧管:传统 = 机加工块 + 钻十字孔 + 插头 + 配件。 3D 打印 = 一件带有可拐角的内部通道的一件。
- 机械臂连杆:传统 = 机加工外壳 + 轴承 + 电缆导管 + 安装支架。 3D 打印 = 带有集成轴承座圈和电缆通道的一件式产品。
- 热交换器:传统 = 管 + 翅片 + 集管焊接在一起。 3D 打印 = 具有随形冷却通道的一件。
整合消除了装配成本,减少了零件数量,并且通常还提高了性能。对于 3D打印零件,打印一个复杂零件的成本通常低于打印 10 个简单零件加上组件的成本。
第 5 章:拓扑优化 – 自由复杂性设计
拓扑优化软件(例如 nTopology、Altair Inspire)生成有机的类骨结构,仅在需要应力的地方使用材料。结果是,在强度相同的情况下,零件比传统设计轻 40-70%。这些有机形状是不可能加工的或者极其昂贵——但对于加工来说微不足道 3D打印零件.
示例:钛航空航天支架。传统设计:500 克,由 2 公斤坯料加工而成(75% 浪费)。拓扑优化设计:200 克,采用 DMLS 印刷。复杂的点阵结构的打印成本并不比相同外部尺寸的实心支架的打印成本高。减轻重量:60%。成本:与机加工版本相似或更低(由于节省材料)。
第 6 章:内部通道 – 通过 3D 打印免费
内部渠道是传统制造业的克星。钻探长的、弯曲的或分支的通道是不可能的。在 3D打印零件,内部通道很简单——它们只是 CAD 模型中的空白。应用:
- 注塑模具镶件中的随形冷却通道(缩短周期时间 20–40%)。
- 用于医疗设备的流体歧管。
- 结构件中通道的轻量化。
- 机械臂中的电缆管理通道。
对于其中每一个,通道路径的复杂性都会增加零成本 3D打印零件.
第 7 章:案例研究 - 10 个部件组装减少为 1 个打印部件
一家医疗器械公司的流体处理组件由 10 个部件组成:3D 打印歧管底座、6 个配件和 3 个管子。每个单元的组装需要 15 分钟,并且有 5 个泄漏点。我们将整个组件重新设计为一个整体 3D打印零件 在 SLA 透明树脂中。打印的歧管具有内部通道,消除了所有配件和管道。组装时间:0分钟。泄漏点:0。每单位成本:45 美元(原始组装为 62 美元)。打印的部件也更轻、更紧凑。这就是自由复杂性的力量。
第 8 章:当复杂性仍然要付出代价时——实际限制
虽然复杂性在很大程度上是免费的 3D打印零件,有实际限制:
- 悬伸超过 45°:仍然需要支撑,这会增加后处理时间和成本。但移除支撑是按零件而非按功能一次性成本。
- 非常薄的特征(<0.5 毫米):在后处理过程中可能会中断。可制造性设计仍然适用。
- 极端的纵横比: 200 毫米高、壁厚 0.5 毫米的零件会很脆弱。物理学仍然很重要。
但与 CNC 或成型相比,复杂性的成本损失 3D打印零件 可以忽略不计。
第 9 章:如何利用自由复杂性
- 将组件重新设计为单个打印零件:消除紧固件、支架和垫片。
- 使用拓扑优化:让软件生成有机的、轻量级的结构。
- 添加用于冷却、流体或接线的内部通道: 无需额外费用。
- 合并品牌、文本或序列号:雕刻或浮雕特征是免费的。
- 添加符合人体工学的握把和轮廓:免费与昂贵的 CNC 表面处理。
第 10 章:总结 – 复杂性清单
- 您的部门是否有复杂的内部渠道? → 3D 打印。
- 是否可以将多个部分合并为一个? → 3D 打印。
- ☐ 拓扑优化是否可以减轻重量? → 3D 打印。
- 是否无法加工该零件? → 3D 打印。
- ☐ 您的设计是否需要底切或格子? → 3D 打印。
结论:拥抱复杂性,免费打印
传统制造惩罚复杂性。 3D打印零件 忽略它。这种根本性的差异改变了您的设计方式。停止设计可加工性或可模制性。开始针对性能进行设计。使用格子、内部通道和有机形状。合并装配体。添加以前过于昂贵的功能。我们帮助客户突破复杂性的极限。把你的 CAD 文件发给我。我会提供免费的DFM分析,推荐最好的 3D打印零件 技术,并在 24 小时内报价您的项目。让我们打印无法加工的东西。
👇 准备好拥抱自由的复杂性了吗?
把你的 CAD 文件发给我。我将审查您的设计并建议如何利用 3D 打印的自由复杂性(整合、拓扑优化、内部渠道),并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答复杂性问题)
联系我们
不确定如何利用自由复杂性?只需说:“巴里,这是我的部分 - 如何在不增加成本的情况下使其变得更复杂?”我来指导你。
🧠 复杂性?自由的。想像力?唯一的限制。 🧠
附:当您发送电子邮件时提及“复杂性指南”,我将向您发送拓扑优化教程和零件整合案例研究。
曾巴里
YOVUTEK 高级制造工程师
(10 多年帮助设计师摆脱传统制造限制。让我帮助您打印无法加工的东西。)