简介:被忽视的“隐形冠军”
在注塑中,冷却时间占整个循环时间的70-80%。精心设计的冷却系统可以减少循环时间 注塑模具 提高20-40%,显着提高零件尺寸精度,减少翘曲,延长模具寿命。然而,许多模具设计师将精力集中在型腔、型芯和顶出机构上,而低估了冷却系统的重要性。本文系统阐述了冷却系统在高品质中的核心作用 注塑模具 – 从冷却原理、通道设计、随形冷却、热平衡分析、常见问题到优化策略 – 并提供可行的设计指南。
第一章:为什么说冷却系统是注塑模具的“生命线”?
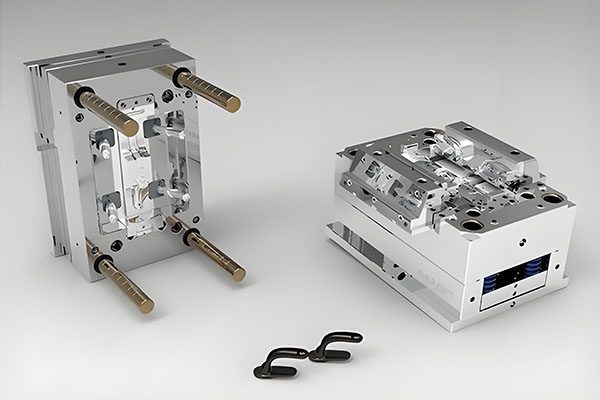
冷却系统在冷却系统中的作用 注塑模具 可以概括为四个字:控温、凝固、提质、提升效率。
- 温度控制:将模具温度保持在材料的推荐范围内(通常为 20-80°C),确保良好的熔体流动。
- 凝固:将塑料熔体快速冷却到其热变形温度以下,以防止脱模后变形。
- 品质提升:均匀冷却可减少内应力、翘曲和不均匀收缩,提高尺寸精度和表面光洁度。
- 效率提升:缩短冷却时间,从而缩短整体循环时间并提高生产率。
行业统计显示,冷却系统设计不当导致注塑缺陷(翘曲、缩痕、内应力)高达35%。简而言之,如果没有适当的冷却系统,几乎不可能生产出高质量的注塑零件。
第2章:冷却通道设计的基本原则
一个优秀的 注塑模具 冷却系统必须遵循以下设计原则:
- 通道应尽可能靠近型腔表面:通道中心到型腔表面的距离通常应为 15-25mm。太近会导致局部过冷;太远会降低冷却效率。
- 均匀的通道间距:相邻通道的间距应为通道直径的 3-5 倍,以确保温度分布均匀。
- 通道应符合零件轮廓:对于复杂的曲面,传统的直通道无法适应 - 需要随形冷却通道。
- 进、出口温差小:温差应保持在±2°C以内,以避免出现热点或冷点。
- 优先冷却热点:靠近浇口的区域和较厚的部分应有更密集的通道布局。
第 3 章:传统通道与随形冷却通道
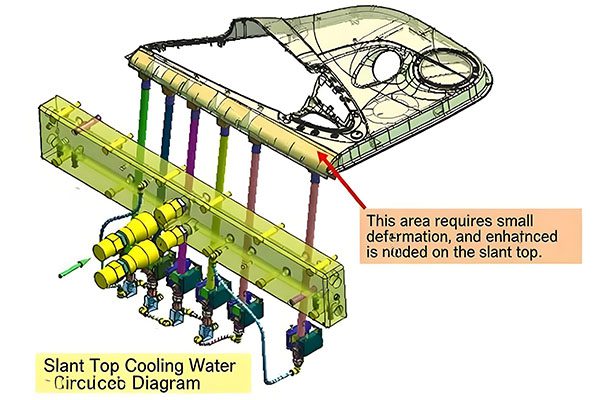
传统的冷却通道是通过机床钻出的直孔,受到工具可达性的限制并且无法符合复杂的表面。随形冷却通道(通过 3D 打印或精密加工制成)遵循零件的精确轮廓。对比如下:
| 比较 | 传统直通道 | 随形冷却通道 |
|---|---|---|
| 冷却均匀性 | 较差,容易出现热点 | 优秀,温差±1℃以内 |
| 冷却效率 | 基线 | 提高 20-40% |
| 零件翘曲 | 基线 | 减少 30-50% |
| 周期时间 | 基线 | 减少 20-30% |
| 模具成本 | 低 | 提高 20-50% |
| 应用领域 | 简单的扁平零件 | 复杂曲线、深腔、精密零件 |
适用于高光泽、薄壁和精密 注塑模具,随形冷却已成为标准。我们使用金属 3D 打印来生产定制随形冷却插件,成功应用于汽车镜头、医疗外壳、电子连接器和其他精密零件。
第4章:冷却系统对产品质量的影响
4.1 翘曲——冷却不均匀的直接结果
当 注塑模具 温度不均匀,塑料的不同区域以不同的速率收缩,产生导致翘曲的内应力。不良的冷却系统设计是造成翘曲的主要原因。通过优化通道布局,将模具表面温度变化控制在±2°C以内,翘曲可减少50%以上。
4.2 缩痕和空隙——冷却不足的“并发症”
厚的部分冷却得更慢,导致更大的收缩和潜在的缩痕或内部空隙。增强厚区域的冷却(例如,增加通道密度或使用铍铜嵌件)可以有效缓解这种情况。
4.3 表面光泽度——模具温度决定“外观”
高光泽注塑需要均匀且相对较高的模具温度 (80-120°C),以防止熔体过早冻结而导致流痕。冷却系统不仅必须冷却,还必须能够加热——模具温度控制器与通道相结合,可以实现快速加热和冷却。
第 5 章:冷却系统对循环时间的影响
冷却时间占注塑周期的70-80%。冷却时间公式为:tc = (s²/π²α) ln[(4/π)(Tm-Tw)/(Tx-Tw)],其中s为壁厚,α为热扩散率,Tm为熔体温度,Tw为模具温度,Tx为顶出温度。
由公式可知,壁厚每增加1mm,冷却时间就会呈二次方增加。因此,对于厚壁零件,冷却系统的设计直接影响生产率。测量数据显示,优化的冷却系统可以将 3 毫米厚零件的循环时间从 60 秒缩短至 45 秒,使每台机器的日产量提高 33%。
第 6 章:常见冷却系统问题及解决方案
| 问题 | 可能的原因 | 解决方案 |
|---|---|---|
| 局部过热(部分粘连) | 通道距型腔太远或该区域没有通道 | 增加通道密度,或使用导热率更高的铍铜嵌件 |
| 零件翘曲 | 模具温度不均匀 | 优化流道布局,分区控温,减小进出口温差 |
| 循环时间过长 | 冷却效率低 | 增加水流量、增加更多通道、采用随形冷却 |
| 通道堵塞 | 水质差、生锈、水垢 | 使用软化水,定期清洁渠道,安装过滤器 |
| 通道泄漏 | O 型圈老化或损坏 | 定期更换 O 型圈,使用铜垫圈密封 |
第 7 章:我们的冷却系统设计能力
拥有超过 15 年的经验 注塑模具 冷却系统设计,我们提供:
- 模流分析:使用 Moldflow 进行冷却分析,预测模具温度分布和零件翘曲。
- 随形冷却设计:为复杂的弯曲零件设计 3D 打印随形冷却插件。
- 分区温度控制:将模具分为独立的温区,每个温区都有单独的水温/流量控制。
- 快速连接接头:无泄漏快速连接器可减少模具更换时间。
- 流量监控:在入口和出口处安装流量计,实时监控冷却效率。
我们的模具技术总监杰夫说:“冷却系统是模具的‘循环系统’。设计得好,产品质量和生产效率都会达到更高的水平。”
结论:冷却系统——一个被忽视的冠军
冷却系统在高质量产品中的作用 注塑模具 无论如何强调都不为过。它影响尺寸精度、表面光洁度、内应力、生产效率和模具寿命。精心设计的冷却系统可以将您的注塑生产率提高 20-40%,而无需额外的设备投资。如果您正在开发新的注塑模具或遇到现有注塑模具的冷却问题,请联系我们。我们将提供专业的冷却系统设计和模流分析服务。
👇 行动号召:让我们优化您的注塑模具冷却系统
无论您需要 汽车镜片模具, 医疗外壳模具, 电子连接器模具, 或 薄壁包装模具 – 我们的 注塑模具 冷却系统设计服务提供从模流分析到随形冷却的一站式解决方案。
我们的承诺:免费冷却分析咨询、随形冷却设计、分区温度控制、周期时间减少至少20%。
📞
致电我们
免费冷却系统优化咨询
(30 分钟)
联系我们
或者只是说:“我的注塑模具冷却不良 - 请帮助优化它。”
巴里将为您联系模具冷却工程师。
❄️智能散热,品质有保障❄️
附:首次咨询客户免费获得《注塑模具冷却分析报告》。询问时请提及“冷却液”。
曾巴里
注塑模具冷却技术顾问,YOVUTEK
(一位相信“冷却系统决定成败”的工程师。)