简介:微米挑战
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。达到 ±0.005 毫米(5 微米)英寸 数控铣削精度 这不仅仅是运气或昂贵机器的问题。它需要一种系统的方法:机器校准、热管理、刀具选择、工件夹持、切削参数和计量。在本指南中,我将分享我们用于始终保持关键部件(从医疗植入物到航空航天配件)5微米公差的确切方法。您将了解我们如何控制热增长、最大限度地减少刀具跳动、补偿机器几何误差以及使用坐标测量机验证尺寸。我还将分享一个案例研究,其中我们交付了 500 个零件,其 Cpk > 1.33,±0.005 毫米。无论您是设计高精度零件还是建立自己的 CNC 工艺,这些技术都将帮助您突破极限 数控铣削精度.
第 1 章:基础 – 机器校准
在未经校准的机器上无法保持 ±0.005 mm。我们每季度对所有 5 轴和 3 轴 CNC 进行激光校准 (Renishaw XL‑80)。我们测量并补偿:
- 直线定位精度:300 毫米行程内的目标为 ±0.002 毫米。
- 重复性:目标 ±0.001 毫米。
- 间隙:所有轴上 < 0.001 毫米。
- 方形度:X-Y、X-Z、Y-Z 误差在 0.002 毫米/米以内。
- 主轴跳动:刀具锥度处 < 0.002 mm(用精密测试棒测量)。
我们还使用球杆仪测试来检查圆弧插补精度。 100 毫米圆上任何超过 0.005 毫米的偏差都会触发服务呼叫。如果没有这个基础, 数控铣削精度 是不可能的。
第 2 章:热管理——隐藏的敌人
炎热是最大的敌人 数控铣削精度。 300 毫米钢部件的温度每升高 1°C,其就会膨胀 0.0036 毫米。在生产过程中,主轴热量、冷却液温度和环境变化可能会使尺寸发生 0.01–0.02 毫米的变化。我们的对策:
- 气候控制商店:20°C ±1°C,24/7。没有窗户,有隔热墙。
- 机器预热周期:在进行任何精密切削之前,主轴和轴运动 30 分钟。我们运行标准的预热程序来测试所有轴和主轴速度。
- 冷却液温度控制:冷却装置将冷却液保持在 20°C ±0.5°C。即使机器闲置时,冷却液也会循环。
- 过程中探测:我们使用雷尼绍测头在零件仍在机器上时测量关键特征。如果检测到热漂移,我们会自动应用补偿偏移。
- 材料去除量较小的精加工道次:轻切割产生的热量较少,从而减少热变形。
第 3 章:刀具选择和跳动控制
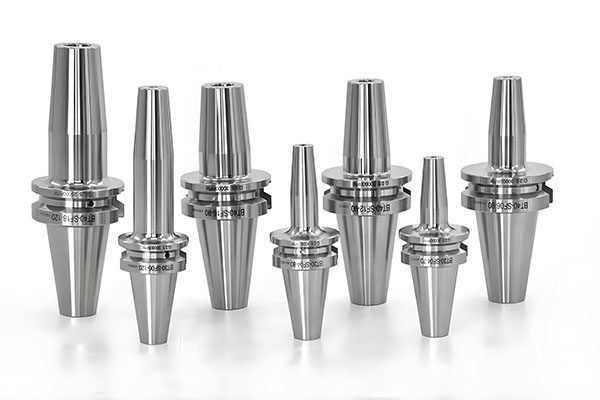
切削刀具是误差的主要来源。刀尖处 0.005 毫米的跳动直接转移到零件上。对于 数控铣削精度,我们遵循严格的规则:
- 使用热压配合或液压卡盘:跳动 < 0.003 毫米。夹头卡盘不能用于 ±0.005 毫米的工作 — 它们可能有 0.01–0.02 毫米的跳动。
- 用千分表测量刀具跳动量:我们拒绝任何跳动 > 0.002 mm 的组件。
- 使用微晶硬质合金立铣刀:标准硬质合金可能具有不一致的边缘几何形状。我们使用 NS Tool、Mitsubishi 或 OSG 的刀具,并具有指定的切削直径公差 (±0.002 mm)。
- 平衡刀架:在高主轴转速(15,000+ RPM)下,不平衡会导致振动,从而降低表面光洁度和精度。我们将所有持有者平衡至 G2.5 或更高。
- 刀具寿命管理:对于精密加工,我们根据切削时间更换刀具(例如,切削 2 小时,然后更换新刀具),而不是在刀具失效时更换。
第 4 章:不变形的工件夹持
夹紧力会使零件发生弹性变形。当你松开夹子时,零件会弹回来——你的精度就会消失。对于 ±0.005 mm 的工作,我们使用:
- 低力夹紧:压力可调的液压或气动虎钳。我们设置得足以固定零件而不移动。
- 软爪加工到位:我们直接在机器上加工软爪,以确保完美对准和完全接触。
- 适用于薄型零件的真空吸盘:对于薄板(≤ 5 毫米),真空夹具可均匀分布力,避免弯曲。
- 消除应力的原材料:我们指定采用消除应力的铝或经过预处理的钢,以最大程度地减少加工过程中的内应力释放(这会导致翘曲)。
- 低熔点合金(Cerrobend):对于薄壁零件,我们用低熔点合金填充型腔,在加工过程中提供内部支撑,然后将其熔化。
第 5 章:精密切削参数
对于 数控铣削精度,我们使用与粗加工不同的策略:
- 粗加工:去除散装材料的积极参数,留下 0.2–0.3 毫米进行精加工。使用摆线铣削保持恒定的刀具啮合并减少热量。
- 半精加工:0.1 毫米毛坯,中等速度/进给,以稳定零件。
- 整理:0.05–0.1 毫米切深、高主轴转速 (10,000–15,000 RPM)、低每齿进给量 (0.02–0.05 毫米)、仅顺铣。这可以最大限度地减少工具的变形和热量。
- 春季通行证:精加工后,我们以零径向啮合运行第二次精加工走刀,以纠正第一次走刀中的任何刀具偏转。这将精度提高了 2-3 微米。
- 避免停留:切勿让工具在与零件接触时停止移动 - 它会摩擦并产生凹痕。
第 6 章:过程中探测和自适应控制
保持 ±0.005 mm 需要实时验证。我们的数控系统配备雷尼绍接触式测头(精度 ±0.001 毫米)。我们的工作流程:
- 粗加工后,探测关键特征(孔、凸台、表面)。
- 如果尺寸呈趋势,则自动更新精加工刀具路径偏移(自适应控制)。
- 完成后再次探测验证。如果超出公差,机器会标记该零件以供手动检查。
该闭环系统可补偿刀具磨损、热漂移和材料变化。对于 数控铣削精度,过程中的探测是不可协商的。
第 7 章:检查和 CMM 验证
你无法控制你不衡量的东西。我们的检查协议 数控铣削精度:
- 首件检验 (FAI):每个第一个零件均在 Zeiss CMM 上测量(精度 ±0.0015 mm)。我们提供带有图形偏差分析的完整尺寸报告。
- 过程中 SPC:对于生产运行,我们在 CMM 上测量每 5 个零件并绘制控制图。如果 Cpk 低于 1.33,我们会暂停并进行调查。
- 量具R&R:我们的测量系统每年都会进行验证,以确保量具变化 < 公差的 10%(即 < 0.0005 毫米)。
- 温控计量室:20℃±0.5℃。测量前让部件均衡 30 分钟。
第 8 章:案例研究 – 公差 ±0.005 毫米的医疗植入物
一家医疗器械公司需要 500 个钛脊柱植入部件。关键特征:孔径 6 毫米 (±0.005 毫米)、配合表面平面度 0.003 毫米、孔位置公差 0.01 毫米。我们的流程:
- 机器:DMG Mori 5 轴,带玻璃刻度。
- 刀具:2 mm PCD 涂层立铣刀,热压配合刀柄,跳动 < 0.002 mm。
- 粗加工:40 m/min,0.08 mm/齿,留 0.2 mm 毛坯。
- 应力消除退火(650°C,1 小时)。
- 精加工:50 m/min,0.02 mm/齿,0.05 mm DOC,弹簧孔型。
- 粗加工后和精加工后进行过程中探测。
- CMM 对每个零件进行检查。
结果:500 个零件全部通过。平均孔径偏差:+0.002 mm,Cpk 1.45。这个级别的 数控铣削精度 对我们来说是例行公事。
第 9 章:破坏精度的常见错误
- 未校准机器: 0.01–0.02 毫米的系统误差不会被注意到。
- 忽略热增长:测量部件变热,或冷却液温度不稳定。
- 使用弹簧夹头: 0.01–0.02 毫米的跳动会破坏精度。
- 过夹紧:使零件变形;松开后会弹回。
- 减压前测量:内部应力导致零件在加工后移动。
- 跳过春季通行证:刀具偏转留下 0.002–0.005 毫米的误差。
第 10 章:总结 – 精度检查表
- 每季度进行一次激光校准(线性、反向间隙、垂直度)。
- ☐ 气候控制(20°C ±1°C)。
- ☐ 机器预热(30 分钟)。
- ☐ 冷却剂冷却器 (20°C ±0.5°C)。
- ☐ 热压配合或液压刀柄,跳动 < 0.002 毫米。
- ☐ 低力工件夹持(真空、软钳口)。
- ○ 粗略 → 缓解压力 → 完成。
- ☐ 精加工:0.05 mm DOC,弹簧孔型。
- 过程中探测和自适应控制。
- ☐ 在温控室中进行三坐标测量机 (CMM) 检查。
结论:精度是一个系统,而不是巧合
达到 ±0.005 毫米英寸 数控铣削精度 需要整体方法:校准机器、热控制、低跳动刀具、无应力工件夹持、优化切削参数和严格检查。我们投资了设备和培训,以始终如一地达到这一水平。如果您有需要微米精度的关键部件,请将您的图纸发送给我。我将提供免费的 DFM 审查、工艺计划和报价。让我们一起突破精度的极限。
👇 需要微米级 CNC 铣削精度?
将您的 CAD 文件和公差要求发送给我。我将审核您的设计,推荐加工策略,并在 24 小时内提供免费的 DFM 报告和报价。没有义务。
📞
打电话给巴里
直接工程线
(我回答精准问题)
联系我们
不确定您的零件是否需要 ±0.005 毫米?只需说:“巴里,这是我的装配体 - 我应该指定什么公差?”我将帮助您避免过度宽容。
🔬 微米精度 — 精心设计,而非偶然 🔬
附:当您发送电子邮件时提及“精确指南”,我将向您发送机器性能图表和热增长计算器。
曾巴里
YOVUTEK 高级制造工程师
(10 多年来追逐微米——从医疗植入物到航空航天线轴。让我帮助您实现设计所需的精度。)