简介:装配复杂零件的挑战
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。多年来,我已经建造了数百个 非标机械组件 — 定制自动化设备、原型机械和一次性测试装置。与批量生产的产品不同,这些组件没有现有的公差标准。每个部分都是独一无二的,它们必须完美地组合在一起。最大的挑战?分配公差,使零件可制造、价格实惠,并且仍然可以在没有约束或过度间隙的情况下组装。在本指南中,我将分享经过验证的公差分配策略 非标机械组件:叠层分析、GD&T 应用、选择性装配、基准选择和工艺能力匹配。我还将提供一个案例研究,我们帮助客户避免了价值 50,000 美元的零件报废。无论您是设计定制机器还是原型,这些策略都将帮助您在不过度指定的情况下实现适配。
第一章:为什么非标准装配体需要不同的公差思维
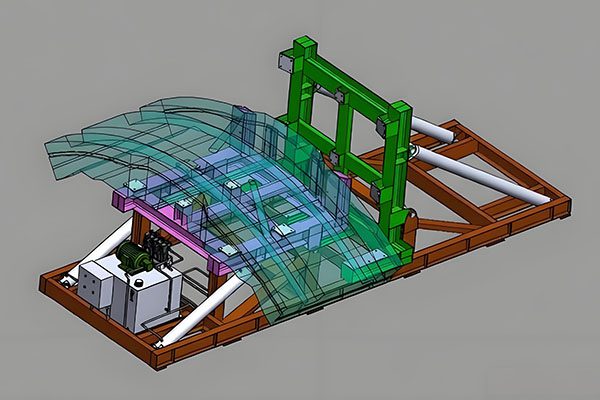
批量生产的产品使用统计公差分配(例如 RSS 方法),因为要制造数千个零件。但对于 非标机械组件 — 通常数量为 1 到 50 — 统计方法不起作用。你不能依赖“大多数零件都适合”。每个零件都必须适合,否则组装失败。此外,非标准组件通常组合采用不同工艺制造的零件:CNC 加工的支架、激光切割的钣金、3D 打印的外壳和现成的组件。每个进程都有不同的能力。我的方法是:关键功能的最坏情况叠加,以及非关键接口的选择性组装或返工津贴。让我们深入探讨具体策略。
第 2 章:策略 1 – 最坏情况容差叠加分析
对于 非标机械组件,我总是从最坏情况(也称为“最大材料条件”)叠加开始。此方法假设每个零件在产生最差配合的方向上都处于其极端公差极限。公式很简单:将链中每个维度的最大可能变化相加。如果最坏情况间隙为正(间隙)且小于最大允许间隙,则组件始终适合。示例:三个零件,每个零件 ±0.1 毫米 → 最坏情况变化 = 0.3 毫米。如果您需要 0.5 毫米的间隙,那就安全了。如果您需要 0.2 毫米的间隙,则 50% 的情况下会出现干扰。最坏的情况是保守的,但它保证 100% 适合 — 对于您无法承担报废零件的非标准装配至关重要。
第 3 章:策略#2 – 基准选择和 GD&T 应用
基准选择不当是装配失败的常见原因。对于 非标机械组件,遵循以下规则:
- 选择反映装配功能的基准:如果支架用螺栓固定在基板上,则基板的安装面和两个定位销应作为主要基准。
- 使用 GD&T(几何尺寸和公差) 而不是关键特征的坐标公差。例如,指定“A、B、C 的位置公差为 0.05 毫米”,而不是“X 和 Y 上的 ±0.05 毫米”。 GD&T 为您提供圆柱形公差带 — 比方形区域多 57% 的面积,使零件更易于制造,同时确保配合。
- 为间隙孔指定“MMC 零公差”:这可以实现最大的制造灵活性,同时保证组装。
我见过组件失败的情况,因为设计者使用弯曲板材的边缘作为基准,但弯曲公差为 ±0.5 毫米。解决方案:指定加工特征(例如定位销孔)作为基准,而不是弯曲边缘。
第 4 章:策略 #3 – 选择性组装和匹配
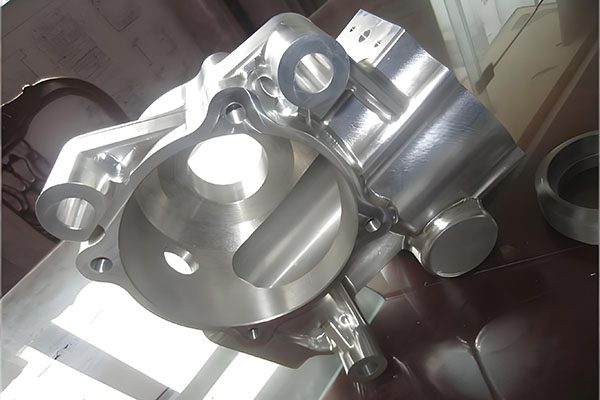
当严格的公差成本太高时,请使用选择性装配。制造公差更宽的零件,然后进行测量和匹配。对于 非标机械组件,这适用于轴孔配合、滑动燕尾榫和匹配的垫片。流程:
- 生产具有宽公差的所有轴和孔(例如,轴 10.0–10.05 mm,孔 10.1–10.2 mm)。
- 测量每个轴和孔。
- 将最大的轴与最大的孔组装在一起,将最小的轴与最小的孔组装在一起。
- 结果:间隙一致,加工公差不严格。
我们在定制变速箱上进行了选择性组装,其中外壳是 3D 打印的(公差 ±0.3 毫米),轴是机加工的(±0.01 毫米)。通过测量每个轴承座孔并选择匹配的轴,我们实现了近乎完美的配合。选择性装配增加了劳动力,但节省了加工成本。
第 5 章:策略#4 – 流程能力匹配
不同的制造工艺具有不同的固有公差。对于 非标机械组件,将公差与过程相匹配:
- 数控加工:±0.01–0.05 毫米 — 最紧。
- 激光切割:±0.1–0.2 毫米 — 适用于金属板材。
- 3D打印(SLS):±0.1–0.2 毫米 — 适用于复杂形状。
- 3D打印(FDM):±0.2–0.5 毫米 — 较松。
- 钣金折弯:每个弯曲 ±0.5 毫米 — 最松。
进行设计,使高精度工艺(例如 CNC-CNC)制造的零件之间实现关键配合。避免激光切割零件和弯曲零件之间出现严重配合,而是分配间隙。如果必须混合工艺,请添加足够的间隙(1-2 毫米)或使用后加工的对齐功能(销钉、凸片)。
第 6 章:策略#5 – 调整设计(垫片、槽、固定螺钉)
有时,最好的公差就是无公差——设计可调整性到装配中。对于 非标机械组件,使用:
- 长孔:允许安装支架进行 ±2 mm 的调整。
- 垫片组:用毛坯加工配合表面,然后添加垫片以达到最终位置。
- 偏心凸轮或紧定螺钉:允许微调位置或预载。
- 螺纹调节器:使用千斤顶螺钉或螺丝扣进行对齐。
可调节的功能增加了装配时间,但消除了多个零件严格公差的需要。对于具有 20 个安装点的定制机器,槽孔可节省 10,000 美元的加工成本。
第 7 章:策略#6 – 公差重新分配(基准偏移)
在叠层中,并非所有尺寸都需要严格的公差。确定“驱动器”尺寸(影响装配配合的尺寸)并仅拧紧这些尺寸。放宽非关键尺寸的公差。示例:总长度要求为 200 毫米的 5 部分组件。关键尺寸是零件长度的总和。您可以为一两个零件分配严格的公差 (±0.05 mm),为其他零件分配宽松的公差 (±0.2 mm),只要最坏情况的总和满足装配要求即可。这称为容差重新分配。对于 非标机械组件,我们经常收紧易于加工的尺寸(例如 CNC 车削直径)并放松难以控制的尺寸(例如 3D 打印特征)。
第 8 章:案例研究 - 通过选择性装配保存的自定义自动化装配
客户有 10 个定制自动化臂。每个臂都有一个机加工铝制外壳(孔径公差 ±0.02 毫米)和一个不锈钢轴(公差 ±0.01 毫米)。该组件需要滑动配合。然而,3D 打印的轴承座(用于对齐轴)的公差为 ±0.3 毫米,导致不对中和卡住。报废风险:50,000 美元。我们的解决方案:
- 测量每个 3D 打印支架的孔位置。
- 为每个安装座加工定制偏心衬套以补偿不对中。
- 采用选择性配合(轴与衬套相匹配)进行组装。
所有 10 个手臂都完美组装。客户支付了 5,000 美元购买衬套,而不是报废 50,000 美元的零件。这就是智能公差分配的力量 非标机械组件.
第 9 章:公差叠加的软件工具
对于复杂的 非标机械组件,手动堆叠变得乏味。我用:
- 包含最坏情况和 RSS 公式的 Excel 电子表格:对于 5-10 维简单有效。
- CE/TOL(西门子):用于 GD&T 叠加分析。
- 积极公差分析师:具有统计模拟的一维和二维叠加。
对于非标准装配体,我通常使用 Excel——它快速且透明。我与客户分享叠加结果,以便他们了解容忍决策。
第 10 章:总结 – 公差分配清单
- 对关键尺寸进行最坏情况叠加。
- 使用 GD&T(位置、真实位置)代替坐标公差。
- 可选择反映装配功能的基准。
- ☐ 使用选择性装配进行轴孔配合。
- 配合公差与加工能力(CNC 紧,3D 打印松)。
- 尽可能设计可调节的特征(槽、垫片、凸轮)。
- 重新分配公差——收紧易于加工的特征,放松其他特征。
- □ 在公差报告中记录叠加情况。
结论:无需过度指定即可拟合
公差分配 非标机械组件 是一种平衡行为:足够紧以适合安装,足够宽松以经济实惠地制造。通过使用最坏情况堆叠、GD&T、选择性组装、工艺匹配和可调节功能,您可以实现可靠的配合,而无需过度指定。我们每天帮助客户应用这些策略。将您的装配图和零件清单发送给我。我将提供免费的公差叠加分析和建议。让我们第一次就完成您复杂的装配。
👇 需要装配公差分配方面的帮助吗?
将您的装配 CAD 和零件公差发送给我。我将免费执行最坏情况叠加分析、识别风险区域并推荐 GD&T 或选择性组装。
📞
打电话给巴里
直接工程线
(我回答耐受性问题)
联系我们
不知道从哪里开始?只需说:“巴里,这是我的装配体 - 你能检查一下公差是否有效吗?”我会帮你算一下数字。
📏 首次拟合 — 智能公差分配 📏
附:当您发送电子邮件时提及“公差指南”,我将向您发送叠加电子表格和 GD&T 参考图表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年解决非标准机械组件的公差问题 - 从定制机械到原型设备。让我帮助您避免装配噩梦。)