嘿,我是曾巴里。我在制造业工作了 12 年 YOVUTEK,我还记得第一次观看放电加工机运转的情景。当我还是一名刚从学校毕业的年轻工程师时,我的老板让我去观看“火花机”。我在那里站了二十分钟,盯着一罐油,里面火花四溅,想知道怎么有人能用受控闪电制造出精密零件。老实说,感觉就像魔法一样。
十二年后,我仍然认为它很神奇——但现在我了解了它背后的物理原理。 放电加工 是制造业中最令人着迷、最精确、但最被低估的技术之一。在本文中,我想告诉您它为何重要、它如何工作以及它可以做什么其他进程无法做到的事情。没有编号列表——只是改变我们制造事物方式的过程的故事。喝杯咖啡,让我们开始吧。
了解放电加工技术中的加工精度
这是关于的事情 放电加工 ——从逻辑上讲,它不应该起作用。您正在使用火花来切割金属。火花是混乱且随机的,这使得你最不可能想到用它们来创建一个适合人类头发的一小部分的零件。然而,在此过程中,工程师们找到了控制这种混乱的方法。这就是我今天要讨论的内容,而不是教科书的定义或步骤列表。相反,我想告诉你一个过程的故事,它让我们像黄油一样加工硬化钢,创造出刀具无法达到的功能,并达到令瑞士制表商嫉妒的公差。
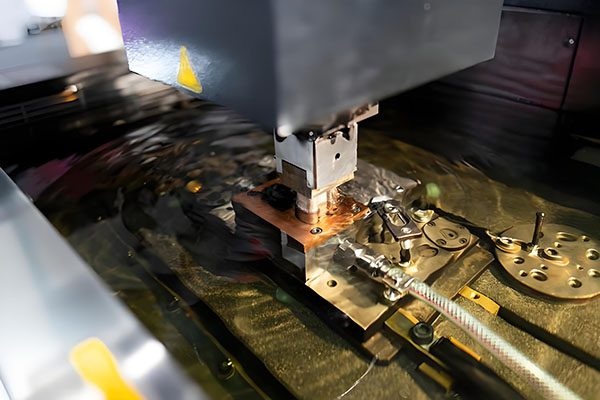
我意识到切削工具有局限性的那一天
在我职业生涯的早期,一位客户需要一个由硬化 H13 钢制成的模具型腔。最初,我们尝试铣削它,但我们像烧糖果一样烧毁了立铣刀。这些工具只能持续五分钟,然后就会变钝,导致表面光洁度很差,而且需要很长时间。我记得站在机器旁边,看着它挣扎,心想一定有更好的方法。
就在那时,我的高级工程师走过来问我是否曾经使用过沉降片放电加工机。当我说不时,他微笑着让我看。他将石墨电极装入机器中,将其放置在钢块上,然后启动。因此,几个小时后,我们得到了一个完美的型腔,没有任何工具磨损、颤振或应力痕迹。
这就是它的美妙之处 放电加工 ——它并不关心你的材料有多硬。只要材料导电,电火花加工就可以对其进行加工。硬化钢、碳化物、钛和铬镍铁合金对于火花来说都是一样的。此外,该工具不会发生机械磨损,因为它从未真正接触工件。电极悬停在表面上方,同时火花进行工作,代表了最佳的非接触式加工。
火花背后的物理学
当您观察 EDM 的运行时,您实际上看到的是一系列快速的微爆炸。电极和工件之间会产生电压,直到介电流体分解,形成等离子体通道。在那一瞬间,火花跃过缝隙,温度达到 8,000 至 12,000°C,比太阳表面还要热。强烈的热量会熔化并蒸发少量的金属,而介电流体每秒将碎片冲走数千次。
最终,控制这些火花使 EDM 具有极高的精度。您可以微调每个火花的能量、持续时间和频率。这意味着您可以在粗加工过程中快速去除材料,或者在精加工过程中精细地去除材料。因此,某些 EDM 应用通常可以实现 ±0.001 毫米(一微米)的公差。
令人惊讶的是 放电加工 非常精确,非常适合微型特征。具体来说,该工艺可以处理小于 0.1 毫米的电极,从而产生肉眼几乎看不见的细节。
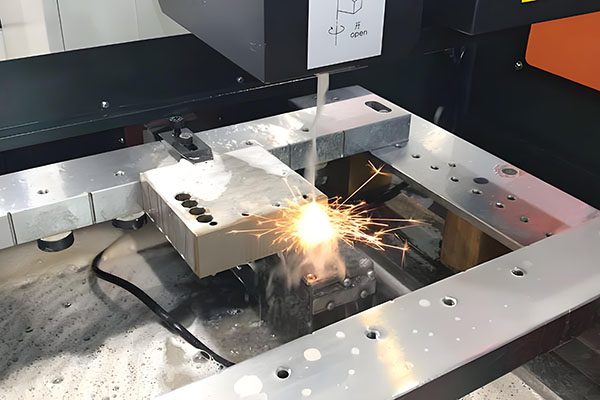
两兄弟,不同的工作:线切割放电加工机与沉降片放电加工机
人们经常问我线切割放电加工机和沉降片放电加工机之间的区别。简而言之,线切割加工就像一台高精度锯。一根细线(通常是黄铜或铜)穿过零件,用电火花进行切割。它非常适合复杂的轮廓、轮廓和通孔。标准线材直径范围为 0.05 毫米至 0.30 毫米,使该工艺能够实现低至 Ra 0.1 µm 的光滑表面光洁度。
相比之下,沉降片电火花加工的功能就像精密冲压机一样。您可以将石墨或铜电极加工成所需的形状,然后将其沉入工件中。虽然它的运行速度比线切割慢,但它可以形成线切割无法处理的盲腔、尖锐的内角和 3D 几何形状。
值得注意的是,两种变化的公差均可达到 ±0.001 毫米。从角度来看,人类头发的厚度约为 70 微米,这意味着线切割可以切割相当于头发宽度 1/70 的特征。这就是我们每天达到的精度标准。
EDM 可以做到其他方法无法做到的事情
在这个行业工作了 12 年之后,我仍然发现了新的应用 放电加工。以下是一些突出的例子:
注塑模具。 电火花加工是在注塑模具中生产复杂型腔(包括尖角、深肋和精细纹理)的主要方法。使用球头立铣刀铣削这些特征可能需要数周时间,而 EDM 只需数小时即可完成。
小孔。 客户曾经需要在不锈钢零件上打 100 个完全直的 0.3 毫米孔。我们利用钻孔电火花加工,完美地完成了这项工作。当客户问他们是否可以在内部完成时,我承认他们可以,尽管这需要他们一个月的时间。
薄壁。 EDM 可以切割薄至 0.05 毫米的墙壁,而不会造成结构变形。如果尝试在传统数控铣床上进行这种操作,零件几乎会立即变成废品。
硬质材料。 当传统切削刀具失效时,电火花加工可以轻松完成任务。硬质合金、淬硬钢、钛和铬镍铁合金都易于加工。因此,我成功地加工了可能会损坏数十台立铣刀的部件。
隐藏的优势:无机械应力
这是一个方面 放电加工 许多工程师忽视了这一点。由于电极从不接触工件,因此切削力为零,刀具压力为零,并且没有机械应力。在加工精密零件时,这个因素至关重要。
例如,一位客户曾经给我们带来了一个薄壁钛部件。以前的铣削尝试会导致材料振动和变形,而磨削则会产生热变形。然而,当我们改用线切割加工时,零件完全笔直,没有变形、残余应力或热损坏。
在航空航天和医疗设备制造中,这种无应力切割至关重要。机械应力可能会导致部件随着时间的推移而变形或在使用过程中出现故障,但 EDM 可以完全消除这些风险。
EDM 可加工的材料
只要材料导电,电火花加工就可以对其进行加工。这些年来,我用过 放电加工 从标准铝到奇异锆的各种材料。以下是我们最常处理的材料:
- 工具钢: H13、D2、S7、P20 — 硬化合金,可快速磨损标准切削刀具。
- 硬质合金: 非常适合冲压模具、切削刀片和极其耐磨的部件。
- 钛: 对于航空航天结构和医疗植入物至关重要。 EDM 加工钛合金时不会产生刀具磨损、应力或零件变形。
- 不锈钢: 304、316、17-4 PH — 广泛用于医疗、食品加工和海洋环境。
- 镍合金: 因科镍合金、哈氏合金 — 用于航空航天涡轮机和发电的高温材料。
- 镍钛合金: 形状记忆镍钛合金常用于先进医疗器械。
如果您的合金导电,我们可以对其进行电火花加工。这是实际的制造保证。
权衡:速度与精度
为了做到完全透明, 放电加工 不是高速材料去除过程。如果您需要对软坯料进行快速粗加工,高速 CNC 铣床的速度要快得多。然而,传统铣削加工淬火钢时效果不佳或失败。因此,真正的问题不是哪个进程更快,而是哪个进程能够真正正确地执行该部分。
对于复杂的模具制造,EDM 仍然是尖锐内角、窄槽和深腔的唯一实用解决方案。
同样,航空航天和医疗制造商也依赖 EDM,因为它可以确保难加工合金的卓越可靠性、严格的公差和高尺寸稳定性。
一个关于本来不可能的部分的故事
几年前,一家医疗器械公司向我们提出了一个具有挑战性的项目。他们需要一个复杂的钛零件,具有尖锐的内角、小孔和镜面光洁度。传统的数控铣削之所以失败,是因为刀具磨损很快,并在材料上留下毛刺或应力裂纹。
我们推荐 放电加工,对外部轮廓采用线切割放电加工,对内部特征采用沉降片放电加工。因此,所生产的部件没有毛刺、无应力,并且一次就满足了严格的表面要求。
当客户说他们应该早几个月选择 EDM 时,我同意了。他们对结果感到非常兴奋,甚至给我买了一顿丰盛的午餐。
让我们谈谈您的项目
如果您的部件对于传统加工来说太硬、太复杂或太脆弱,我很乐意对其进行审查。只需发送您的 CAD 文件或技术草图即可。我将提供一个简单的评估,没有任何销售废话。如果 EDM 是正确的解决方案,我会解释原因;如果替代过程更有意义,我会向您指出那个方向。
此外,如果您的文件具有似乎无法制造的复杂几何形状,我会很乐意接受挑战 - 这些始终是我最喜欢的项目。
👇 有一个零件太难加工吗?我们来谈谈吧。
将您的 CAD 文件或图纸发送给我。我将在 24 小时内审核您的设计,推荐最佳的 EDM 方法,并为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“EDM”,我将向您发送线切割 EDM 与沉降片 EDM 的免费比较。还有我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(12年EDM经验。我加工过不应该加工的东西。我也可以帮助你。)