简介:光滑表面的隐性成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我在工程图纸上看到的最常见错误之一是过度指定表面光洁度。设计师在每个表面(甚至隐藏的表面)上写下“Ra 0.4 µm”,以提高性能 表面处理数控加工 不必要的成本。在本指南中,我将解释表面光洁度规格的含义(Ra、Rz、Rmax)、它们的测量方法,以及最重要的 - 每个级别如何影响价格。您将了解到哪些表面处理很便宜(Ra 1.6–3.2 µm),哪些很昂贵(Ra 0.4–0.8 µm),哪些非常昂贵(Ra < 0.2 µm)。我还将分享一个案例研究,其中客户通过放宽非关键表面光洁度节省了 30%。最后,您将确切地知道如何指定表面光洁度以平衡质量和成本 表面处理数控加工.
第 1 章:什么是表面光洁度?
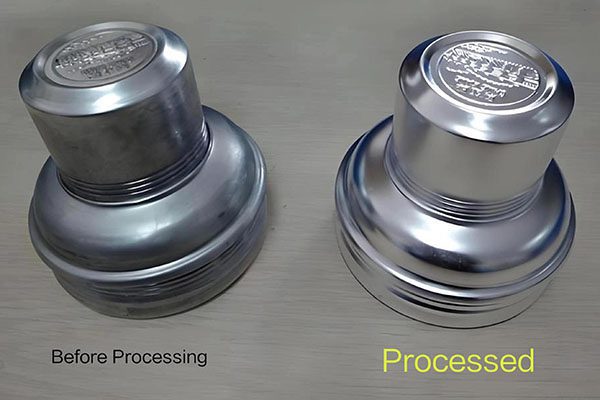
表面光洁度(或表面粗糙度)描述了加工表面的微观纹理。它以微米 (μm) 为单位进行测量。常用参数:
- Ra(平均粗糙度):距平均线的高度偏差的算术平均值。最常见的规格。
- Rz(平均最大高度):五个最高峰和五个最低谷的平均值。
- Rmax(最大粗糙度):单一最高峰谷测量值。
对于大多数应用,Ra 就足够了。 Ra 越低意味着表面越光滑。对于 表面处理数控加工,要获得光滑的表面需要额外的操作:较慢的进给、更精细的工具、抛光或研磨。每一步都会增加时间和成本。
第 2 章:典型的表面光洁度及其实现方法
| Ra(微米) | 描述 | 如何实现 | 相对成本 |
|---|---|---|---|
| 3.2–6.3 | 粗糙、可见的工具痕迹 | 标准铣削/车削,加工状态 | 基线 (1×) |
| 1.6–3.2 | 精细、微弱的工具痕迹 | 精进、锋利刀具、第二遍 | 1.2–1.5× |
| 0.8–1.6 | 光滑,无明显痕迹 | 使用修光刃刀片或轻切削完成精加工 | 1.5–2× |
| 0.4–0.8 | 非常光滑,半抛光 | 研磨或精细抛光 | 3–5× |
| 0.1–0.4 | 镜面处理 | 研磨、超精加工、金刚石抛光 | 5–10× |
对于 表面处理数控加工,从 1.6 µm 跃升至 0.8 µm 通常会使该表面的成本翻倍。跳跃到 0.4 µm 会使成本增加 5 倍。总是问:“这个表面真的需要那么光滑吗?”
第 3 章:何时需要精细的表面光洁度(以及何时不需要)
精细的表面光洁度对于以下方面至关重要:
- 密封面 (垫圈、O 型圈、液压配件)→ Ra ≤ 0.8 µm。
- 轴承轴颈 → Ra 0.2–0.4 µm。
- 光学表面 (透镜、镜子)→ Ra < 0.05 µm(抛光)。
- 模具型腔 (用于塑料注射) → Ra 0.1–0.4 µm(用于透明部件的镜面)。
- 医疗植入物 (铰接表面)→ Ra 0.05–0.2 µm。
对于以下情况,不需要精细的表面处理:
- 隐藏表面(外壳内部、支架背面)。
- 非配合表面。
- 将进行喷漆或粉末涂层的零件(油漆遮盖 Ra 高达 3.2 µm)。
- 强度是唯一关注的结构支架。
- 原型(功能优于化妆品)。
对于 表面处理数控加工,在非关键表面上指定精细表面处理就是浪费金钱。
第 4 章:表面光洁度如何影响周期时间和模具
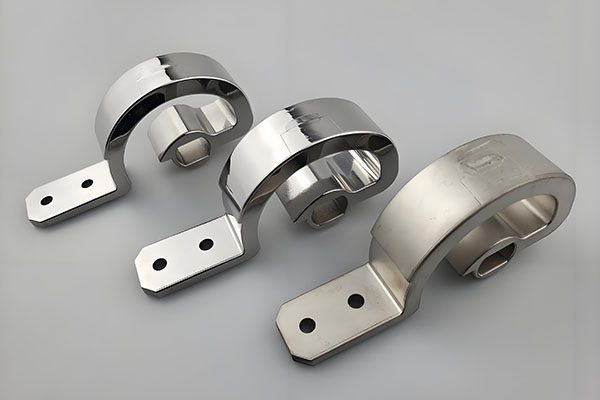
实现良好的表面光洁度需要以下一项或多项,每项都会增加成本:
- 进给速度较慢:将进给量从 0.1 毫米/转减少到 0.02 毫米/转,循环时间增加 5 倍。
- 额外的精加工路径:弹簧孔型(零深度)或修光刃刀片使循环时间增加 10-30%。
- 磨削:单独操作,需要设置和专用机器。
- 抛光:手工劳动(手工打磨、抛光)——最昂贵的方法。
- 专用工装:修光刃刀片、PCD 刀具或金刚石锉刀。
例如,使用标准进给 (Ra 1.6 µm) 车削直径 100 mm 的轴需要 2 分钟。为了达到 Ra 0.4 µm,您可能需要对其进行研磨 — 10 分钟加上设置。该表面的成本从 10 美元跃升至 50 美元。这就是为什么智能规范 表面处理数控加工 对于成本控制至关重要。
第 5 章:测量表面光洁度 – 不要猜测
许多设计师在不知道“Ra 1.6”是什么样子的情况下编写了它。这是一个实用指南:
- Ra 3.2 微米:可见的工具痕迹,用指甲就能感觉到。典型的机械加工表面。
- Ra 1.6 微米: 微弱的工具痕迹,几乎看不见。精铣或车削。
- Ra 0.8 微米:无明显痕迹,触感光滑。
- Ra 0.4 微米:半抛光,反光。
- Ra 0.1 微米:镜面抛光,就像镀铬保险杠一样。
使用表面粗糙度比较器(带有参考饰面的小板)来了解您所指定的内容。对于 表面处理数控加工,在大多数表面上您通常可以接受 Ra 3.2 µm 或 1.6 µm。
第 6 章:表面光洁度和材料相互作用
不同的材料可实现不同的加工表面效果:
- 铝:容易获得 Ra 0.8–1.6 µm。可抛光至 Ra 0.1 µm。
- 黄铜/铜:自然光滑,Ra 0.8 µm 常见。
- 低碳钢:加工后 Ra 1.6–3.2 µm。更精细的表面处理需要打磨。
- 不锈钢(304/316):加工硬化;精细的饰面更贵。
- 钛:不研磨很难获得 Ra < 0.8 µm。
- 塑料(ABS、POM):使用锋利的工具可以达到 Ra 0.4 µm。
对于 表面处理数控加工,指定所选材料可实现的表面处理。除非您愿意支付研磨费用,否则不要要求不锈钢达到 Ra 0.4 µm。
第 7 章:案例研究 – 轻松完成可节省 30%
客户需要 200 个铝制外壳。该图纸指定所有外表面的 Ra 为 0.8 µm,包括背面(将靠墙安装)。我们问:“背面需要光滑吗?”他们说不。我们将背面抛光更改为 Ra 3.2 µm(加工后)。结果:减少 30% 表面处理数控加工 成本 — 每个零件从 80 美元到 56 美元不等。总共节省:4,800 美元。客户学会了仅在重要的地方指定精细饰面。
第 8 章:如何在图纸上指定表面光洁度
为避免歧义,请使用标准表面光洁度符号(带有水平线的复选标记)。在符号上方添加 Ra 值。例如:“Ra 1.6”或“Ra 0.8”。您还可以在标题栏中使用“一般表面光洁度”注释。例如:“除非另有说明,表面光洁度 Ra 3.2”。然后仅在关键表面上要求更紧密的表面处理。这节省了 表面处理数控加工 成本,因为大多数表面默认为松散光洁度。
第 9 章:精加工的后处理替代方案
有时您需要光滑的表面,但将其加工到 Ra 0.4 µm 的成本很高。考虑替代方案:
- 振动整理(滚筒):对于小型零件,滚磨可以以低成本实现 Ra 0.4–0.8 µm(每个零件 1–5 美元)。
- 媒体爆破:形成均匀的哑光表面(Ra 1.6–3.2 µm),隐藏工具痕迹。
- 电解抛光:对于不锈钢,电解抛光可达到 Ra 0.2–0.4 µm 并去除毛刺。
- 粉末涂料:隐藏 Ra 3.2 µm 以下的表面缺陷。
对于 表面处理数控加工,这些后处理方法可能比研磨或抛光更便宜。
第 10 章:总结 - 表面光洁度成本清单
- 对于大多数表面,默认为 Ra 3.2 µm(加工后)。
- 仅对于需要良好光洁度的表面指定 Ra 1.6 µm。
- 仅针对密封、轴承或光学表面指定 Ra 0.8 µm 或更细。
- 避免在隐藏或涂漆的表面上指定精细饰面。
- 考虑对外观进行后处理(翻滚、喷砂)。
- 使用表面粗糙度比较器来了解您所指定的内容。
结论:指定明智,省钱
表面光洁度是主要的成本驱动因素 表面处理数控加工。通过了解每个 Ra 值的含义并仅在绝对必要时指定精细表面处理,您可以将加工成本降低 20-40%。我们帮助客户优化他们的表面光洁度规格。把你的图发给我。我将审核您的表面光洁度标注并建议节省成本的调整 — 在 24 小时内提供免费的 DFM 报告和报价。让我们以您能承受的价格获得您需要的饰面。
👇 需要帮助指定表面光洁度以降低成本?
把你的图发给我。我将在 24 小时内审核您的表面光洁度标注,识别过度指定的表面,并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答表面光洁度问题)
联系我们
不确定要指定什么表面光洁度?只需说:“巴里,这是我的部分——我需要怎样的结局?”我会给你一个诚实的推荐。
✨ 表面处理 CNC 加工 — 足够光滑,不过分 ✨
附:当您发送电子邮件时提及“完成指南”,我将向您发送表面粗糙度比较器图像和成本乘数表。
曾巴里
YOVUTEK 高级制造工程师
(10多年来优化表面光洁度规格以平衡质量和成本。让我帮助您避免为光滑度付出过多的代价。)