简介:从那一天我知道 CNC 不会原谅
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我已经制造注塑模具 12 年了——时间长到我知道数控机床没有幽默感。如果你对它进行了错误的编程,它就会很高兴地将一块价值 5,000 美元的 H13 变成一个非常昂贵的镇纸。 注塑模具数控加工 创作一半是科学,一半是艺术,还有很多“不要做我第一年所做的事情”。在本指南中,我将分享我通过艰难的方式学到的有关使用 CNC 制造注塑模具的知识。我将介绍钢材的选择、粗加工、精加工、冷却通道,以及那些让我想把咖啡杯扔到墙上的错误。拿起一个杯子,让我们开始吧。
第 1 章:为什么选择 CNC?因为手锉是木工用的
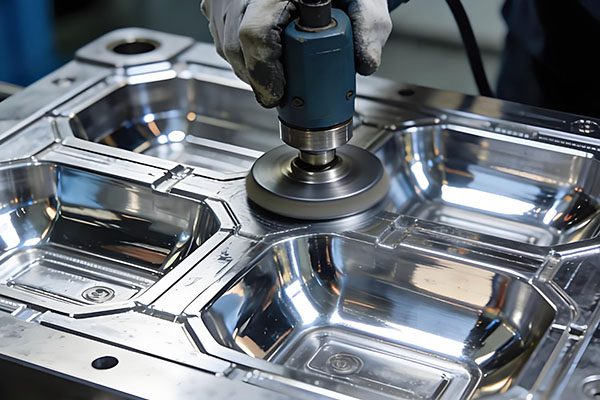
瞧,你 可以 手工制作注塑模具。 50年前人们就这么做了。他们还使用计算尺,并认为“居家度假”很有趣。我会坚持使用 CNC,非常感谢。 注塑模具数控加工 创造为您提供 ±0.005 毫米以内的精度、让您的质量控制人员欣喜若狂的重复性,以及加工复杂 3D 形状的能力,这需要手动机械师三辈子的时间。
如果没有 CNC,您还必须向老板解释为什么模具需要六个月而不是三周。有了 CNC,您就像英雄一样。明智地选择。
第 2 章:选择你的钢材——这不是一个约会应用程序
选择模具钢就像选择室友。选错了,你会后悔很久。对于 注塑模具数控加工 创作,阵容如下:
- P20: 可靠的朋友。预硬化,易于加工,不会抱怨。适合 100k-300k 拍摄。非常适合“我们只需要几千个零件,没什么疯狂的”。
- H13: 成绩优异者。需要热处理。坚如钉子。可持续拍摄 50 万次以上。此外,如果热处理后加工错误,您将像爆米花一样通过立铣刀。
- S136(不锈钢): 很别致的一款。价格昂贵,耐腐蚀,喜欢镜面抛光。对于医疗零件或当客户说“我希望它看起来像珠宝”时。
- NAK80: 炫耀。预硬化,抛光精美,比您的第一辆车成本更高。用于需要给人留下深刻印象的装饰部件。
我在毁掉三个立铣刀后学到的专业提示:对于 H13,始终先进行粗加工(留下 0.3–0.5 毫米的余量), 然后 送去热处理, 然后 完成机。如果在热处理之前完成,零件会像暴露在阳光下的薯片一样变形。问我怎么知道的。 (其实别问。这很尴尬。)
第 3 章:粗加工——要么做大,要么回家
粗加工是指去除 90% 的材料。它很吵闹,很混乱,但令人满意。对于 注塑模具数控加工 创建时,我们使用:
- 高进给铣床:这些工具可进行浅切削 (0.5–1 毫米),但移动速度快 (1,500–2,500 毫米/分钟)。它们听起来就像牙医打了类固醇的钻头,但它们确实有效。
- 摆线铣削:“绕圈子”的花哨词。保持工具啮合恒定,减少热量,并让您在不损坏工具的情况下进行更深的切割。这就像魔术一样,但却是真实的。
留下 0.3–0.5 毫米的原料。如果您尝试直接从粗糙的表面完成比赛,您的终点通道听起来就像一只垂死的浣熊,并且表面看起来像一条砾石路。
第 4 章:终结——奇迹发生的地方
精加工是将“是的,这是一个模具”与“哇,那太漂亮了”区分开来的。对于 注塑模具数控加工 创作、完成需要耐心、锋利的工具和一点点强迫症。
我们使用的工具:
- 球头立铣刀:适用于曲面。使用 2 刃或 3 刃,步距 0.05–0.2 mm。更小的步距 = 更平滑的表面 = 更长的循环时间。权衡,我的朋友。
- 圆角立铣刀:适用于带圆角的平坦表面。比球头铣刀更坚固,并能留下更好的光洁度。
- 微型立铣刀 (0.3–2 mm):用于微小细节和肋骨。这些工具非常小,如果您在机器附近打喷嚏,它们就会破裂。小心处理。
淬火钢 (48–52 HRC) 的参数:
- 主轴转速:8,000–15,000 RPM
- 进给:0.02–0.08 毫米/齿(慢=平滑)
- 切削深度:0.05–0.2 毫米
这是我从一位白发苍苍的模具制造商那里学到的一个技巧:完成后,运行一次“弹簧走刀”——第二次切削深度为零的走刀。它可以消除刀具偏转痕迹,并将表面光洁度提高约 20%。这需要额外的时间,但你的零件会看起来像一面镜子。顾客喜欢镜子。
第 5 章:冷却通道 - 因为塑料会变热
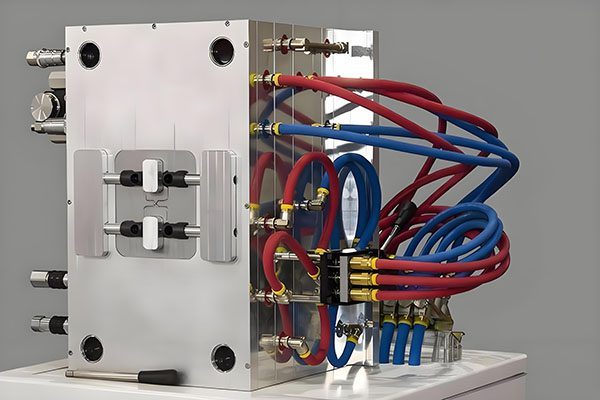
塑料不会自行冷却。这就是我们钻冷却通道的原因。对于标准模具,我们使用枪钻(长而细的钻头,深度可达 20 倍直径)。典型直径:8–12 毫米。距空腔的距离:1.5–2×直径。
对于精美的模具,我们使用随形冷却——沿着零件轮廓的通道。这些零件采用 5 轴 CNC 或 3D 打印刀片加工而成。随形冷却可以将周期时间缩短 20-40%。它的成本也更高,因为 5 轴时间并不便宜。但如果您运行数百万个零件,那么它就会收回成本。
常见的冷却错误(我都犯过):
- 钻孔距离型腔太近(您会看到零件表面有一个凸起。不好。)
- 通道长度不均匀(短通道获得所有流量,长通道什么也得不到。结果:冷却不均匀,零件变形。)
- 忘记去除通道末端的毛刺(锋利的边缘会切开 O 形圈。然后冷却液泄漏。然后就会一团糟。)
第 6 章:CNC 与 EDM — 永恒的争论
有些特征无法铣削。尖锐的内角(小于刀具半径)和又深又细的槽需要 EDM(放电加工)。但对于大部分空腔来说, 注塑模具数控加工 创建更快、更准确。
我的经验法则:
- 数控系统:大表面、3D 轮廓、孔和半径 ≥ 0.5 mm。
- 电火花加工用于: 尖锐的内角(半径 0.1–0.3 毫米)、深肋以及热处理后硬化钢的特征。
常见的混合策略:对型腔进行 CNC 粗加工,然后对尖角进行 EDM。这就像用大锤处理大事,用手术刀处理细节。做工精美。
第 7 章:工具架——无名英雄
刀具跳动是精度的敌人。刀尖处 0.01 毫米的跳动会在型腔中产生 0.01 毫米的误差。对于 注塑模具数控加工 创建时,我们使用:
- 热压配合刀柄:昂贵,但跳动 < 0.003 毫米。值得每一分钱的完成。
- 液压卡盘: 几乎一样好,稍微便宜一点。
- 筒夹夹头:适合粗加工,但跳动 0.01–0.02 mm。除非你讨厌你的部分,否则不要用它们来完成。
在每次关键的精加工操作之前,我都会用千分表测量刀具跳动量。如果超过 0.005 毫米,我会重新安装工具或开关支架。需要两分钟。它节省了返工时间。做吧。
第 8 章:滑块和升降器 — 移动部件
带有底切的零件需要滑块或挺杆。加工这些就像对移动目标进行手术一样。来自战壕的提示:
- 加工 H13 或 P20 的滑块体。在磨损表面留下 0.2 毫米的余料,然后磨削或精铣至最终尺寸。
- 添加耐磨板(铜合金或硬化钢)以防止磨损。没有它们,您的滑块就会像没有油的发动机一样失灵。
- 角销孔需要 0.05–0.1 毫米的间隙。太紧=束缚。太松=动作马虎。金发姑娘规则适用。
在组装模具之前,用手测试滑块的移动情况。它应该平滑滑动,没有任何“沉闷”或犹豫。如果没有,请立即修复。相信我,你不会想在第一次试射时就发现答案,因为熔化的塑料到处乱飞。
第 9 章:抛光——好模具变得伟大的地方
CNC加工后,腔体需要抛光。所需的表面处理取决于您所成型的内容:
- SPI A1(镜面,Ra 0.025 µm):适用于镜片等透明部件。这需要数小时的钻石抛光。您的模具制造商可能会抱怨,但结果却令人惊叹。
- SPI A2(精细抛光,Ra 0.05 µm):适用于需要美观但不完美的装饰部件。
- SPI B2(600 号砂石,Ra 0.2 µm):适用于大多数工业零件。正如他们所说,对于政府工作来说足够好了。
- SPI C3(磨石表面处理,Ra 0.8 µm):对于没有人会看到的功能部件。你的钱包会感谢你的。
抛光是体力劳动。它缓慢、乏味且昂贵。仅在零件实际需要的地方指定精细表面处理。不要成为将 SPI A1 安装在隐藏在发动机舱内的支架上的工程师。这太卑鄙了。
第 10 章:案例研究——不退出的连接器
客户需要 PA66 + 30% 玻璃填充尼龙(汽车连接器)的 4 腔模具。公差:±0.02 毫米。我们使用 H13 钢,热处理至 50 HRC。使用 12 毫米高进给铣刀(1 毫米 DOC,1,500 毫米/分钟)进行粗加工。使用 6 mm 球头立铣刀进行半精加工。使用 2 mm 球头立铣刀以 15,000 RPM、0.05 mm 步距进行精加工。总加工时间:28 小时——大约是一场非常糟糕的 Netflix 狂欢的长度。
模具通过 CMM 检验,Cpk 1.45。客户已运行 800,000 个零件,没有出现任何问题。这就是正确的力量 注塑模具数控加工 创造。此外,从那以后,客户每年都会给我们寄一张节日贺卡。这不是典型的,但感觉很好。
摘要——我希望有人在 12 年前告诉我的话
- 选定合适的钢材(P20 适合低产量,H13 适合高产量,S136 适合高档材料)。
- ☐ 使用高进给铣刀进行粗加工。它们声音很大,但很有效。
- 热处理前留下 0.3–0.5 毫米的余料。相信我。
- ☐ 使用热压配合或液压夹具进行精加工。夹头用于粗加工。
- 钻出距离型腔 1.5–2 倍直径的冷却通道。不要猜测——测量。
- ☐ 使用 EDM 加工尖角。 CNC 无法完成所有工作。
- ☐ 仅抛光至所需的 SPI 级别。您的预算将会感谢您。
- 组装前测试滑块和升降器。未来的你一定会心存感激。
结论:CNC 不会宽恕,但会奖励
注塑模具数控加工 创作要求很高。它需要正确的工具、正确的参数,以及对按下“循环开始”时发生的情况的充分尊重。但如果你做对了,你就会得到一个可以运行数百万次的模具,生产出完美的零件,让你看起来像个天才。我们已经这样做了 12 年。将您的零件图和年产量发送给我。我将在 24 小时内为您提供免费的 DFM 审查、模具设计方案和报价。我保证少用感叹号。
👇 需要注塑模具吗?让我们谈谈(我接电话)
将您的 CAD 文件和年产量发送给我。我将在 24 小时内审核您的设计,推荐钢材和加工策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱迷宫,只有我。
📞
打电话给巴里
我实际上接电话
(没有菜单,没有“按 1 进行销售”)
联系我们
不确定如何设计成型零件?只要说:“巴里,这是我的部分——我做错了什么?”我会给你一个诚实的答案。大概是带着玩笑吧。
🔧 注塑模具 CNC 加工 — 我们做对了(而且我们做起来很有趣)🔧
附:当您发送电子邮件时提及“模具指南”,我将向您发送模具钢比较表和冷却通道设计清单。还有我家猫的照片。因为为什么不呢?
曾巴里
YOVUTEK 高级制造工程师
(12年的数控加工注塑模具经验。我曾损坏过工具,报废过零件,并吸取了教训。现在我来这里是为了帮助您避免我的错误。)