简介:当标准树脂在高温下失效时
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。这些年,我见过很多 SLA 树脂 3D 打印 项目失败是因为零件无法承受热量。在室温下看起来完美的原型在 60°C 时可能会软化、变形或降解,从而使其无法用于功能测试。这就是耐热 SLA 树脂的用武之地。这些特种材料可以承受 150–300°C 的温度,使其成为工业测试应用的理想选择,例如热熔夹具、焊接夹具、引擎盖下的汽车零部件和模具嵌件。在本指南中,我将解释耐热背后的科学原理 SLA 树脂 3D 打印,比较市场上的顶级树脂,并分享真实案例研究。无论您是在热负载下测试电子产品还是验证高温环境下的零件,本指南都将帮助您选择正确的树脂和打印策略。
第 1 章:是什么让树脂“耐热”?
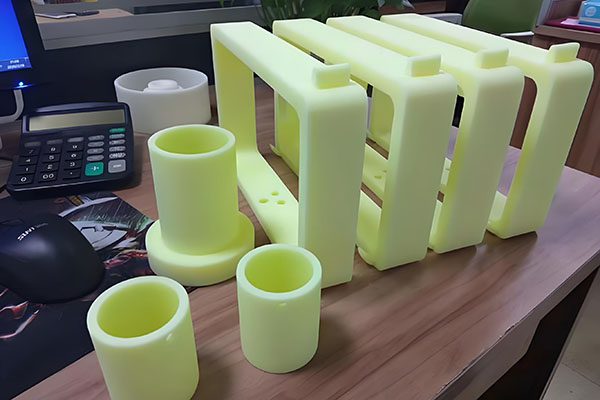
耐热的关键特性 SLA 树脂 3D 打印 是热变形温度(HDT)。 HDT 是材料在指定载荷(通常为 0.45 MPa 或 1.82 MPa)下变形时的温度。标准 SLA 树脂的 HDT 为 45–55°C。耐热树脂通过以下方式实现 HDT 150–300°C:
- 更高的交联密度:聚合物链之间更多的化学键形成更紧密的网络,可抵抗高温下的分子运动。
- 芳香族单体:树脂化学中的刚性环结构可提高热稳定性。
- 后固化优化:适当的紫外线和热后固化可释放全部耐热潜力。
重要提示:HDT 是在负载下测量的。卸载的零件可以承受稍高的温度,但对于工业测试,请始终根据 HDT 值进行设计。
第 2 章:顶级耐热 SLA 树脂 – 比较
根据我们的测试,以下是最好的耐热性 SLA 树脂 3D 打印 选项:
| 树脂名称 | 热变形温度(0.45兆帕) | 拉伸强度 | 伸长率 | 最佳使用 |
|---|---|---|---|---|
| Formlabs 高温树脂 | 238°C | 45兆帕 | 2.5% | 热熔、焊接夹具、模具嵌件 |
| Liqcreate 耐热 X | 270°C | 55兆帕 | 2% | 汽车引擎盖下的高温测试 |
| 3D Systems 高温 250 | 250°C | 50兆帕 | 2% | 注塑嵌件、热气测试 |
| 光心高温 | 200°C | 40兆帕 | 3% | 通用高温原型 |
| Anycubic 高温 | 150°C | 35兆帕 | 4% | 中等热量的预算选择 |
所有这些 SLA 树脂 3D 打印 材料较脆(伸长率<5%)。它们不适用于卡扣或耐冲击零件,而是用于耐热。对于大多数工业测试应用,Formlabs High Temp 是我们的首选推荐。
第 3 章:耐热树脂的打印参数
耐热 SLA 树脂 3D 打印 需要与标准树脂不同的设置:
- 层高:50–100 微米。较薄的层可提高精度,但会增加打印时间。
- 曝光时间:高于标准树脂(通常为 2–3 倍)。耐热树脂吸收紫外线的效率较低。
- 提升速度:较慢(30–50 毫米/分钟)以减少剥离力 — 这些树脂在绿色状态下更脆。
- 支持:推荐重型支撑。薄支撑在打印过程中可能会破裂。
我们对每种树脂使用经过验证的打印配置文件。尝试使用标准树脂设置将导致打印失败或部件固化不足,无法达到额定 HDT。
第 4 章:后固化 – 解锁耐热性
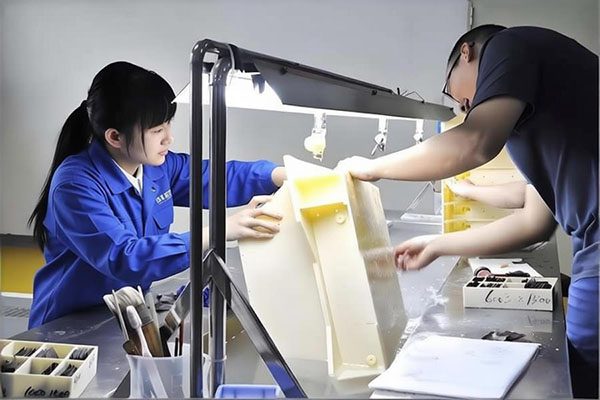
适当的后固化对于耐热性至关重要 SLA 树脂 3D 打印。标准 UV 后固化是不够的 - 您需要热后固化(烘烤)。我们的协议:
- 洗:两阶段 IPA 清洗,与标准树脂相同。
- UV后固化:60°C 下 20–30 分钟部分固化。
- 热后固化(烘烤):将部件放入可编程烤箱中。缓慢升温(1–2°C/分钟)至 120–160°C(取决于树脂)。保持 2-6 小时。缓慢(1°C/分钟)冷却至室温。
如果不进行热后固化,“高温”树脂可能只能达到 80–100°C HDT。通过适当的烘烤,温度可达到 200–270°C。我们对所有工业测试零件都使用此流程。
第 5 章:工业测试应用
耐热 SLA 树脂 3D 打印 实现多项关键的工业测试:
- 热熔夹具:熔化塑料凸台以组装部件的固定装置。这些夹具接触 150–200°C 的加热元件。高温树脂部件可以承受数百次循环。
- 焊锡夹具:焊接期间固定 PCB 的夹具。标准树脂在烙铁下软化;高温树脂可承受直接接触(短时间 260°C)。
- 汽车引擎盖下测试:在发动机舱 (80–120°C) 中测试的原型支架、传感器外壳和空气管道。高温树脂可实现真实世界的热验证。
- 注塑模具镶件:使用高温树脂嵌件进行小批量注塑(50-500 次注射)。短期运行时,嵌件可承受 200–250°C 的熔化温度。
- 热气/气流测试:用热空气 (150°C) 测试管道和歧管。标准树脂会塌陷;高温树脂保持形状。
第 6 章:案例研究 – PCB 组装焊接夹具
一家电子产品制造商需要一个定制焊接夹具来在波峰焊接过程中固定 PCB。夹具接触 120°C 的预热器并短暂接触 260°C 的熔融焊料。标准 SLA 树脂 (HDT 50°C) 在一次使用后失效 - 夹具变形且销钉未对准。我们改用 Formlabs 高温树脂。以 50 µm 打印,在 160°C 下热后固化 4 小时。该夹具经受了 500 多次循环,没有变形。客户端现在使用 SLA 树脂 3D 打印 与机加工铝制工具相比,可节省 10,000 美元。
第 7 章:局限性 – 耐热树脂不能做什么
耐热 SLA 树脂 3D 打印 很强大,但不是通用的解决方案:
- 脆性:伸长率<5%。这些零件在冲击或弯曲下会破裂。不适合卡扣配合或动态负载。
- 层间附着力差:耐热树脂的层间粘合力比标准树脂弱。调整零件方向,使主要载荷平行于各层,而不是垂直。
- 成本高:比标准树脂贵 2–4 倍。
- 后处理困难:由于脆性,打磨和抛光更加困难。
对于同时需要耐热性和韧性的应用,请考虑使用 SLS 尼龙 (PA12) 或 PEEK 长丝打印。
第 8 章:耐热 SLA 零件的设计指南
耐热性取得成功 SLA 树脂 3D 打印,遵循以下设计规则:
- 避免尖角:最小半径 1–2 mm,以减少应力集中。
- 在所有内角添加圆角:防止热循环过程中开裂。
- 使用较大的拔模角度 (2–3°):使零件拆卸更容易 - 这些树脂很脆,如果撬开可能会破裂。
- 定向设计:将关键特征放置在水平表面上(比垂直墙壁更好的层间粘附力)。
- 避免薄壁 (< 1 mm): 太脆弱了。建议最小 1.5 毫米。
第 9 章:测试和验证
在投入生产之前,我们会验证每一种耐热材料 SLA 树脂 3D 打印 部分:
- HDT验证:在 HDT 机器 (ASTM D648) 中测试样品零件,以确认树脂符合规格。
- 热循环:将零件暴露在室温至目标温度的 5-10 个循环中,每个循环保持 1 小时,然后检查是否有裂纹或翘曲。
- 温度下的负载测试:如果零件在高温下承受重量,我们会在烤箱中以 110% 的预期负载进行测试。
我们为每个工业测试部件提供测试报告。
第 10 章:总结 - 耐热树脂选择清单
- 确定所需的 HDT(50°C?150°C?250°C?)。
- 可选择 HDT 至少比最高温度高 20°C 的树脂。
- 使用经过验证的打印设置(较高的曝光度、较慢的提升速度)。
- ☐ 在 120–160°C 下进行热后固化(烘烤)2–6 小时。
- 具有大半径和拔模角的设计。
- 全面生产前测试样品。
结论:通过耐热 SLA 解锁工业测试
耐热 SLA 树脂 3D 打印 打开了工业测试应用的大门,这在以前 3D 打印零件是不可能实现的。从焊接夹具到引擎盖下的汽车部件,这些材料可承受极端温度,同时提供 SLA 的精细细节。我们专注于热后固化高温 SLA 打印。将您的 CAD 文件和温度要求发送给我。我会推荐最好的耐热树脂,提供免费的 DFM 报告,并为您的项目提供报价。让我们在真实条件下进行测试。
👇 需要耐热 SLA 零件进行工业测试?
将您的 CAD 文件和温度要求发送给我。我将推荐最佳的耐热树脂,提供免费的 DFM 报告,并为您的项目提供报价——所有这些都在 24 小时内完成。
📞
打电话给巴里
直接工程线
(我回答高温树脂问题)
联系我们
不确定您的应用是否需要耐热树脂?只需说:“巴里,这是我的零件和测试温度 - 标准树脂可以吗?”我会给你一个诚实的答案。
🔥 高温 SLA — 在真实条件下测试 🔥
附:当您发送电子邮件时提及“高温指南”,我将向您发送热后固化曲线和 HDT 测试报告样本。
曾巴里
YOVUTEK 高级制造工程师
(10 多年打印用于工业测试的耐热 SLA 零件 - 从焊接夹具到引擎盖下原型。让我帮助您选择合适的树脂。)