嘿,我是曾巴里。我在制造业工作了 12 年 YOVUTEK,如果说我对微小塑料部件了解了一件事的话,那就是:FDM 3D 打印在制造它们方面很糟糕。挤出宽度太大。喷嘴尺寸小至 0.2 毫米,但这仍然是厚厚的塑料珠,无法捕捉微型零件的精细细节 [引用:5]。专业制造商使用注塑成型来制造小型、精细的零件,但钢模具的成本高达数万美元,并且需要数周时间才能制造[引用:11]。那么,当您的原型需要 50 个微小零件且预算为 500 美元时,您会怎么做?您可以 3D 打印模具 [引用:2]。这就是我今天要讲的。不是理论。不是教科书。使用 3D 打印机对微小物体进行注塑成型的真实、实用的方法。喝杯咖啡,让我们开始吧。
使用 3D 打印机注射成型微小物体
这是关于注塑微小零件的问题——模具始终是瓶颈。传统钢模具制造微型零件需要长达 20 周的时间,而且客户通常必须接受 ±30 µm 的公差,因为精密模具非常昂贵 [引用:3][引用:9]。但当你 3D 打印 注塑模具,您可以在几天内从 CAD 文件转换为零件。以及精度? 2PP(双光子聚合)3D 打印可以创建特征小至 200 nm 且公差低于 1 µm 的模具 [引用:3][引用:9]。使用桌面 FDM 打印机无法实现这一点,但如果您知道自己在做什么,则可以使用 SLA、DLP 甚至 FDM 获得令人惊讶的良好结果。
我意识到微小零件需要不同方法的那一天
我记得第一次有人要求我制作一个微小的塑料零件。它是一款用于声学应用的微型扩散器 — 70 µm 特征、复杂的内部几何形状 [引用:3]。我尝试过 FDM。喷嘴比特征更大。我尝试过 SLA。印刷很漂亮,但零件很脆弱,层间附着力也很弱。客户看着我说:“巴里,他们是如何生产这些东西的?”
从那时起我开始研究微注射成型。像威猛巴顿菲尔 MicroPower 15 这样的专业微型成型机已经存在了大约二十年[引用:9]。它们非常精确,但模腔是瓶颈。传统的微模具制造需要长达 20 周的时间 [引用:3]。但是,当您将微注塑成型与 3D 打印模具相结合时,您可以将时间缩短至两周 [引用:9]。
这就是突破。这改变了我对微小零件的看法。
3D 打印微小物体注塑模具的三种方法
多年来,我一直使用 3D 打印来制作微型产品 注塑模具 以三种不同的方式进行项目。每个人都有自己的优势。
1.直接3D打印模具(SLA/DLP)
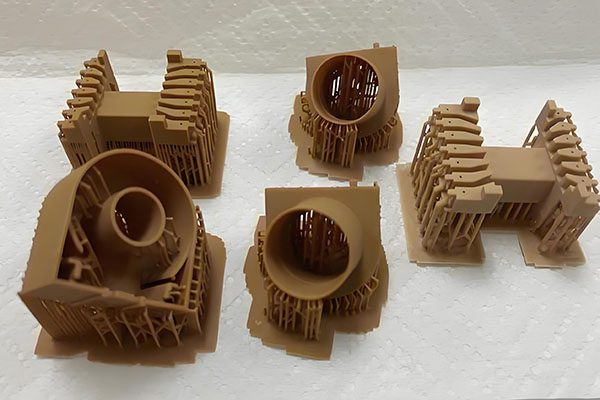
对于大多数人来说,这是最实用的方法。您可以使用高温树脂打印模具型腔,例如 Formlabs 的 Rigid 10K Resin(热变形温度为 218°C)[引用:7]。然后将模具安装在铝框架中作为支撑[引用:2]。通过适当的设计,单个 3D 打印 注塑模具 可以交付 30 到 100 多个循环的高质量零件 [引用:2]。
我自己测试过这个。关键是在减压下注射并在循环之间留出足够的冷却时间 [引用:2]。 SLA 和 DLP 模具具有出色的表面光洁度(比 FDM 好得多),因此零件成型后非常光滑。缺点是什么?聚合物嵌件无法承受与钢相同的温度。但对于微小零件,这通常不是问题,因为注射量很小。
2. 2PP µ-3D 打印(用于微型零件)
如果您需要 100 µm 以下的功能 — 想想具有 5 µm 尖端的微针、20 µm 以下的微喷嘴或具有 70 µm 细节的微扩散器 — 2PP(双光子聚合)是最佳选择 [引用:3][引用:9]。这不是桌面技术。这是一种工业流程,使用飞秒激光在焦点处固化树脂,实现低于 1 µm 的公差和优于 10 nm 的表面光洁度 [引用:9]。
奥地利初创公司 NanoVoxel 将 2PP µ-3D 打印与 Wittmann Battenfeld MicroPower 15 微型注塑机相结合,可在两周内生产出高精度微型零件 [引用:9]。这只是传统微型模具 20 周交货时间的一小部分 [引用:3]。这是尖端的东西,它已经被用于生物医学和消费电子应用[引用:9]。
3. FDM 印刷模具(适合预算有限的人)
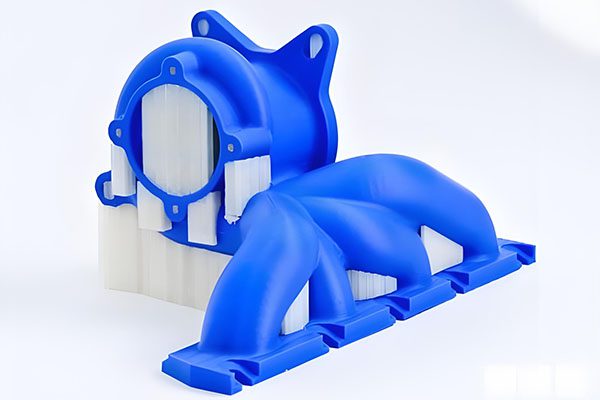
这是我见过的爱好者和初创公司使用的方法。您可以在 FDM 打印机上用 PETG-CF 或类似材料打印模具,在其上涂上脱模喷雾,然后注入塑料 [引用:11]。 Manuel Maeder 通过他的 TARS(微型自动回收系统)桌面注塑机演示了这一点 [引用:11]。
局限性很大。 FDM 模具的层线会转移到零件上,它们变形很快,而且不太可能经受十几个周期的考验 [引用:11]。但对于小批量(10 到 50 个零件)来说,它可以发挥作用并为您节省一笔小钱 [引用:11]。正如一位评论员指出的那样,在该应用中,树脂 3D 打印将比 FDM 得到显着改进 [引用:11]。
失核技术——一颗隐藏的宝石
这是一项没有引起足够重视的技术。而不是 3D 打印整个 注塑模具,您只打印内部核心——创建空心内部特征的部分[引用:6]。您将聚合物包覆成型在 3D 打印的核心周围,脱模后,将核心溶解在溶剂中 [引用:6]。
这就是失核技术。它已在宏观铸造中使用多年,但研究人员现在将其应用于内部空心特征的微注塑成型 [引用:6]。在此应用中,DLP 打印比 FDM 具有明显的优势,因为它具有更高的分辨率和更好的表面质量 [引用:6]。
优势?您可以创建任何其他技术都无法实现的内部空心结构。对于小批量生产,仅打印核心比打印整个模具更快[引用:6]。
实际挑战——我学到了什么
我已经这样做了足够长的时间,知道理论和实践是两件不同的事情。以下是我学到的有关 3D 打印的知识 注塑模具 项目实际工作:
表面光洁度就是一切
模具的表面光洁度直接转移到零件上。通过 FDM,您可以获得层线。通过 SLA/DLP,您可以获得更光滑的表面。打磨和抛光模具型腔会有所帮助,但无法完全消除层线 [引用:2]。对于微小零件,0.1 毫米厚的层线就很重要。
闸门设计至关重要
这是我从 CNC Kitchen 的 Stefan 那里学到的。他尝试使用 FDM 挤出机将 PLA 注入 3D 打印模具,塑料在凝固之前几乎没有进入模具 [引用:7]。解决方案是什么?打开注射浇口以降低压力,添加排气口以改善流动,并预热模具 [引用:7]。专业评论家指出,浇口的位置也很重要——浇口应该穿过模具的一侧,而不是在两半之间[引用:7]。
热管理是一个挑战
聚合物嵌件无法承受与钢相同的温度。如果在标准注塑温度下运行它们,它们会很快降解。您需要降低注射压力、模具温度和注射温度 [引用:2]。一项关于聚合物快速模具镶件的研究强调了使用热变形温度 (HDT) 足够高的材料的重要性 — 低于 95°C,镶件在注射过程中往往会失效 [引用:6]。刚性 10K 树脂的 HDT 为 218°C,这就是它起作用的原因 [引用:7]。
您可以期待多少次拍摄?
这是一个价值百万美元的问题。根据我的经验和我所看到的研究:
- SLA/DLP 模具(刚性 10K 树脂): 30 至 100 多个周期 [引用:2]
- SLA 模具(高温树脂): 100+ 循环 [引用:10]
- FDM 模具 (PETG-CF): 可能不到十几个周期[引用:11]
- 2PP微型模具: 取决于材料,但设计用于工业用途 [引用:9]
相比之下,标准钢注塑模具可以持续数百万次循环。但对于原型和小批量生产,您不需要数百万美元。您需要 50 到 500 个零件。 3D 打印模具可以实现这一点。
一个关于改变一切的小部件的故事
几年前,一家医疗设备初创公司向我们提出了一个问题。他们需要微针——具有 5 µm 尖端的微小空心结构 [引用:3][引用:9]。传统的制造方法无法做到这一点。 CNC无法达到这些特征。电火花加工无法加工空心结构。 SLA 没有解决方案。
我们使用 2PP µ-3D 打印来创建注塑模具嵌件。该模具安装在微型注塑机中,我们在两周内生产了零件[引用:9]。客户一直持怀疑态度,直到他们把零件拿到手上。他们说:“我认为这是不可能的。”我说:“现在你知道了。”
这就是将 3D 打印与微小零件注塑成型相结合的力量。它开启了以前根本不存在的可能性。
何时应使用 3D 打印模具与直接打印零件?
我总是收到这个问题。这是我的经验法则:
- 直接3D打印 如果您需要在 24-48 小时内交付零件,或者设计极其复杂且不需要复制,则更好 [引用:8]
- 3D打印注塑 如果您需要生产级材料中的 30 到 500 个相同零件,则更好 [引用:2]
- 适用于 5g 以下的微小零件,即使使用 3D 打印模具,直接打印也比注塑成型更具成本效益 [引用:8]
2021 年的一项 IPC 研究发现,使用 Rigid 10K Resin 3D 打印注塑模具可以将小批量生产的成本降低 80-90% [引用:4]。这可不是一个小数目。这就是有意义的项目和无意义的项目之间的区别。
让我们来谈谈你的小部分
如果您正在制作一个微小的塑料零件,并且不确定如何制作它,我很乐意看一下。将您的 CAD 文件或图纸发送给我。我将审查您的设计,推荐最佳方法 - SLA 插入件、2PP 微模具或其他方法 - 并在 24 小时内为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
👇 需要微型注塑零件?我们来谈谈吧。
将您的 CAD 文件或图纸发送给我。我将审查您的设计,推荐最佳方法 - SLA 插入件、2PP 微模具或其他方法 - 并在 24 小时内为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“微成型指南”,我将向您发送我的 3D 打印微注塑模具设计个人清单。它为我的客户节省了数千美元。而且它是免费的。因为我就是这样的好人。
曾巴里
YOVUTEK 高级制造工程师
(在注塑成型和增材制造方面拥有 12 年经验。我制造了你难以置信的微小零件。我也可以帮助你。)