简介:当泄漏不再是一种选择时
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。 3D 打印零件最苛刻的应用之一是压力测试 - 流体歧管、气动配件、液压元件和医疗设备必须保持压力而不泄漏。不是每个 3D打印工艺 可生产防水零件。在本指南中,我将比较 SLA、SLS、MJF、FDM 和 DMLS 的防水性。您将了解孔隙率、层粘附力、密封技术以及哪些 3D打印工艺 最适合高达 10 bar、50 bar 甚至 200 bar 的压力测试。我还将分享一个案例研究,其中我们使用 SLA 打印通过泄漏测试的 10 bar 歧管,而 FDM 却失败了。最后,您将确切地知道为您的耐压应用选择哪种技术。
第 1 章:如何使 3D 打印零件防水?
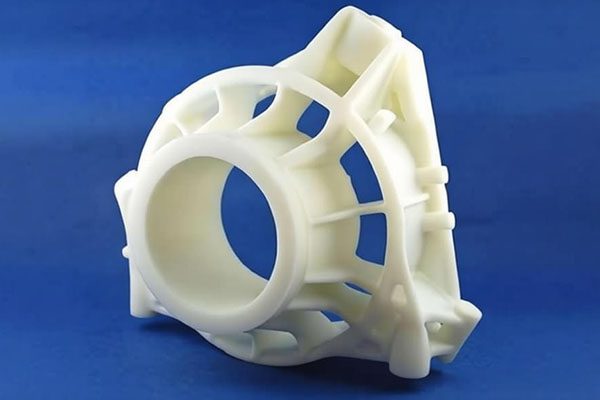
如果零件能够容纳液体或气体而不在压力下泄漏,则该零件是水密的。对于 3D 打印零件,有两个因素决定防水性:
- 孔隙率:粉末颗粒之间 (SLS/MJF) 或层之间 (FDM) 之间的微观空隙。
- 层间附着力:层之间的弱结合会产生泄漏路径。
否 3D打印工艺 印刷时完全防水。但有些是接近的,而另一些则可以进行后处理以变得无懈可击。让我们对它们进行排名。
第 2 章:SLA——无懈可击的冠军
SLA(立体光刻)将液态树脂固化成固态塑料。没有粉末颗粒,也没有气隙。打印时,SLA 零件的密度接近 100%。对于 3D打印工艺 水密性,SLA最好。印刷的典型压力等级:
- 水压:5–10 bar(安全)。
- 气压:2–5 bar(空气分子比水小)。
通过后处理(透明涂层或环氧树脂密封),SLA 部件可承受 50-100 bar 的压力。然而,SLA 树脂很脆,不适合高压循环或冲击。
第 3 章:SLS 和 MJF – 粉末孔隙率问题
SLS和MJF熔合尼龙粉末颗粒。即使采用最佳设置,颗粒之间也存在微小间隙(孔隙率 1-5%)。打印时,SLS/MJF 零件不防水——它们会在压力下泄漏。然而,它们可以被密封。方法:
- 氰基丙烯酸酯(强力胶)密封:在表面刷薄薄的CA胶。它会渗入毛孔并治愈。对于压力高达 10 bar 的水有效。
- 环氧树脂密封:使用低粘度环氧树脂,真空浸渍。可承受 20-50 bar。
- 热处理:重新熔化表面(使用热风枪)可以封闭表面孔隙,但有翘曲的风险。
对于SLS 3D打印工艺,如果需要防水,请务必计划后密封。
第 4 章:FDM – 层间隙和泄漏路径
FDM 逐层挤出熔融塑料。层与层之间以及挤出线之间不可避免地存在微小间隙。打印时,FDM 零件并不防水——它们会沿着层线泄漏。可以通过以下方法改善水密性:
- 过度挤压:增加流速 (105–110%) 将层压在一起。减少间隙但影响准确性。
- 较厚的层数:0.2 毫米层的接口比 0.1 毫米层少。
- 涂层:环氧或聚氨酯涂层密封表面毛孔。
即使有涂层,也不建议在压力 >2 bar 的情况下使用 FDM。层线形成螺旋泄漏路径,涂层可能无法完全密封。
第 5 章:DMLS – 金属孔隙率和高压
DMLS(直接金属激光烧结)熔化金属粉末。打印时,DMLS 零件的孔隙率为 0.5-2%,优于 SLS,但并不完全致密。对于高压应用 (100–500 bar),打印的 DMLS 可能会泄漏。解决方案:
- 热等静压 (HIP):热量+压力,关闭内部毛孔。实现接近 100% 的密度。 HIP 价格昂贵(每批 200-500 美元)。
- 表面密封:对于中等压力 (20–50 bar),环氧树脂或金属喷涂可以密封表面孔隙。
对于 DMLS 3D打印工艺,如果需要绝对压力密封,请指定 HIP。
第六章:水密性对照表
| 技术 | 印刷时防水吗? | 最大压力(密封) | 密封方式 | 最佳使用 |
|---|---|---|---|---|
| SLA | 是(水压高达 10 bar) | 50–100 巴 | 透明涂层/环氧树脂 | 低压流体、歧管 |
| SLS/MJF | 否 | 10–50 巴 | CA胶、环氧树脂浸渍 | 密封尼龙零件 |
| 频分复用 | 否 | <2巴 | 环氧涂层 | 非关键、极低压力 |
| DMLS(印刷版) | 否 | 10–20 巴 | HIP、环氧树脂 | HIP后高压 |
第 7 章:后处理密封技术
如果你选择 3D打印工艺 不生产印刷时的防水部件,这些密封方法有效:
- 真空浸渍:将部件放入真空室中,然后用低粘度环氧树脂填充。环氧树脂填充孔隙。固化,然后去除多余的部分。最适合 SLS/MJF 零件。成本:每个零件 5-20 美元。
- 刷涂氰基丙烯酸酯:对于小零件,刷薄的CA胶。它会立即渗透到毛孔中。用促进剂固化。适合低压。
- 喷涂清漆:对于 SLA 部件,紫外线透明丙烯酸喷雾可密封微孔并提高防水性。
- 电镀(金属):对于 DMLS 零件,电镀铜或镍可密封表面孔隙并增加压力等级。
第 8 章:案例研究 – 10 Bar 歧管:SLA 获胜,FDM 失败
客户需要一个流体歧管来承受 10 巴的水压。他们首先尝试了 FDM(ABS,0.2 毫米层,环氧树脂涂层)。在 3 巴压力下,水渗过层线。接下来,SLS(PA12,真空浸渍)。保持 8 bar,但在 9 bar 时泄漏。最后,SLA(坚韧树脂,透明涂层)。保持 12 bar,无泄漏。服务水平协议 3D打印工艺 是唯一符合要求的。客户现在对所有耐压原型使用 SLA。
第 9 章:测试零件是否泄漏
在将 3D 打印零件投入使用之前,请对其进行测试:
- 肥皂和水:对部件加压(例如使用自行车打气筒),喷洒肥皂溶液。气泡表明存在泄漏。
- 压力衰减测试:对零件加压、密封,并监测一段时间内的压力下降。
- 浸渍测试:将部件浸入水中并加压。留意是否有气泡。
为了安全起见,请在1.5倍工作压力下进行测试。
第 10 章:总结 – 水密性决策清单
- 印刷时需要防水吗? → SLA。
- 需要高压(50+ bar)? → 带涂层的 SLA 或带 HIP 的 DMLS。
- 需要尼龙材料并且可以密封吗? → SLS/MJF 真空浸渍。
- 非常低的压力(<2 bar)? → 带环氧涂层的 FDM。
- 一定要在关键使用之前测试您的部件。
结论:选择正确的压力测试流程
对于压力测试和防水应用,并非所有 3D打印工艺 是平等的。 SLA 是中低压的最佳打印选项。 SLS/MJF 可以密封以承受更高的压力。带有 HIP 的 DMLS 是极压的选择。我们提供所有这些技术和后处理密封。将您的 CAD 文件和压力要求发送给我。我会推荐最好的 3D打印工艺 和密封方法——并提供免费的 DFM 报告和报价。让您的零件防漏。
👇 需要防水 3D 打印零件进行压力测试?
将您的 CAD 文件和压力要求发送给我。我会推荐最好的技术(SLA、SLS、MJF 或 DMLS)和密封方法——24 小时内免费 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答水密问题)
联系我们
不确定您的部件是否能承受压力?只需说:“巴里,这是我的角色和目标压力 - 我应该使用哪个流程?”我来指导你。
💧 防水 3D 打印 — 保持压力,保持信任 💧
附:当您发送电子邮件时提及“防水指南”,我将向您发送压力等级表和真空浸渍操作指南。
曾巴里
YOVUTEK 高级制造工程师
(10 多年来帮助客户实现流体、气动和液压领域的防水 3D 打印零件。让我帮助您阻止泄漏。)