嘿,我是曾巴里。我在设计和制造注塑模具已有 12 年了 YOVUTEK,如果说我学到了一件事,那就是:糟糕的模具设计会花费你金钱、时间和理智。我见过无法模制的美丽零件,也见过运行一百万次循环而没有出现任何问题的简单设计。差异始终取决于设计背后的原则。在这篇文章中,我将向您介绍以下核心原则 注塑模具设计 ——真正重要的事情。没有废话,没有流行语。这是一位从事此行业十多年的人的直言不讳。喝杯咖啡,让我们开始吧。
注塑成型是批量生产塑料零件的最常见方法。模具是整个过程的核心。精心设计的模具可以生产出一致、坚固且具有成本效益的零件。设计不良的模具会产生缺陷、延误和令人头疼的问题。原则 注塑模具设计 无论您是制作简单的瓶盖还是复杂的汽车部件,它们都是相同的。它们植根于材料行为、机械工程和大量的实践经验。在本指南中,我将分解核心原则并向您展示真正重要的内容。
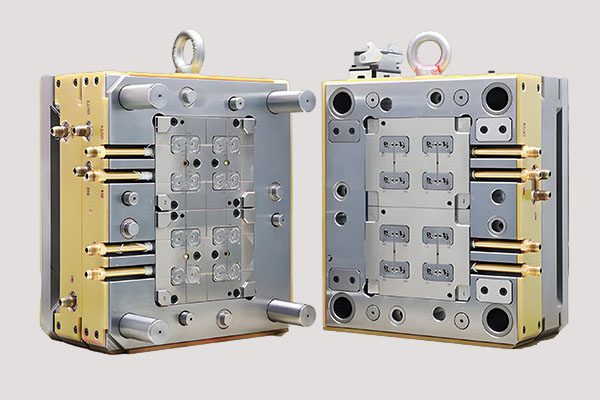
1.型芯和型腔——模具的心脏
每个注塑模具都有两个主要部分:型芯和型腔 [引用:1]。型腔是形成零件外部形状的“阴”半部分。核心是形成内部形状的“男性”一半。当两半结合在一起时,它们之间的空间就是塑料流动和凝固的地方 [引用:5]。
为什么这很重要 注塑模具设计?因为型芯和型腔的放置位置会影响一切——塑料如何流动、零件如何冷却以及如何顶出。当模具打开时,零件必须始终位于有顶针的一侧 [引用:1]。
型芯和型腔通常由 P20 或 H13 等工具钢制成 [引用:12]。 P20 经过预硬化,非常适合中等体积。 H13 更硬,使用寿命更长,适合大批量生产。 (我都用过。P20更容易加工。H13耐用。根据数量选择。)
1.1 分型线——两半相交的地方
分型线是型芯和型腔两半分开的地方 [引用:4]。这是最重要的决定之一 注塑模具设计。分型线决定模具打开的位置、零件弹出的位置以及您在成品零件上看到见证标记的位置。
我的规则是:将分型线放置在不会影响零件功能或外观的位置。如果零件具有平坦表面,请使用该表面。如果它是装饰零件,请隐藏边缘上的分型线。
2. 拔模角度——弹射的无名英雄
这是我经常看到的一个错误:工程师设计的零件具有完全垂直的墙壁。它们在屏幕上看起来很棒。但它们的成型却是一场噩梦。如果没有拔模斜度,零件将无法从模具中脱模 [引用:1]。
拔模斜度是垂直墙壁上的轻微锥度。它可以使零件干净地从模具中滑出。在 注塑模具设计,汇票是不可议付的。这是我的建议:
- 光滑表面: 1-2 度吃水 [引用:2]
- 质地轻: 3度[引用:2]
- 质地厚重: 5 度或以上 [引用:2]
一个好的经验法则是:每 0.025 毫米的纹理深度增加 1.5 度的拔模斜度。 (由于拔模太浅,我的零件粘在模具中。这不好玩。使用拔模。)
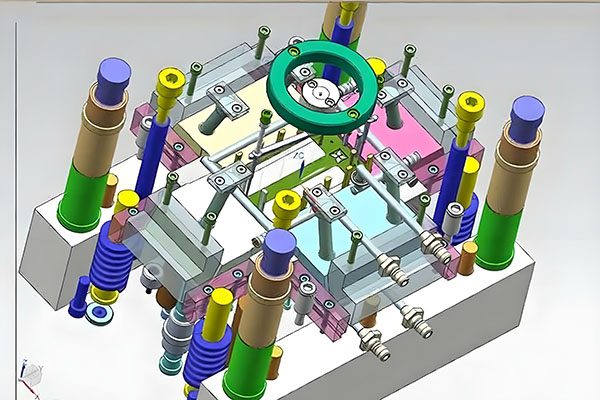
3. 壁厚——保持均匀
壁厚均匀是最重要的原则之一 注塑模具设计 [引用:2]。为什么?因为塑料在冷却时会收缩。厚的部分比薄的部分收缩得更多。如果壁厚不同,零件就会变形、下沉或出现空隙。
建议的壁厚因材料而异:
- ABS: 1.14–3.56 毫米 [引用:2]
- 聚丙烯(PP): 1.02–3.81 毫米 [引用:2]
- 聚碳酸酯(PC): 1.02–3.81 毫米 [引用:2]
- 尼龙(PA): 0.76–2.92 毫米 [引用:2]
如果无法保持均匀的厚度,请在厚截面和薄截面之间使用平滑过渡[引用:2]。急剧的过渡会产生应力集中,并可能导致零件故障。 (我见过零件在急剧过渡时破裂。这不太漂亮。)
4. 浇注系统——将塑料送到需要的地方
浇注系统是熔融塑料从注射喷嘴到达型腔的方式。它包括主流道、流道和浇口 [引用:1]。在 注塑模具设计,浇口位置和尺寸至关重要。
这是我告诉我的客户的话:
- 放置大门 塑料可以均匀流动的地方 [引用:5]
- 避免门控 进入薄壁——你会得到短射
- 考虑美观 — 大门留下了痕迹 [引用:1]
常见的浇口类型包括边缘浇口(易于加工、留下标记)、潜入式浇口(自动修整)和热尖浇口(用于多型腔模具)[引用:5]。正确的选择取决于您的零件几何形状和美观要求。
5. 冷却通道——周期时间就是金钱
冷却占据了注塑成型周期的大部分时间。良好的冷却意味着更快的循环、更低的成本和更好的零件质量 [引用:4]。冷却不良意味着零件变形和循环时间长。
在 注塑模具设计,冷却通道必须靠近型腔表面放置,以有效地提取热量 [引用:5]。对于复杂的零件,我们使用随形冷却——沿着零件形状的通道。 (我在多个项目中使用了 3D 打印冷却插件。它们的前期成本很高,但可以节省周期时间。)
6. 弹出系统 — 将零件取出
一旦零件冷却,就需要将其取出。顶出系统将零件推出型芯 [引用:1]。在 注塑模具设计,您需要尽早计划弹射。
常见的顶出方式:
- 顶针 - 最常见的是,留下小标记[引用:12]
- 套筒顶出 — 对于圆柱形磁芯,没有可见标记 [引用:12]
- 脱模板 — 对于大型零件,没有可见标记 [引用:12]
零件必须始终位于模具的顶出侧。这就是拔模角度如此重要的原因。 (我曾经遇到过零件粘错的情况。这需要撬动、咒骂和很大的耐心。避免这样做。)
7. 通风——让空气排出
当塑料填充空腔时,内部的空气必须逸出。如果没有适当的通风,就会出现烧痕、短射和其他缺陷 [引用:5]。
排气口通常放置在流路的末端或沿着分型线。典型的排气深度为 0.02–0.05 mm [引用:12]。 (我见过有烧伤痕迹的零件,因为设计师忘记通风。这是一个简单的修复方法 - 如果你记得这样做的话。)
8. 材料收缩——做好计划
所有塑料在冷却时都会收缩。不同的材料以不同的速率收缩。在 注塑模具设计,您必须考虑收缩,否则您的零件尺寸将不正确[引用:4]。
典型收缩率:
- ABS: 0.4–0.7%
- 聚丙烯: 1.0–2.5%
- 尼龙: 0.5–1.5%
- 聚碳酸酯: 0.5–0.7%
模具型腔加工得比零件大以补偿收缩。如果你不考虑这一点,你的零件将不适合。 (我不得不重新设计模具,因为设计师忘记考虑收缩因素。这很昂贵。)
9. 模具材料——选择合适的钢材
您为模具选择的材料会影响其寿命、成本和性能。在 注塑模具设计,您需要将钢材与产量相匹配[引用:5]。
- P20: 预硬化,适合中等体积(100,000–500,000 次循环)
- H13: 热作钢,适合大批量(超过 500,000 次循环)
- S7: 抗冲击,适合高冲击应用
- 420 不锈钢: 适用于腐蚀性材料或医疗应用
这些我都用过。 P20 是最容易加工的。 H13持续时间更长。不锈钢价格昂贵,但对于某些应用来说是必需的。根据您的体积和材料进行选择。
10. 一个简短的故事
几年前,一位客户向我们提出了医疗设备组件的设计。该零件具有薄壁、严格的公差和美观的表面处理。与他们合作的第一位模具设计师没有正确考虑收缩,并且零件尺寸过大 0.5 毫米。
我们重新设计了 注塑模具设计 从头开始。我们根据收缩情况调整了型腔尺寸,增加了 2° 的拔模斜度,并重新布置了冷却通道。零件非常完美。客户节省了数千次返工。
教训?良好的设计原则不是可选的。它们是成功与失败的区别。
11.总结——注塑模具设计的核心原则
- ☐ 型芯和型腔 — 塑造零件形状,正确对齐
- ☐ 拔模角度 — 允许干净喷射
- ☐ 壁厚均匀 — 防止翘曲和缩痕
- ☐ 浇注系统 — 将塑料送到需要的地方
- ☐ 冷却通道 — 控制周期时间和零件质量
- ☐ 弹射系统 — 安全地移除零件
- ☐ 通风 — 允许空气逸出
- ☐ 收缩率 — 考虑到腔体尺寸
- ☐ 模具材料 — 将钢材与体积相匹配
结论——好的设计从基础开始
原则 注塑模具设计 几十年来没有太大改变。它们植根于材料科学、传热和力学。当您遵循这些原则时,您的模具将能够多年生产出优质零件。
如果您正在规划注塑项目,请不要跳过基础知识。如果您对自己的设计不确定,请将其发送给我。我会给您一个诚实的 DFM 审查,并帮助您第一次就把事情做对。 (可能是一个糟糕的笑话。我无法控制。)
👇 需要设计注塑模具吗?我们来谈谈吧。
将您的零件图、材料和年产量发送给我。我将在 24 小时内审核您的设计,推荐最佳模具构造方法,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“设计指南”,我将向您发送我的个人 DFM 检查表。它为我的客户节省了数千美元。而且它是免费的。因为我就是这样的好人。
曾巴里
YOVUTEK 高级制造工程师
(12 年注塑模具设计经验。我设计过从瓶盖到医疗设备的各种模具。我可以帮助您设计您的模具。)