简介:修复薄金属部件的挑战
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。当机器发生故障并且您需要修理或更换机器时 钣金备件,时钟正在滴答作响。停机会耗费金钱,错误的焊接方法可能会损坏零件或导致危险的故障。多年来,我测试并应用了每一种常见的焊接工艺 钣金备件—从农业设备面板到电子外壳。在本指南中,我将引导您了解薄金属板(0.5-3 毫米)的最佳焊接技术,比较它们的优点和缺点,并为您提供清晰的决策矩阵。无论您是维护工程师、制造商还是 DIY 爱好者,您都将学习如何选择正确的工艺并避免烧穿、变形和接头薄弱等常见陷阱。让我们深入了解的世界 钣金备件 焊接。
第 1 章:为什么焊接薄金属板有所不同
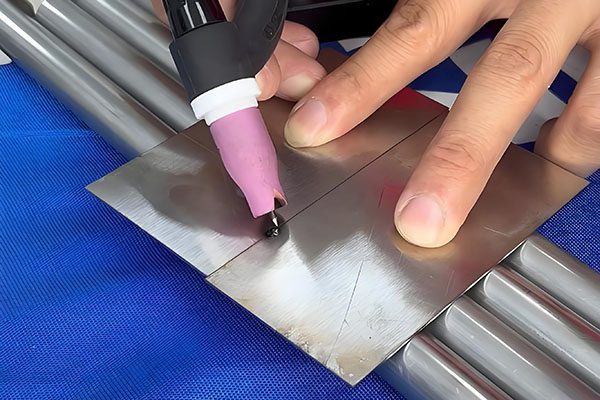
在选择流程之前,我们必须了解其独特的挑战 钣金备件。与厚结构钢不同,金属板材(通常为 0.5-3 毫米)的热质量非常小。热量迅速积聚,导致:
- 烧穿:电弧熔化了一个孔,而不是形成焊道。
- 失真度:局部膨胀和收缩使面板变形。
- 背面氧化:对于不锈钢或铝,背面可能会在没有屏蔽的情况下氧化。
任何焊接方法的目标 钣金备件 是沉积足够的填充金属以形成坚固的接头,同时将热量输入保持在最低限度。让我们检查一下最常见的流程。
第 2 章:TIG 焊接 – 薄板的黄金标准
TIG(钨极惰性气体)焊接使用非消耗性钨电极和单独的填充棒。它使您能够最大程度地控制热量输入,使其成为高品质的最佳选择 钣金备件—尤其适用于薄规格(0.5–2 毫米)和不锈钢或铝等材料。
- 优点:出色的热控制,无飞溅,珠子光滑,适用于所有金属(钢、不锈钢、铝、铜、钛)。通过练习可以焊接非常薄的箔片(0.2 毫米)。
- 缺点:慢(行驶速度50-150毫米/分钟),需要高技能水平,双手操作,设备较昂贵。
- 最适合:美容或精密 钣金备件 外观和最小变形至关重要的场合(例如食品设备、医疗设备、汽车车身面板)。
对于典型的 1.5 mm 不锈钢补片,请使用 40–60 A、1.6 mm 钨(2% 钍)、1.2 mm ER308L 填充剂、100% 氩气,流速为 8–10 L/min。脉冲 TIG(低脉冲频率)有助于进一步减少热量输入。
第 3 章:MIG 焊接 – 快速高效的中规格焊接
MIG(金属惰性气体)焊接,也称为 GMAW,是最常见的工业工艺。它速度快且相对容易学习,但它比 TIG 产生更多热量。对于 钣金备件 如果您使用正确的技术,对于 1.5 毫米及以上的厚度,MIG 会非常有效。
- 优点:高速(300–800 毫米/分钟),连续送丝,减少操作员疲劳,适合长焊缝。
- 缺点:飞溅较多,热输入较高,对于没有专用脉冲 MIG 的非常薄 (<1 mm) 的板材来说不理想。
- 最适合:加厚的生产修复 钣金备件 (2–3 毫米),例如设备底盘、农业料斗和工业外壳。
薄板 MIG 的关键技巧:使用 0.8 毫米焊丝(而不是 1.2 毫米)、设置较低电压(15-17 V)、使用短路转移(而非喷涂)以及采用跳焊来控制热量。对于铝材,强烈建议使用脉冲 MIG。
第 4 章:电阻点焊 – 生产冠军
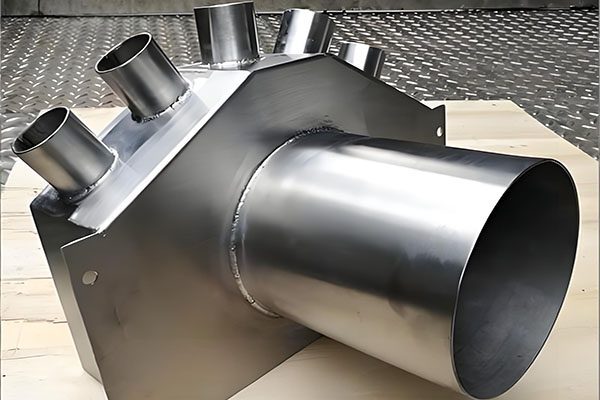
电阻点焊 (RSW) 使用两个铜电极夹住重叠的板材并传递高电流。界面处的电阻产生热量,熔化小的焊点。对于 钣金备件 对于采用搭接接头设计的产品(例如汽车面板、电器外壳),点焊是无与伦比的。
- 优点:速度极快(每个点 0.1–0.5 秒),无填充金属,热变形最小,易于自动化。
- 缺点:需要接触到零件的两侧;仅适用于重叠关节;不适用于对接或边缘接头。
- 最适合:大批量生产或组装 钣金备件 使用法兰或凸片(例如电池托盘、电气盒、汽车支架)。
对于典型的 1.2 mm 低碳钢,使用电极力 1,500–2,000 N,焊接电流 8–10 kA,焊接时间 0.2–0.3 秒。始终彻底清洁表面以获得一致的结果。
第 5 章:钎焊和锡焊 – 低热替代方案
当母材不得熔化时(例如镀锌钢、涂层零件或非常薄的箔片),可以采用钎焊或锡焊连接 钣金备件 不失真。这些过程熔化填充金属(熔点较低),通过毛细管作用吸进接头。
- 钎焊 (450–900°C):使用青铜、银或镍基填料。比焊接更强,适用于异种金属(钢到铜)。
- 焊接 (<450°C):使用锡铅或无铅填料。强度低,主要用于电子或密封。
对于 钣金备件,钎焊有时用于连接支架或密封接缝。使用氧乙炔或感应加热,彻底清洁表面,并涂上助焊剂。然而,钎焊接头通常比焊接接头弱。
第 6 章:比较表 – 哪个过程何时?
| 标准 | 氩弧焊 | 米格 | 点焊 | 钎焊 |
|---|---|---|---|---|
| 最小厚度(毫米) | 0.2 | 0.8 | 0.5 | 0.1 |
| 热输入 | 很低 | 中等 | 低(局部) | 很低 |
| 失真度 | 最小 | 中等 | 无 | 无 |
| 速度 | 慢 | 快 | 非常快 | 慢 |
| 技能等级 | 高 | 中等 | 低 | 中等 |
| 接头类型 | 对接、膝部、边缘 | 对接、膝部、圆角 | 仅圈数 | 搭接、对接(有间隙) |
| 化妆品外观 | 优秀 | 好(需要清理) | 可见酒窝 | 良好(钎焊圆角) |
第 7 章:分步操作 – 焊接典型钣金备件 (TIG)
让我带您完成一次真正的维修 钣金备件:破裂的不锈钢电子外壳(1.2 毫米厚)。我们将使用 TIG,因为其热量低且表面干净。
- 第 1 步 – 清洁:用百叶轮(80 号粒度)研磨裂纹区域,然后用丙酮擦拭。去除任何油漆或氧化物。
- 第 2 步 – 装配:将零件夹在铜背衬条上(充当散热器)。如果需要完全穿透,请留出 0.5-1 毫米的间隙。
- 第 3 步 – 大头钉:每隔 25 毫米打一个小钉(2-3 毫米)以保持对齐。
- 第 4 步 – 焊接:将 TIG 机器设置为 40 A (DCEN)、1.6 mm 钨丝、1.2 mm 308L 填料。如果可用,请使用脉冲 (0.5 pps)。分成短段(10-15 毫米)进行焊接,然后移动到另一个区域进行冷却。
- 步骤 5 – 反吹:对于不锈钢,请在背面通入氩气以防止糖化。
- 第 6 步 – 完成:使用 Scotch‑Brite 轮或细带混合焊缝。结果是几乎看不见的修复。
此方法适用于大多数瘦 钣金备件 由钢、不锈钢或铝制成。
第 8 章:案例研究 – 修复损坏的机器防护罩 (MIG)
一家工厂的 2 毫米低碳钢防护罩被撕裂。他们需要快速、强力的修复。米格是最好的选择。我们使用 0.8 mm ER70S-6 焊丝、75% Ar / 25% CO2、17 V、130 IPM 焊丝速度。我们在撕裂处夹住了一个铜冷却块,然后焊接成 20 毫米的针脚,让每个针脚在下一个针脚之前冷却。总修复时间:15 分钟。守卫已经持续了2年。对于功能性 钣金备件 当外观并不重要时,MIG 是最实用的方法。
第 9 章:如何选择最佳方法 - 决策矩阵
- ☐ 零件厚度 <1 毫米,需要完美的外观 → TIG。
- ☐ 零件厚度 1-3 毫米,速度重要,外观良好 → MIG(短路转移)。
- ☐ 重叠法兰,大批量 → 电阻点焊。
- ☐ 异种金属或涂层零件 → 钎焊。
- ☐ 厚度小于 2 毫米的铝 → TIG(或脉冲 MIG)。
- ☐ 不锈钢,任何厚度,外观 → 带背面吹扫的 TIG。
结论:没有单一的“最佳”——根据应用进行选择
最好的焊接方法 钣金备件 取决于厚度、材料、接头设计和所需的质量。 TIG 可为薄的可见零件提供最高的精度和最低的变形。 MIG 可为较厚的部件提供速度。点焊非常适合生产中的搭接接头。钎焊是精致金属或混合金属的低热替代方案。我们每天都会使用所有这些方法。将您的零件图纸和要求发送给我 - 我将推荐最佳焊接工艺,并在 24 小时内提供免费的 DFM 报告和报价。让我们让您的设备恢复在线状态。
👇 需要帮助焊接您的钣金备件吗?
向我发送您损坏部分的照片或图纸。我会推荐最好的焊接方法——TIG、MIG、点焊或钎焊——并提供免费报价。
📞
打电话给巴里
直接工程线
(我回答焊接问题)
联系我们
不确定哪种焊接工艺适合您的零件?只需说:“巴里,这是我的备件 - 我应该如何焊接它?”我来指导你。
⚡ 智能焊接 – 让您的钣金备件保持运行 ⚡
附:当您发送电子邮件时提及“焊接指南”,我将向您发送一份可打印的 TIG、MIG 和点焊参数挂图。
曾巴里
YOVUTEK 高级制造工程师
(10 多年焊接薄板金属备件的经验 - 从 TIG 装饰到 MIG 生产维修。让我帮助您选择正确的方法。)