大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。如果您曾经需要为旧机器更换零件 - 并且制造商告诉您它已停产 - 您就会知道其中的痛苦。或者,您可能正在制作新产品的原型,而这些零件在任何目录中都不存在。这就是非标准备件的用武之地。
为什么定制零件需要灵活的 CNC 加工工艺
本质上,这些都是定制组件,无法现成使用。由于它们是按订单生产的,通常是根据草图或样品,因此需要高度灵活的 CNC加工工艺。这种方法使我们能够轻松适应独特的几何形状、紧迫的期限和不可预测的材料。
在过去的 12 年里,我个人已经管理了数千个 CNC加工工艺 非标准零件的工作。因此,我准确地了解了车间中什么有效、什么无效。在本指南中,我将引导您完成整个过程的每一步,从逆向工程到最终检查。此外,我将分享一些真实的故事——包括我犯过的一些代价高昂的错误,这样你就不必这么做了。所以,喝杯咖啡,让我们开始吧。
非标备件是制造业的叛逆者。他们不遵循标准尺寸。它们没有漂亮、整洁的目录。它们通常是一次性的或小批量的,需要与现有组件完美匹配,或者需要适合在您出生之前制造的机器。
因此, CNC加工工艺 这些零件与标准批量生产完全不同。事实上,存在更多的不确定性、更多的动手解决问题以及对灵活性的持续需求。在这篇文章中,我将向您展示我们如何在我们的商店处理非标准零件。最终,它是艺术、科学和“让我们尝试一下,看看会发生什么”的健康剂量的结合。让我们开始吧。
1. 什么是非标备件?
让我们从一个明确的定义开始。非标准备件是指无法通过常规供应渠道获得的组件。可能是:
- 过时机器的替换零件——20 年前制造的东西,现在没有人再制造了。
- 自定义原型——仅存在于 CAD 文件(或餐巾纸)中的零件。
- 修改后的标准零件 - 您有一个现成的零件,但它需要额外的功能,例如额外的孔或不同的表面光洁度。
- 逆向工程零件 - 您有一个损坏的样品,我们需要从头开始重新创建它。
是什么让这些部件具有挑战性?他们经常有:
- 没有现有 CAD 文件 - 我们必须自己测量和建模零件。
- 复杂的几何形状 - 它们可能有底切、奇怪的角度或紧密的内部特征。
- 不常见材料 - 有时我们会使用难以加工的特殊合金或塑料。
- 产量低 - 通常只有一件或几件,这使得安装成本成比例地更高。
- 紧迫的期限 —通常情况下,机器坏了,生产停止了。 (没有压力吧?)
的 CNC加工工艺 for non-standard parts 旨在高效且经济地应对所有这些挑战。
2. 第 1 步:零件评估——我们要处理什么?
第一步是了解我们正在做什么。与我们只需提取 CAD 文件并开始编程的标准零件不同,非标准零件需要一些检测工作。
2.1 如果您有 CAD 文件
太棒了!这让一切变得更容易。我们将打开您的 CAD 文件(STEP、IGES 或 SolidWorks)并分析几何形状。我们正在寻找:
- 材质规格
- 关键尺寸和公差
- 表面光洁度要求
- 任何潜在的加工挑战
2.2 如果您没有 CAD 文件
不要惊慌。我们大约 30% 的非标准项目是在没有 CAD 文件的情况下开始的。这是我们所做的:
- 进行测量 — 我们使用卡尺、千分尺和坐标测量机来测量现有零件(或其需要安装的空间)。
- 创建 3D 模型 — 我们的设计团队根据这些测量结果构建 CAD 模型。
- 逆向工程 — 如果我们有破损的样品,我们可以使用 3D 扫描仪扫描它或手动测量它并重建几何形状。
我曾经有一位客户寄给我一个装在密封袋里的破损齿轮。没有图纸,没有规格——只有装备和一张写着“做这个”的纸条。我们对其进行了测量、建模和加工。它非常适合。 (那个客户仍然给我寄圣诞贺卡。)
3. 第二步:材料选择——选择合适的材料
对于非标零件,材料选择尤为重要,因为我们往往不能只选择最便宜的。我们需要匹配原始部件的性能。
3.1 非标件常用材料
- 铝 (6061, 7075) — 重量轻,易于加工,适合原型制作。
- 钢(1018、1045、4140、A2、D2) — 坚固、耐用,用于齿轮、轴和结构件。
- 不锈钢(303、304、316、17-4 PH) — 耐腐蚀,用于食品加工、医疗和海洋应用。
- 黄铜和红铜 — 电气和装饰应用。 (有趣的事实:黄铜片看起来像金子。我假装是海盗。不要评判我。)
- 钛(2级、5级) — 坚固、轻便且昂贵。用于航空航天和医疗植入物。
- 塑料(PEEK、乙缩醛、尼龙、PTFE、ABS) — 当重量、腐蚀或电气特性很重要时。
3.2 匹配原始素材
如果我们要制造替换零件,我们会尝试与原始材料完全匹配。有时我们可以升级——比如使用更高等级的钢材以获得更好的耐磨性——但我们总是先咨询客户。 (在材料特性方面,没有人喜欢惊喜。)
4. 第 3 步:编程 — 编写 G 代码
这就是 CNC加工工艺 变得技术化。我们的程序员使用 CAM 软件(Mastercam、Fusion 360 等)生成引导 CNC 机床的刀具路径。
4.1 选择切削刀具
对于非标零件,刀具的选择至关重要。我们根据以下因素选择工具:
- 材料硬度
- 特征几何形状——深口袋需要长刀具;小孔需要小钻头
- 表面光洁度要求 - 更精细的光洁度需要更小的步距
我们使用带有专门涂层(TiAlN、TiCN、AlTiN)的硬质合金刀具来处理较硬的材料。我们还备有各种尺寸的工具库存 - 因为非标准零件通常需要不寻常的工具。 (我的抽屉里装满了我只用过一次的立铣刀。它们是我的“应急工具收藏”。)
4.2 刀具路径生成
CAM 软件将 3D 模型转换为一系列刀具路径。我们使用以下策略:
- 自适应清算 — 用于具有恒定切屑负载的快速粗加工。
- 铅笔铣削 — 用于清理狭窄的内角。
- 精加工路径 — 用于实现最终尺寸和表面光洁度。
- 钻孔和攻丝循环 - 对于孔特征。
4.3 仿真与验证
在机器上运行程序之前,我们在 CAM 软件中对其进行模拟。我们检查:
- 刀具与夹具或工件之间的碰撞
- 刀具偏转——尤其是长而薄的刀具
- 工具负载过多可能导致破损
- 气刨——工具切入不应切入的区域
我已经无数次通过模拟将我从灾难中拯救出来。 (有一次,模拟显示一个工具撞到了夹具上。我避开了它。那天晚上我睡得很好。)
5. 第 4 步:机器设置和固定
对于非标准零件,夹具往往是最大的挑战。由于我们不会生产数千个相同的零件,因此我们无法投资昂贵的定制固定装置。我们必须发挥创意。
5.1 选择合适的机器
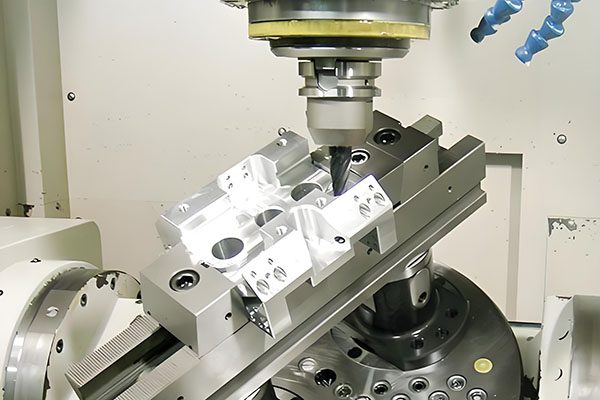
我们根据零件的复杂性在 3 轴、4 轴和 5 轴机器之间进行选择。对于具有底切或多面的复杂非标准零件,5 轴通常是最佳选择 - 它允许我们在单个设置中加工零件,从而提高精度并降低风险。
5.2 夹具设计
我们设计简单但有效的装置。选项包括:
- 带软钳口的虎钳 — 我们加工钳口以保持零件形状。
- 真空吸盘 — 适用于薄而扁平的零件。
- 磁力吸盘 — 用于钢制零件。
- 定制夹具和支架 — 用于奇形零件。
- 塔利斯托克和中心 — 适用于长圆柱形零件。
有时我们会使用双面胶带。 (是的,确实如此。它适用于真空吸盘上的小型扁平零件。但不要告诉我的老板我这么说。)
5.3 刀具和工件偏置
我们使用刀具预调器或机器探头设置刀具长度和直径。我们使用探针触发零件来设置工件偏移。这可确保机器准确知道零件的位置,误差范围在 ±0.005 毫米以内。
6. 第 5 步:机加工 — 实际切割
这是 CNC加工工艺 每个人都可以看到——机器运转、刀具旋转、冷却液流动、切屑飞扬。对于非标准零件,我们遵循结构化顺序:
6.1 粗加工
我们使用大型工具和强力进给来去除大部分材料。粗加工留下 0.5–1.0 毫米的毛坯用于精加工。
6.2 半精加工
我们使用较小的工具去除剩余材料并接近最终尺寸。
6.3 整理
我们使用精密工具来实现最终尺寸和表面光洁度。精加工走刀缓慢而小心,使用小切削深度。结果是零件满足指定的公差——通常为 ±0.01 毫米或更好。
6.4 钻孔、攻丝和二次特征
如果零件有孔、螺纹或其他特征,我们会在同一设置中对其进行加工。这样可以保持精度并减少设置时间。
6.5 过程检验
我们在加工过程中使用卡尺、千分尺和机器探头检查关键尺寸。如果我们及早发现偏差,我们就可以调整并保存零件。 (我通过这种方式节省了很多部分。这种感觉很好。)
7.第6步:二次加工和精加工
加工后,您的非标准零件可能需要额外的精加工。
7.1 去毛刺和断边
我们使用手动工具或振动滚筒去除锋利的边缘和毛刺。这使得零件可以安全处理并准备好组装。
7.2 表面处理
- 阳极氧化 — 对于铝制零件,提供耐腐蚀性和外观。
- 电镀(锌、镍、铬) — 用于钢制零件。
- 粉末涂料 — 耐用的装饰饰面。
- 刷涂和抛光 — 具有装饰性外观。
- 热处理 — 硬化、退火或消除应力。
- 钝化 — 用于不锈钢零件提高耐腐蚀性能。
我们根据您零件的应用和预算推荐最佳的精加工选项。 (如果你想要 24k 镀金,我会扬起眉毛,但我仍然会引用它。)
7.3 装配
如果您的零件需要组装(例如压入衬套或安装螺纹嵌件),我们可以在内部完成。
8. 第7步:质量检验和运输
最后一步是确保您的非标准零件符合所有规格。这一点至关重要,因为许多非标准零件都是一次性的,没有第二次机会。
8.1 尺寸检验
我们使用以下方法检查每个关键尺寸:
- 卡尺和千分尺 — 用于基本测量。
- CMM(坐标测量机) — 适用于复杂的几何形状和严格的公差。
- 高度规、销规和螺纹规 - 对于特定功能。
8.2 目视检查
我们检查每个零件是否有表面缺陷、划痕或任何其他问题。如果看起来不正确,则不会发货。
8.3 包装和标签
零件经过清洁、用防腐油(如果是金属)保护并牢固包装。每个零件都标有零件编号和检查结果。
8.4 运输
我们通过 FedEx、DHL、UPS 或海运运送。您将获得跟踪号码和预计交货时间。 (我通常会着迷地检查跟踪。这是一种习惯。)
9. 常见挑战——以及我们如何解决它们
非标零件总是带来独特的挑战。以下是最常见的问题以及我们如何处理它们:
- 没有 CAD 文件 — 我们使用 CMM 和建模软件对零件进行逆向工程。
- 不寻常的材料 — 我们从专业供应商处采购难以找到的材料(有时会支付溢价)。
- 复杂的几何形状 — 我们使用多轴机器和定制夹具。
- 期限紧迫 — 我们优先考虑非标准作业并在我们最快的机器上运行它们。
- 数量有限 — 我们使用灵活的工具和简短的设置流程来保持成本合理。
10. 真实案例研究:为已有 30 年历史的机器定制齿轮
一家制造厂惊慌地给我们打电话。他们的包装机损坏了一个齿轮,机器已经停产。该机器已有 30 年历史,原来的齿轮已停产。
这是我们所做的:
- 测量破损的齿轮并创建 3D 模型
- 精选4140钢材,强度高、耐磨
- 为齿轮编程 5 轴刀具路径
- 三天内加工齿轮
- 连夜检查并发货
结果:机器在 5 天内恢复上线。厂长亲自给我打电话表示感谢。他说:“巴里,你拯救了我们的生产。” (我告诉他这是我的荣幸。我是认真的。)
11.结论——非Ext标准件的CNC加工工艺
的 CNC加工工艺 对于非标准备件来说,这是工程、解决问题和创造力的结合。它需要正确的设备、正确的经验和正确的态度。当一切都组装在一起时,我们可以将损坏的零件、草图,甚至只是一个想法,并将其变成完美贴合且性能可靠的精密组件。
如果您有需要加工的非 Ext 标准零件,我很乐意提供帮助。将您的设计、样品或只是您所需的描述发送给我。我会给你一个诚实的报价,一个免费的 DFM 审查,以及一个我可以实际满足的时间表。我保证——没有机器人,没有语音信箱迷宫。只有我,巴里,在线。
👇 需要加工非标准零件?我们来谈谈吧。
将您的 CAD 文件、草图或损坏的样品发送给我。我将在 24 小时内审核您的零件,推荐最佳加工策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱迷宫。只有我和我可疑的幽默感。
📞
打电话给巴里
我自己拿起电话
(我保证不会“按 1 进行销售”)
联系我们
不确定您的零件是否可以加工?只需说:“巴里,这是我的部分——你能用 CNC 加工它吗?”我会给你一个诚实的答案。 (可能是一个糟糕的笑话。)
🔥 CNC 加工 — 非标零件、精密解决方案 🔥
附:当您发送电子邮件时提及“非标准指南”,我会向您发送公差表、材料比较表和我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(12 年 CNC 加工经验。我为从旧印刷机到尖端医疗设备的各种非标准零件制造过。我可以帮助您制造您的零件。)