嘿,我是曾巴里。我在设计和制造注塑模具已有 12 年了 YOVUTEK。如果我可以告诉你一件事,那就是: 注塑模具制造 绝对不是一个周末项目。相反,这是一个严格的过程,结合了工程精度、冶金学和相当大的耐心。多年来,我见过一些无法加工的美丽设计。相比之下,我还看到过运行一百万次循环而没有出现任何问题的简单设计。在这篇文章中,我将带您了解整个过程 注塑模具制造 流程——一步一步,就像我们在商店里做的那样。因此,我将告诉您什么有效,什么无效,以及出现问题时会发生什么。 (剧透:它们有时确实会出错。幸运的是,我有故事。)喝杯咖啡,让我们开始吧。
如果您曾经握过塑料部件(手机壳、齿轮、连接器或玩具),那么您握着的直接结果是 注塑模具制造。目前,注塑成型是批量生产塑料零件的最常见方法。正因为如此,模具充当了该过程的绝对核心。它是一种精密工具,可将熔融塑料塑造成数百万个相同的零件。然而,构建该工具是一个相当长的旅程。它通常从设计开始,到成功运行多年的模具结束。事情的具体过程如下。
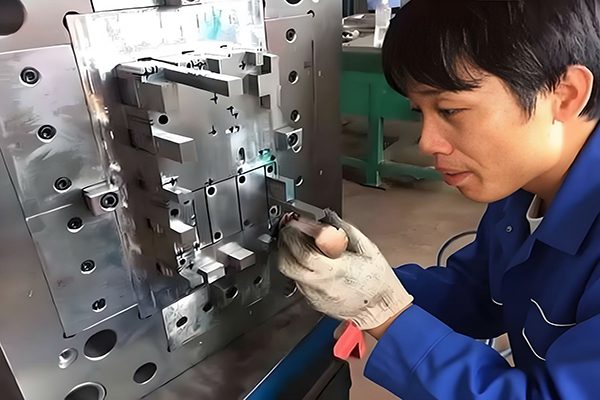
第 1 步:设计和工程——一切的开始
第一步 注塑模具制造 是设计。需要明确的是,我不仅仅是在谈论复制零件几何形状。事实上,我们在设计一款好的注塑模具时必须考虑到可制造性、冷却性、脱模性和使用寿命。
1.1 零件分析和DFM审查
首先,我们分析零件图或CAD模型。在此阶段,我们仔细观察壁厚、拔模角、半径和底切。例如,我们会问这样的问题:“我们可以在没有缩痕的情况下填充这个空腔吗?”和“这个零件会容易从模具中脱模吗?”如果我们发现问题,我们会在 DFM(制造设计)审核期间立即建议设计更改。
最终,这是我们为客户做的最有价值的事情之一。在切割钢材之前发现问题可以节省大量时间和金钱。 (此外,它可以防止很多深夜电话。我喜欢睡觉。)
1.2 浇注系统设计
一旦零件设计完成,我们的工程师就会设计浇注系统——将熔融塑料从注射筒输送到型腔的通道。浇口位置、尺寸和形状在很大程度上决定了塑料的流动方式。因此,这会影响填充时间、压力和最终零件的质量。
为了优化浇口设计,我们使用流动模拟软件 (Moldflow) 来可视化塑料流动。它就像一个视频游戏,但有更多的塑料并且没有操纵杆。 (事实上,我花了几个小时观看塑性流动模拟。这出奇地令人满意。)
1.3 冷却通道布置
冷却通道可以说是最重要的部分 注塑模具制造 项目——但却是最容易被忽视的项目。因此,我们设计的冷却管路尽可能贴近零件的形状,并在难以到达的区域使用挡板或起泡器。
因此,良好的冷却等于更快的周期和快乐的生产经理。相反,冷却不良会导致零件变形并导致客户不满意。 (当然还有不高兴的工程师。)
1.4 CAD建模与模架选择
接下来,我们创建模具的完整 3D CAD 模型,包括型腔、型芯、冷却通道、顶出系统以及任何滑块或挺杆。之后,我们从 DME 或 HASCO 等目录中选择标准模架(将所有组件固定在一起)。因为使用标准底座可以节省时间和金钱,所以我们不必每次都重新发明轮子。
第 2 步:材料选择 — 选择合适的钢材
您不能用普通钢制造注塑模具,因为它会很快磨损或破裂。因此,制造商制定了所使用的材料 注塑模具制造 可承受极端压力、磨损和数十万次循环。
2.1 P20——主力
P20是最常见的模具钢。由于它是预硬化的(大约 30-32 HRC),所以加工起来非常漂亮。通常,我们将其用于中等容量的模具——例如 100,000 到 500,000 次循环。因此,它是模具钢中的丰田凯美瑞:可靠、价格实惠、能完成工作。
2.2 H13 — 适用于大批量
相比之下,H13 是一种热作工具钢,我们可以硬化至 46-52 HRC。我们主要将其用于大批量模具(超过 500,000 次循环)以及玻璃填充尼龙或 PC 等工程塑料的成型。此外,它比P20更坚韧、更耐磨。
2.3 S7 和不锈钢
同时,S7是一种抗冲击钢,我们选择用于高冲击载荷的零件。此外,我们还利用不锈钢(420、17-4 PH)来成型 PVC 等腐蚀性材料或清洁度很重要的医疗应用。
2.4 刀片用铜合金
对于局部冷却,我们有时会采用铍铜嵌件。由于铜的导热率比钢高得多,因此它可以更快地散发热量。因此,我们将其用于核心销或冷却至关重要的狭窄区域。 (然而,铍铜非常昂贵,所以我们很少使用它——就像松露油一样。)
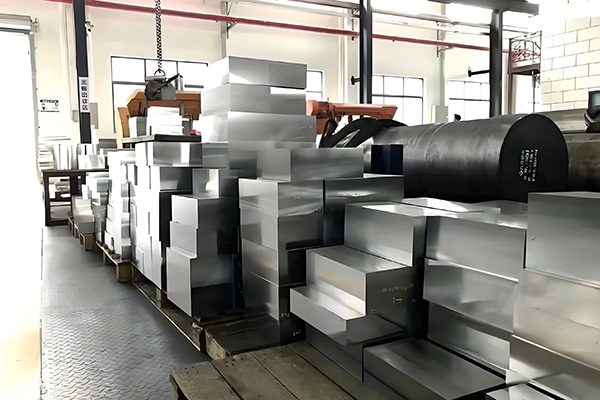
第 3 步:机加工 — 用实心钢切割模具
一旦我们完成设计并订购钢材,就可以切割金属了。这是哪里 注塑模具制造 变得身体力行——而且声音很大。为了创建型腔、型芯和所有其他特征,我们结合使用了先进的加工工艺。
3.1 粗加工(铣削和车削)
我们首先对钢块进行粗加工,以去除大部分材料。我们的团队在 3 轴或 5 轴 CNC 铣床上使用大型刀具和强力进给来完成此操作。它速度快,噪音大,而且会产生大量切屑。 (因此,有时我的鞋子里仍然会发现金属碎片。这只是工作的一个危险。)
3.2 热处理——钢的硬化
粗加工后,我们对模具块进行热处理,以达到所需的硬度。 P20已经预硬化了,所以不需要这一步。但必须将H13等工具钢加热到1000℃以上,淬火,然后回火。
这是关键的一步 注塑模具制造。如果热处理出现问题,模具在生产过程中就会破裂。因此,我们采用真空炉来防止氧化和脱碳。 (因为真空炉非常昂贵,所以我对待它们就像对待睡熊一样尊重。)
3.3 精加工(电火花加工和精密铣削)
热处理后,钢材对于传统刀具来说变得太硬。因此,我们依靠以下方法:
- EDM(放电加工) - 适用于小而详细的特征,例如肋骨和尖角
- 精密铣削 - 使用硬质合金刀具和仔细的刀具路径来实现最终尺寸
- 磨削 — 用于平坦表面和分型线,以确保完美密封
电火花加工特别酷,因为它使用电火花来腐蚀钢材。因此,它实现了任何切削刀具都无法达到的功能。然而,它速度慢、成本高并且需要精心设置。 (事实上,我花了很多时间盯着 EDM 机器,看着火花飞舞。这有一种奇怪的催眠作用。)
3.4 抛光和表面光洁度
接下来,我们的技术人员将型腔表面抛光至所需的光洁度 - 从粗糙的哑光纹理到镜面光泽 (SPI A-1)。抛光一半是艺术,一半是科学。具体来说,我们的抛光机使用金刚石化合物和超声波工具来实现低至 Ra 0.025 µm 的光洁度。我看过他们工作,看起来确实像是在用砂纸雕刻。 (不幸的是,我尝试过一次。看起来像是一个小孩攻击了金属。)
第 4 步:组装和安装——将它们放在一起
现在我们已经准备好了所有组件——型腔、型芯、冷却嵌件、顶针、滑块和模架。因此,是时候组装模具了。这个具体步骤在 注塑模具制造 完全取决于精确性和耐心。
4.1 安装型芯和型腔
首先,我们将型腔嵌件安装到模架中,并将型芯与型腔对齐。我们使用蓝色染料和塞尺仔细检查配合情况。两半之间的间隙必须完美。例如,间隙太大会导致飞边(塑料泄漏)。相反,间隙太小意味着模具无法闭合。
4.2 安装顶出系统
接下来,我们安装顶针、套筒和复位销。我们验证销钉移动是否顺畅并与零件特征完美对齐。最后,我们将顶出板用螺栓固定到移动的一半上,并按照规格拧紧所有部件。
4.3 安装滑块和升降器(侧面动作)
如果零件有底切,我们必须安装滑块或挺杆。我们将它们安装在有角度的销或液压缸上,确保它们平稳移动而不会卡住。以前,我曾遇到过滑块卡住的情况。因此,这并不有趣——它涉及锤子、脏话,以及向调度团队迅速道歉。
4.4 冷却系统连接
然后,我们将冷却通道连接至水源或油源。然后我们在 100 psi 下对系统进行压力测试以检查是否泄漏。如果出现泄漏,我们就必须重新焊接或重新钻孔——这是一个非常令人头痛的问题。
第五步:试用和生产——关键时刻
这是整个过程中最伤脑筋的一步 注塑模具制造 ——试训。我们将模具安装在注塑机上并进行试射。因此,这就像第一次约会:令人兴奋,令人恐惧,有时甚至是一场彻底的灾难。
5.1 试拍及工艺优化
在试模期间,我们进行了一系列试射,调整注射速度、压力、温度和冷却时间。具体来说,我们寻找:
- 短镜头 — 空腔未完全填充
- 闪光灯 — 塑料从半模之间挤出
- 缩痕 — 收缩造成的表面凹陷
- 翘曲 — 因冷却不均匀而导致零件变形
- 粘着 — 零件不会弹出
如果我们发现任何问题,我们会调整工艺参数或修改模具本身。通常,我们需要进行2-4轮的试验才能使模具稳定运行。然而,在糟糕的日子里,则需要 10 轮。在非常糟糕的日子里,我诚实地质疑我的职业选择。
5.2 首件检验(FAI)
一旦模具运行良好,我们就会生产小批量(50-100 个零件)并进行首件检验。我们使用 CMM(坐标测量机)测量每个关键尺寸。如果一切顺利,模具就可以批准生产。否则,我们将回到绘图板。
5.3 产量提升
模具获得完全批准后,我们将开始全面生产。该机器全天候 (24/7) 运行,以每小时 60-240 次的速度生产零件。与此同时,我们的操作员定期监控模具——每班检查冷却流量、温度和循环时间。 (实际上,我通常每小时检查一次循环时间。旧习难改。)
6. 维护——因为即使是模具也需要水疗日
即使是最好的模具也需要定期维护。因此,我们安排定期清洁、润滑和彻底检查。当模具出现磨损迹象(例如划痕、腐蚀或顶针磨损)时,我们会立即修复。幸运的是,维护良好的注塑模具可以持续超过一百万个周期。
为了保持秩序,我们将模具存放在气候控制的架子上,并贴上标签和编目。 (是的,我对组织有点着迷。但是,它节省了我的搜索时间。)
7. 真实案例研究:注塑模具制造项目
一家消费电子公司最近需要一个用于新手机壳组件的模具。他们的年产量为 300,000 个零件,他们希望模具能够持续至少 3 年(900,000 次循环)。
以下是我们为实现这一目标所做的工作:
- DFM 审查优化了零件设计,添加拔模斜度并调整壁厚
- 使用的 H13 钢 — 热处理至 48 HRC
- 设计的随形冷却通道(3D 打印插件)可实现快速、均匀的冷却
- 集成热流道系统以减少浇口浪费
- 模具运行了 900,000 次循环 — 没有进行大修
- 循环时间:18秒
- 废品率:0.5%以下
结果,客户节省了超过 100,000 美元的工具和停机成本。之后,他们给我们发了一封非常好的电子邮件。 (这次我没有得到饼干,但我得到了虚拟的击掌。因此,我会接受它。)
8. 注塑模具制造中的常见错误
在我的12年里 注塑模具制造,我一遍又一遍地看到同样的错误。因此,我总是告诉我的客户要避免以下情况:
- 无拔模角 — 零件会粘住。向垂直墙壁添加 1–3° 的拔模斜度。
- 壁厚不均匀 — 导致缩痕和翘曲。保持均匀。
- 尖角 — 压力上升者。添加至少 0.5 毫米的半径。
- 散热设计不佳 — 循环时间长,零件变形。投资适当的冷却。
- 忽略浇口位置 — 影响流量、压力和零件质量。
- 过度指定公差 - 推高成本。仅在需要时指定。
9. 注塑模具制造的未来
该行业的发展速度令人难以置信。因此,这是我现在最兴奋的事情:
- 增材制造(3D打印) — 随形冷却插件、无法加工的复杂内部通道
- 智能传感器 — 模具中的嵌入式传感器实时监控温度、压力和应变
- 人工智能驱动的流程优化 — 机器学习算法自动调整参数,减少废品并提高质量
由于这些创新, 注塑模具制造 变得更有能力、更高效、更精准。因此,进入这个行业确实是一个令人兴奋的时刻。
10. 总结——注塑模具制造过程
- ☐ 第 1 步:设计和工程 — 零件分析、DFM、浇注、冷却、CAD 建模
- ☐ 第二步:材料选择 — P20、H13、不锈钢、铜嵌件
- ☐ 第三步:机加工 — 粗铣、热处理、精加工、抛光
- ☐ 第 4 步:组装和安装 — 型芯/型腔配件、顶出系统、滑块、冷却连接
- ☐ 第五步:试模和生产 — 试拍、流程优化、FAI、产量提升
11.结论——注塑模具制造是塑料制造的基础
总之, 注塑模具制造 这是一个复杂、注重精度的过程,需要大量的专业知识和对细节的关注。但如果我们做得正确,最终的结果就是能够可靠地生产数百万个高质量零件的工具。
如果您正在计划一个新的注塑项目,我希望本指南能让您清楚地了解工作流程。此外,如果您需要专业帮助,只需拨打电话或发送电子邮件即可联系我。今天将您的设计发送给我,我将在 24 小时内为您提供诚实的评估、免费的 DFM 审查和报价。 (这可能是个糟糕的笑话,因为我就是忍不住。)
👇 需要注塑模具吗?让我们一起构建它。
将您的 CAD 文件、材料和年产量发送给我。我将在 24 小时内审核您的设计,推荐最佳的钢材和冷却策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“模具制作指南”,我将向您发送钢材比较表、冷却通道清单和我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(12 年注塑模具制造经验。我制造过从手机外壳到汽车零部件的各种模具。我可以帮助您制造您的模具。)