跳转到正文
精密制造 · 从原型到量产
获取报价 ↗⌕
硅胶模具生产流程是怎样的?

了解硅胶模具生产的分步过程,从材料选择和模具设计到固化和最终质量检查。了解为各种应用创建耐用、精确的硅胶模具所涉及的关键阶段。

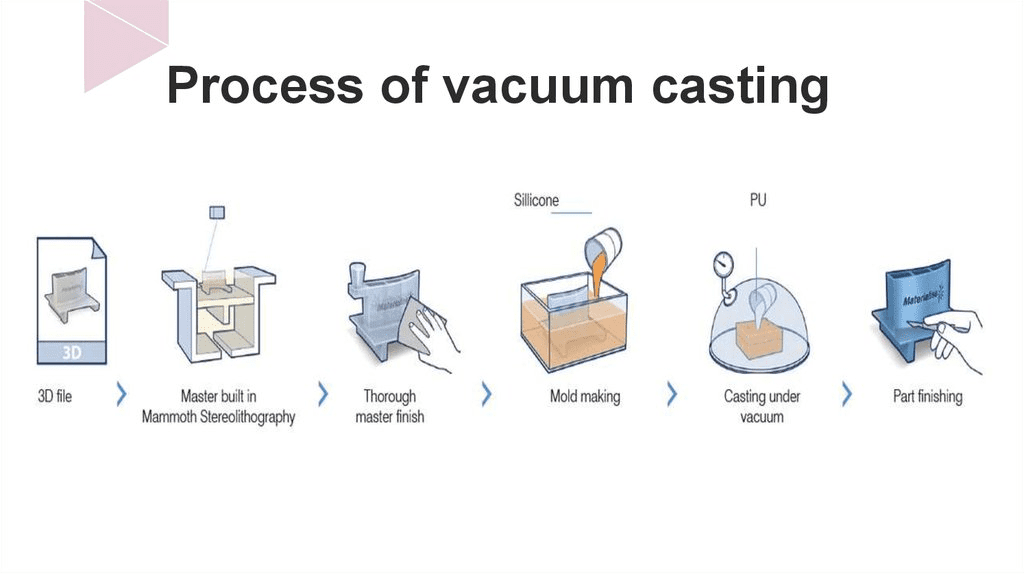
硅胶模具核心制作流程:原型制作→框架组装→硅胶混合→浇注/刷涂→固化→脱模修边→检验,分8步完成,关键步骤是配比和排气:

  • 1. 原型加工:制作/精制产品原型(树脂/石膏/金属),确保表面光滑无毛刺,必要时涂脱模剂;
  • 2、模架组装:用木/亚克力板将原型围起来,留出硅胶厚度的空间(一般为5-10mm);
  • 3、硅胶混合:将基础硅胶和固化剂(常用比例为10:1或20:1)按比例混合并充分搅拌;
  • 4、真空脱气:将材料放入真空机中排除气泡(防止模具出现砂孔)。如果没有可用的设备,请缓慢倒入,以尽量减少气泡;
  • 5、浇/刷模具:简单形状直接浇注,复杂形状需要多次刷漆(增强模具韧性);
  • 6. 室温/加热固化:室温(25℃)固化4-8小时,或加热(60℃)缩短至1-2小时;
  • 7、脱模修边:拆下模架,取出原型,修整模具毛刺和多余硅胶;
  • 8、试件检验:通过制作1-2个试件来检验脱模性能和精度,验证模腔的完整性。
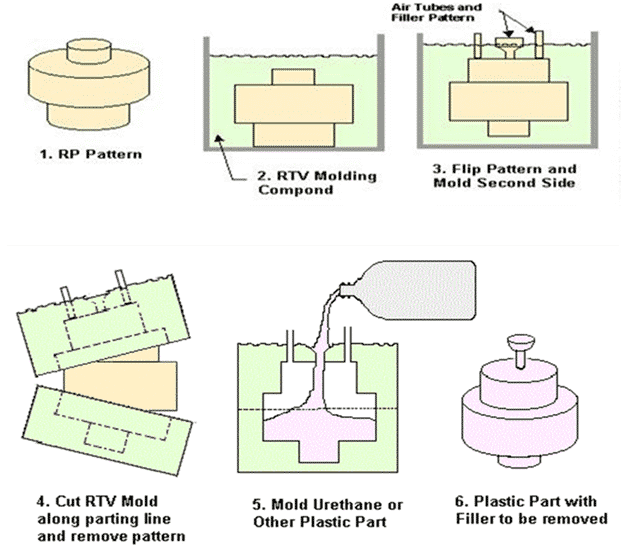
真空复模工艺。

核心结论:硅胶与固化剂常规配比为10:1(重量比),固化时间取决于温度——室温(25℃)4-8小时,加热(60℃)1-2小时。特殊场景调整如下:

硅胶模具的调整

1.主流比例(按硅胶类型)

食品级模具(软质,邵氏00-30~A-20):底胶:固化剂=10:1,适用于烘焙、冰格等,柔软易脱模;

手工/工业模具(硬质,邵氏A-30-60):基胶:固化剂=10:1或20:1,适用于树脂、石膏件,韧性更强;

低温环境(<15℃):可调整为8:1加速固化(避免粘模);高温环境(>30℃):保持10:1的比例,防止快速固化和气泡的形成。

2. 固化时间(取决于温度)

室温固化(20-25℃):4-8小时完全固化,期间请勿触摸模具;

加热固化(50-60℃):需1-2小时,适合赶工,固化后模具硬度更均匀;

注意:配比偏差(如固化剂过多)会缩短使用寿命,太少会阻碍完全固化(粘手)。

准备好使用高品质硅胶模具将您的项目变为现实了吗? 今天联系我们 讨论您的需求,让我们的专家团队帮助您为您的应用创建完美的模具。

无论您从事制造、原型设计还是定制设计,我们都会将您的想法变成现实!

↑