大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。如果您曾经观察过金属部件(汽车变速箱外壳、笔记本电脑铰链或电动工具主体)并想知道,“他们如何使这些东西如此快速、如此精确且如此便宜?” — 答案通常以 压铸模具.
但压铸模具到底有什么作用呢?为什么它对金属铸造工艺如此重要?在我 12 年设计和制造压铸模具的过程中,我了解到这些工具不仅仅是“金属形状”。它们是整个运营的核心——决定质量、速度、成本和健全性。在本指南中,我将详细说明 压铸模具 用简单的英语,其中有一些来自车间的故事(以及一些糟糕的笑话)。喝杯咖啡,让我们开始吧。
让我们从大局开始。在金属铸造中,您有两种主要方法:您可以使用一次性模具(例如砂型铸造,您可以打破模具以取出零件),或者您可以使用永久性模具 - 这就是 压铸模具 压铸模具由硬化工具钢制成,可反复使用数千次甚至数百万次。但为什么要费尽心思建造钢模而不是仅仅使用沙子呢?答案在于模具的实际作用以及它使什么成为可能。
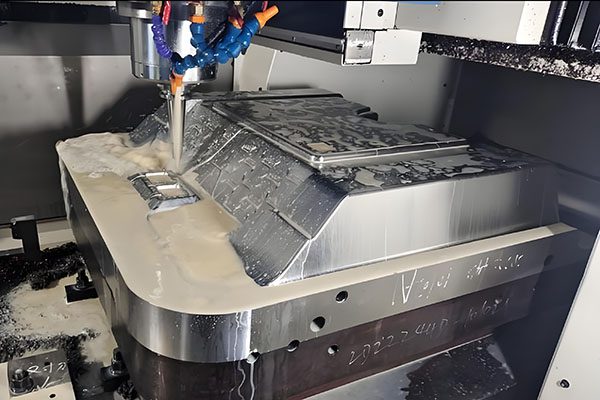
1. 主要目的:塑造熔融金属
最明显的目的是 压铸模具 是赋予熔融金属形状。模具包含一个型腔,即形成最终铸件的轮廓和尺寸的空白空间。当熔融金属在高压下注入型腔时,它会填充每个角落和缝隙,形成模具的精确形状。
但这不仅仅是“有形状”。此外, 压铸模具 旨在制造具有以下特征的零件:
- 复杂的几何形状 — 在理想条件下,压铸可以生产薄壁(薄至 0.04 英寸)、复杂特征和精细细节的零件。
- 严格的公差 — 铝压铸件的公差可以达到 ±0.004 英寸,这意味着更少的后加工和更低的成本。
- 优异的表面光洁度 — 刚从模具中取出即可实现高达 50 RMS 的精加工效果。
没有精确度 压铸模具,您将陷入粗糙、超大的零件,需要大量昂贵的二次加工。 (没有人想要这样。)
2. 目的#2:承受极高的压力和速度
这是一个 压铸模具 确实值得。压铸不是一个温和的过程——熔融金属在极高的压力下注入模具。在高压压铸中,压力范围从 10 MPa 到 200 MPa 以上(即 10,000 到 15,000 psi)。金属填充空腔的速度高达每秒 150 米,即每小时 540 公里。
为什么这很重要?由于这种极端的力,熔融金属在凝固之前完全填充了型腔的每个细节。这种快速工艺生产出具有致密、细晶结构和优异机械性能的零件。
然而,有一个问题:工具必须能够经受住这种滥用。因此, 压铸模具 始终由 H13 (DIN 1.2344) 等热作工具钢制成,可以承受极端的热应力和机械应力。我见过已经运行了超过一百万个周期而没有出现故障的模具。 (我还见过由于有人偷工减料而导致模具在 50,000 次循环后失效。这就不那么有趣了。)
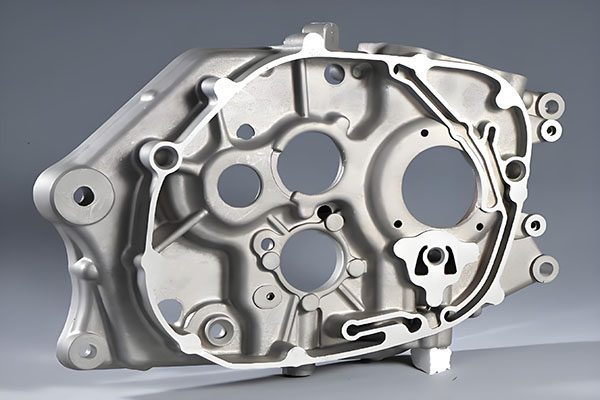
3. 目的#3:快速冷却和凝固
企业最重要但经常被忽视的职能之一 压铸模具 正在冷却。与使金属绝缘并减缓冷却的砂模不同,钢压铸模具起着“冷却器”的作用。它快速从熔融金属中吸收热量,使其凝固得更快。
这种快速冷却有几个好处:
- 细晶粒微观结构 — 更快的冷却产生更致密、更坚固的金属结构。
- 更好的机械性能 — 零件更坚固、更耐磨、更耐压。
- 更快的循环时间 — 该部件在几秒钟内凝固,而不是几分钟。这意味着您每小时可以生产更多零件。
- 更少的收缩和孔隙率 — 受控冷却降低了内部缺陷的风险。
但事情是这样的:你不能让金属随心所欲地冷却。此外, 压铸模具 设计有精心设计的冷却通道,可循环水或油以精确控制温度。如果冷却不均匀,零件就会变形。如果太慢,你的生产率就会下降。如果速度太快,就会出现应力裂纹。 (这三个我都看过。没有一个是有趣的。)
4. 目的#4:弹出成品
金属凝固后,您需要将零件从模具中取出。这是顶出系统的工作——一组销、套筒或板,将零件从模具的核心上推出 压铸模具.
这听起来很简单,但实际上是一个微妙的操作。因此,如果顶针放置不当,它们会在零件上留下痕迹(这对装饰零件不利)。如果没有足够的引脚,零件就会变形。如果零件粘住了——好吧,那就是一个完全不同的问题了。 (我不得不使用撬棒来移除卡住的部件。这并不好玩。我也不推荐这样做。)
一些 压铸模具 使用空气喷射——一股压缩空气将零件从型腔中浮出。观看起来很酷。 (但并不像听起来那么酷。它仍然只是空气。)
5. 目的#5:支持大批量生产
这就是 压铸模具 真的很闪耀。与消耗性模具(如沙子)不同,压铸模具可以使用数十万甚至数百万次循环。模具的前期成本很高(模具成本可能高达铝压铸件总成本的 20%),但一旦建成,每个零件的成本就会降至几美分。
压铸每小时可产生多达 300 个铸造周期,使其成为现有最快的金属成型工艺之一。这就是为什么需要大量产量的行业(汽车、电子、电器)依赖于 压铸模具 比任何其他铸造方法都要多。
对于锌压铸件,模具的使用寿命可达 500,000 至 200 万次循环。这是很多部分。 (还为操作员提供了很多咖啡。)
6. 目的 6:实现复杂功能(滑块、升降器和核心)
有些零件具有与模具打开方向不对齐的特征,例如侧孔、底切或内螺纹。为了创建这些, 压铸模具 使用机械或液压操作的芯滑块(滑块和升降器)移入和移出型腔。
这些滑动机构块通常垂直于模具开口移动。当模具关闭时它们被推入到位,当模具打开时它们被拉回。尽管每个滑块都会增加数千美元的前期模具预算,但它们允许您一次性创建极其复杂的零件。 (我见过有五个或六个滑块的零件。它们很漂亮。而且很昂贵。但大多数都很漂亮。)
如果没有这些机制,您就必须在铸造后加工这些特征,这会增加时间、成本和潜在的错误。因此,尽管它们价格昂贵,但通常还是值得的。
7. 目的#7:门控和流量控制
的另一个关键功能 压铸模具 是浇注系统——引导熔融金属从压射套筒进入型腔的通道。浇注系统包括浇口(金属进入的地方)、流道(分配金属的地方)和浇口(进入型腔的狭窄开口)。
为什么这很重要?因为金属的流动方式会影响一切:孔隙率、表面光洁度和机械性能。浇口尺寸过小意味着型腔无法正确填充。另一方面,超大的大门会浪费过多的金属并留下巨大的装饰痕迹。此外,设计不良的流道会导致金属在到达工具远端之前冻结。 (我见过这种情况发生。这并不漂亮。)
现代 压铸模具 使用流动模拟软件(如 MAGMA 或 AnyCasting)进行设计,以在切割钢材之前优化浇注系统。这就像玩电子游戏,但涉及冶金和更昂贵的后果。
8. 压铸模具失效时会发生什么?
我见过 压铸模具 以惊人的方式失败。事实上,这些是车间最常见的故障模式:
- 热检查 — 热疲劳导致型腔表面出现微小裂纹。由反复加热和冷却引起。
- 侵蚀 — 金属流侵蚀型腔表面,尤其是浇口处。 (铝的磨蚀性令人惊讶。)
- 焊接 — 铸造合金粘附在模具表面。当涂层磨损或模具温度过高时就会发生这种情况。
- 严重开裂 — 模具钢出现大裂纹。通常是由于热处理不当或过载造成的。
这就是为什么我们使用 H13 和 Dievar 等优质模具钢、应用表面涂层(氮化、PVD)并设计冷却通道来管理热应力。一个维护良好的 压铸模具 可持续拍摄超过一百万次。一个被忽视的人可能会在五万之后死去。
9. 真实示例:实际使用的压铸模具
今年早些时候,我们建立了一个 压铸模具 对于汽车供应商。该零件是铝制传动支架。年产量:400,000 件。的 压铸模具 我们设计了:
- Dievar 钢(优质 H13),热处理至 48 HRC
- 型腔表面的 AlCrN PVD 涂层
- 随形冷却通道(3D 打印嵌件)
- 真空辅助减少孔隙率
120万次注射后,模具仍在运行。循环时间:28秒。废品率:1%以下。客户节省了超过 200,000 美元的工具和停机成本。
这就是一个的目的 压铸模具 — 尽可能快速且廉价地制造数百万个完美零件。
10. 总结——压铸模具的真正用途
- 将熔融金属塑造成精确、复杂的零件
- 承受极端压力 (10,000–15,000 psi) 和速度
- 快速冷却金属以提高机械性能和缩短循环时间
- ☐ 干净、一致地弹出成品零件
- 支持大批量生产(高达 200 万次循环)
- 凭借滑块和升降器实现复杂的功能
- 控制通过浇注系统的金属流量
结论——压铸模具:不仅仅是一个工具
那么,使用a的目的是什么? 压铸模具 在金属铸造中?它不仅仅是一种形状。它是一种高精度、高压、高速机床,决定了您生产的所有产品的质量、成本和一致性。它可以承受极端的温度和压力,有效地冷却金属,并以最少的后处理生产出数百万个相同的零件。最终,它是使现代大规模生产成为可能的引擎。
如果您正在计划压铸项目, 压铸模具 是您最重要的投资。如果做得对,您将拥有一个可以运行多年的工具。如果弄错了,你就会陷入救火的境地(有时是字面上的)。我设计和制造这些模具已经有十多年了——我很乐意帮助您制造一个有效的模具。
👇 准备好构建合适的压铸模具了吗?我们来谈谈吧。
将您的 CAD 文件、材料和年产量发送给我。我将在 24 小时内审核您的设计,推荐最佳的钢材和冷却策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱迷宫。只有我和我可疑的幽默感。
📞
打电话给巴里
我自己拿起电话
(我保证不会“按 1 进行销售”)
联系我们
不确定压铸是否适合您?只要说:“巴里,这是我的部分——你能把它压铸出来吗?”我会给你一个诚实的答案。 (可能是一个糟糕的笑话。)
🔥 压铸模具 — 可承受数百万次射击 🔥
附:当您发送电子邮件时提及“模具用途指南”,我将向您发送钢材比较表、冷却通道清单和我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(12 年的压铸模具设计经验。我见过铝做的事情会让你哭泣。我可以帮助你避免这种情况。)