简介:优质铝铸件的基础
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的 17 年里,我为以下产品设计和制造了数百个模具 铸铝 — 从简单的锌合金原型到大批量的汽车零部件。我收到的最常见的问题之一是:“我的铝铸造模具应该使用什么钢?”答案并非一刀切。合适的模具钢取决于产量、零件复杂性、合金类型和预算。在本综合指南中,我将向您介绍模具中最常用的钢材 铸铝、它们的特性、热处理要求以及何时选择。我还将解释压铸模具(高压)和永久模具铸造(重力铸造)之间的区别。最后,您将确切地知道为您的铝铸造项目指定哪种钢材。
第 1 章:为什么模具钢对于铸铝很重要
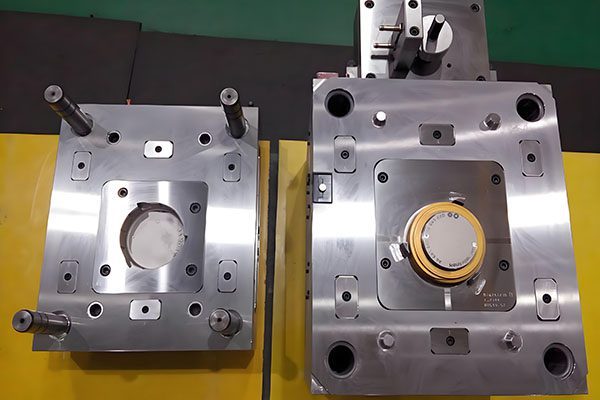
当 铸铝,熔融金属在 600°C 至 700°C (1112–1292°F) 之间的温度下注入或倒入钢模具中。然后模具冷却,零件被顶出。这种热循环重复数千甚至数百万次。模具钢必须能够抵抗:
- 热检查 (热疲劳)——反复加热和冷却引起的表面裂纹。
- 焊接 — 铝粘在模具表面。
- 侵蚀 — 来自高速熔融金属流。
- 压缩和拉伸 — 来自注射压力(高压压铸中高达 1,000 bar)。
选择错误的钢材会导致模具过早失效、废品率高以及代价高昂的停机时间。对于 铸铝,最常见的模具钢是 H13、优质 H13(Dievar、QRO 90)和 P20。让我们逐一检查一下。
第 2 章:H13 — 行业标准
H13(DIN 1.2344、AISI H13)是最广泛使用的模具钢 铸铝。它是一种铬热作工具钢,具有优异的硬度、韧性和抗热疲劳性能。
H13的主要特性:
- 成分:0.35–0.45% C、5.0–5.5% Cr、1.2–1.5% Mo、0.8–1.2% V。
- 热处理后硬度:46–52 HRC。
- 热处理:真空淬火+二次回火。
- 典型模具寿命:铝压铸件 50,000–150,000 次注射。
- 成本: 中等。
H13 对于大多数人来说表现良好 铸铝 应用——汽车支架、电子外壳和一般工业零件。对于几何形状简单、体积适中(50,000-100,000 次注射)的模具,H13 是绝佳选择。
局限性:H13 可以在 50,000–100,000 次循环后产生热裂纹。对于大批量应用(超过 500,000 次注射),优质等级可提供更长的使用寿命。
第 3 章:优质热作钢 — Dievar、QRO 90 和 1.2367
对于大批量 铸铝 (超过 500,000 次注射)优质热作钢可显着延长模具寿命。最常见的是:
3.1 迪瓦尔(乌德霍尔姆)
Dievar 是一种优质 H13 变体,具有更高的纯度和微观结构。主要优点:
- 卓越的抗热疲劳性能 — 寿命比标准 H13 长 2-3 倍。
- 更好的抗热裂和抗总体开裂性能。
- 高硬度 (48–52 HRC) 下具有出色的韧性。
- 非常适合具有薄截面或尖角的复杂模具。
Dievar 广泛用于需要 500,000-1,000,000 次注射的汽车压铸模具(发动机缸体、变速箱壳体)。
3.2 QRO 90(乌德霍尔姆)
QRO 90 是另一种具有高温强度的优质热作钢。它通常用于承受最严重热暴露的型芯和嵌件。
3.3 1.2367 (X38CrMoV5-3)
该欧洲牌号的钼和钒含量高于 H13。它具有更好的高温强度和耐磨性。用于铝和镁的高压压铸。
第 4 章:P20 — 用于原型和小批量铝铸件
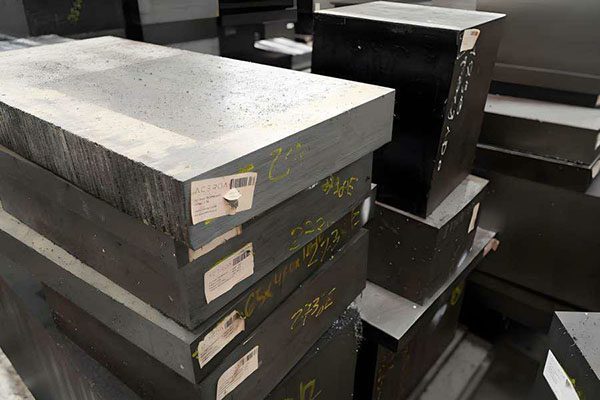
P20(DIN 1.2738,AISI P20)是一种预硬模具钢,硬度为 30–36 HRC。它不是热作钢——缺乏 H13 的耐热性。然而,它可用于小容量 铸铝 在某些应用中。
何时使用 P20 进行铝铸造:
- 原型模具(100–1,000 次注射)。
- 小批量生产(最多 5,000 个镜头)。
- 永久模具铸造(重力铸造)的温度低于压铸。
- 小型、简单的零件,模具磨损最小。
局限性:P20 将在压铸温度 (>500°C) 下快速进行热检查。请勿将 P20 用于铝的高压压铸——模具将在 1,000-5,000 次注射后失效。
第 5 章:腐蚀合金用不锈钢
当 铸铝 对于腐蚀性合金或需要高清洁度的环境(医疗、食品),可以使用不锈钢模具钢。常见等级:
- 420(DIN 1.2083):马氏体不锈钢,可淬硬至 48–52 HRC。用于需要镜面抛光或耐腐蚀的模具。
- 136(DIN 1.2083 ESR):420 的电渣重熔版本。纯度更高,抛光性更好。
- 316(DIN 1.4401):奥氏体不锈钢,不能硬化。仅用于原型模具。
不锈钢模具钢比H13贵,导热系数较低。仅当耐腐蚀或卫生标准需要时才使用它们。
第 6 章:铝铸模的表面处理
为了延长模具寿命并改善铝零件的脱模,对模具进行表面处理 铸铝:
- 渗氮:将氮气扩散到钢表面,形成一层抗磨损和耐焊接的硬层 (60–65 HRC)。典型深度 0.1–0.3 毫米。
- PVD 涂层(TiAlN、AlCrN、CrN):薄陶瓷涂层 (2–5 µm),可降低铝附着力。 AlCrN 非常适合铝压铸。
- 氧化性:形成黑色氧化层,改善脱模性。
对于大批量 铸铝,我们推荐氮化+AlCrN PVD涂层。这种组合可以使模具寿命加倍。
第7章:模具钢的热处理
适当的热处理对于以下领域使用的模具至关重要 铸铝。 H13 和优质等级的标准流程:
- 预硬化:软化加工用钢材(退火状态)。
- 机械加工:对模具型腔进行粗加工。
- 真空热处理:加热至 1020–1050°C,用氮气淬火。
- 双重回火:在 560–600°C 下回火两次,以达到 46–52 HRC 并缓解应力。
- 氮化(可选):经过最终加工和抛光。
我们为每个模具提供热处理证书。
第 8 章:金属型(重力)铸造与压铸 — 钢材选择差异
主要有两个流程 铸铝 与钢模具:
- 高压压铸 (HPDC):在高压 (500–1,000 bar) 下注入熔融金属。模具温度达到200–300°C。需要 H13 或优质热作钢。
- 永久型铸造(重力铸造):熔融金属通过重力倾倒。模具温度较低。对于小体积,可以使用 P20 甚至铸铁。
对于铝制 HPDC,切勿使用 P20——它会很快失效。对于永久模铸造,P20 可以接受 5,000-20,000 次注射。
第 9 章:案例研究 — Dievar Mold 生产 120 万个铝零件
一家汽车供应商需要一个模具 铸铝 变速箱外壳。年产量:400,000 件。我们推荐带有 AlCrN 涂层的 Dievar 钢。模具:
- 热处理至 50 HRC。
- 氮化(0.2 毫米深)+ AlCrN PVD 涂层。
- 随形冷却通道可缩短循环时间。
结果:该模具在 3 年内以最少的热检查生产了 120 万个零件。标准 H13 模具在 300,000-400,000 次注射后需要更换。 Dievar 模具为客户节省了 150,000 美元的模具和停机成本。
第 10 章:总结——铝铸造模具钢材选择指南
- 原型/低容量(<5,000 张)→ P20。
- ☐ 中等体积(50,000–150,000 次射击)→ H13,氮化。
- ☐ 高容量(150,000–500,000 次射击)→ H13,带 PVD 涂层 (AlCrN)。
- 非常高的产量(500,000+ 次射击)→ Dievar 或 QRO 90 + PVD 涂层。
- ☐ 腐蚀环境或高抛光要求 → 不锈钢 (420/136)。
- ☐ 始终使用真空热处理+双重回火。
结论:选择合适的钢材以延长模具寿命
为模具选择合适的钢材 铸铝 对于模具寿命、零件质量和生产效率至关重要。 H13 是行业主力。 Dievar 等优质等级的使用寿命可延长 2-3 倍,适合大批量应用。 P20 仅适用于小批量或金属型铸造。我们用所有这些钢材设计和制造铝铸模。将您的零件图、合金和年产量发送给我。我将推荐最佳模具钢材,提供免费的 DFM 报告,并在 24 小时内为您的模具报价。让我们打造一个持久的模具。
👇 需要铸铝模具吗?我们来谈谈吧。
将您的 CAD 文件、铝合金和年产量发送给我。我会推荐最好的模具钢 - P20、H13、Dievar 或不锈钢 - 并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答模具钢问题)
联系我们
不确定哪种钢材适合您的体积?只需说:“巴里,这是我的年度数量 - 我应该使用什么模具钢?”我来指导你。
🔥 铸铝 — 选择合适的模具钢以延长使用寿命 🔥
附:当您发送电子邮件时提及“模具钢指南”,我将向您发送模具寿命预测表和涂层比较表。
曾巴里
YOVUTEK 高级制造工程师
(超过 17 年的铝铸模具设计和制造经验 - 从原型 P20 到大批量 Dievar。让我帮助您选择合适的钢材。)