简介: MIG 焊接在金属板材制造中的多功能性
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在世界上 钣金加工,我经常听到的一个问题是:“我可以用 MIG 焊接哪些金属?”简短的回答是:很多。 MIG(金属惰性气体)焊接,也称为 GMAW,是最通用的工艺之一 钣金加工。它可以处理从日常低碳钢到钛等特殊合金的所有材料。然而,每种金属都需要特定的保护气体、填充焊丝和参数调整。在本指南中,我将引导您了解最常见的可焊接金属、它们的挑战以及如何获得完美的结果。无论您是在处理钢结构、不锈钢外壳还是铝制原型,了解 MIG 的功能都将使您 钣金加工 项目更快更强。
第一章:碳钢和低合金钢——主力
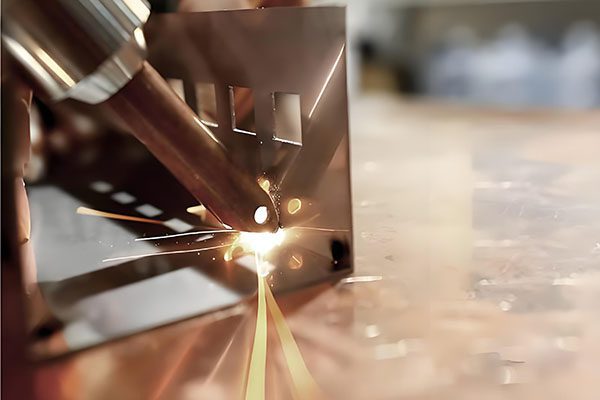
碳钢是最常用的 MIG 焊接金属。在 钣金加工、低碳钢(例如 A36、Q235)用于支架、框架、外壳和汽车面板。碳钢 MIG 焊接非常简单:
- 保护气体:75% Ar / 25% CO2 (C25) 为标准。它提供良好的电弧稳定性、最小的飞溅和深熔深。
- 填充焊丝:ER70S-6 是最常见的。它含有脱氧剂(硅、锰),可处理轻微的表面污染。
- 参数:对于 1–3 mm 板材,使用 16–18V,送丝速度 120–180 IPM(0.8–1.0 mm 焊丝)。较厚的板 (6–10 mm) 需要 19–22V 和 200–300 IPM。
- 应用领域:结构钢框架、机器底座、排气系统和一般维修。
提示一:对于薄碳钢(<1.5 毫米),降低电压和送丝以避免烧穿。您还可以使用 90% Ar / 10% CO2 来减少薄板上的飞溅。
第 2 章:不锈钢 – 精度和预防
不锈钢(304、316)广泛应用于 钣金加工 用于食品设备、医疗设备和化学品罐。 MIG 焊接不锈钢是可能的,但比碳钢需要更加小心。要点:
- 保护气体:三混合(90% He / 7.5% Ar / 2.5% CO2)或 98% Ar / 2% CO2 是首选。避免使用纯二氧化碳——它会导致积碳并降低耐腐蚀性。
- 填充焊丝:ER308L 表示 304 不锈钢,ER316L 表示 316 不锈钢。“L”表示低碳,可防止晶间腐蚀。
- 参数:较低的热输入对于防止翘曲和碳化物沉淀至关重要。对于 2 mm 板材,使用电压 18–20V,送丝速度 150–200 IPM。保持较高的行驶速度。
- 反吹扫:对于管道或封闭部分,用氩气进行反吹,以防止糖化(根部侧氧化)。
- 应用领域:厨房设备、制药容器、建筑栏杆。
如果您看到变色(蓝色或灰色),则说明不锈钢过热。降低电压并提高行驶速度。
第 3 章:铝 – 重量轻但要求高
铝越来越受欢迎 钣金加工 适用于轻质外壳、散热器和汽车零部件。 MIG 焊接铝由于其氧化层和高导热性而比较棘手。以下是如何成功:
- 保护气体:100% 氩气。切勿使用二氧化碳或氩气与二氧化碳的混合物——它们会导致严重的氧化和孔隙率。
- 填充焊丝:4043(通用)或5356(强度更高,耐腐蚀性更好)。对于较厚的部分,请使用 1.2 毫米的金属丝;薄板为 0.8–1.0 毫米。
- 设备:使用线轴枪或推拉式枪以避免送丝问题(铝线较软且容易缠结)。对于薄铝材,强烈推荐使用脉冲 MIG 焊机。
- 参数:对于 2 mm 铝,设置电压 20–22V,送丝速度 300–400 IPM,并使用喷涂传输。脉冲 MIG 可降低热量输入并实现更好的控制。
- 清洁:用不锈钢刷(仅适用于铝)去除氧化铝层。用丙酮擦拭。
- 应用领域:船体、油箱、拖车坡道、电子外壳。
铝 MIG 不适合初学者 - 对于薄铝 (<2 mm),请考虑使用 TIG。但使用脉冲 MIG,您可以获得出色的结果。
第 4 章:铜、黄铜和青铜 – 特殊应用
铜及其合金一般不太常见 钣金加工 但出现在电气元件、热交换器和装饰工作中。可以进行 MIG 焊接,但需要特定的填充剂和气体:
- 铜 (C110):使用脱氧铜线(ERCu)。保护气体:100% 氩气。将厚铜预热至 300–500°F 以避免破裂。高导热率需要高热输入——使用电压24-28V。
- 黄铜(C260、C280):由于锌蒸发更困难(产生白烟)。使用硅青铜线 (ERCuSi-A) 或铝青铜。保护气体:100% 氩气。通风良好——锌烟雾有毒。
- 硅青铜:通常用于 MIG 钎焊(连接异种金属或薄板而不熔化母材)。气体:100% 氩气。热输入低,适合镀锌钢。
- 应用领域:电气母线、管道配件、建筑装饰、艺术雕塑。
对于大多数车间来说,由于控制效果更好,TIG 更适合加工铜和黄铜,但 MIG 也可以采用适当的技术。
第 5 章:镁、钛和镍合金 – 奇异金属
高级 钣金加工 有时涉及航空航天、赛车运动和化学加工中使用的特殊合金。可以进行 MIG 焊接,但需要严格的准备工作和设备:
- 镁合金(AZ31B):最轻的结构金属。使用AZ61A或AZ92A填料。保护气体:100% 氩气。必须清洁氧化物并避免潮湿(火灾危险)。预热至关重要。比铝更硬 – 需要脉冲 MIG。
- 钛(2、5 级):出色的强度重量比。必须使用带有尾屏蔽的纯氩气屏蔽(钛在高温下会与氧气发生反应)。任何污染都会导致脆化。使用 ERTi‑2 填料。通常首选 TIG,但 MIG 也可用于带有特殊设备的厚截面。
- 镍合金(因科镍合金、蒙乃尔合金、哈氏合金):耐高温、耐腐蚀。使用匹配的填料(例如,用于 Inconel 625 的 ERNiCr-3)。保护气体:100% 氩气或氩氦混合气。低热输入,层间温度控制。常见于化工厂和喷气发动机。
这些材料不适合 DIY。将其交给拥有合适设备(脉冲 MIG、气体保护系统和焊后热处理)的专家。
第 6 章:异种金属焊接 – 哪些有效,哪些无效
有时 钣金加工 需要连接不同的金属。 MIG 可以加入某些组合:
- 碳钢到不锈钢:使用ER309L填料。保护气体:90% Ar / 10% CO2。常见于排气系统。
- 钢到铝:不能直接用 MIG 焊接 - 脆性金属间化合物层会导致裂纹。请改用机械紧固件、钎焊或摩擦焊。
- 钢到铜:使用硅青铜填料(MIG 钎焊)。有利于电气连接。
- 铝到铜:非常困难;避免直接焊接。
在尝试异种金属焊接之前,请务必咨询填充焊丝制造商的建议。
第 7 章:案例研究 - 制造不锈钢食品输送机框架
客户需要用于食品加工输送机的 304 不锈钢框架。他们尝试使用 C25 气体进行 MIG 焊接,但焊缝在清洁后出现多孔且腐蚀。我们改用 98% Ar / 2% CO2,使用 ER308L 电线,并将电压设置为 19V。结果:干净、金色的焊缝通过了染料渗透测试。该框架已使用 2 年,没有出现任何问题。这表明,使用正确的气体和填充剂,不锈钢 MIG 焊接非常可靠。
第 8 章:快速参考 – 气体和填充焊丝选择
| 贱金属 | 保护气体 | 填充焊丝 |
|---|---|---|
| 低碳钢 | 75% 氩气 / 25% 二氧化碳 | ER70S-6 |
| 不锈钢 (304) | 98% 氩气 / 2% 二氧化碳 | ER308L |
| 铝 (5052/6061) | 100% 氩气 | 4043 或 5356 |
| 铜 | 100% 氩气 | ER铜 |
| 硅青铜 | 100% 氩气 | ERCuSi-A |
| 镁 | 100% 氩气 | AZ61A |
结论:金属与工艺相匹配
MIG 焊接的用途非常广泛,但成功取决于将正确的保护气体、填充焊丝和参数与母材相匹配。从普通碳钢到奇异钛, 钣金加工 项目可以受益于 MIG 的速度和效率。如有疑问,请在优惠券上进行测试并咨询焊接工程师。我们每天使用 MIG 焊接碳钢、不锈钢、铝和铜合金。将您的项目详细信息发送给我 - 我将推荐最佳焊接方法并提供免费报价。
👇 您的钣金项目需要 MIG 焊接方面的帮助吗?
告诉我你的材料、厚度和应用。我将推荐最好的 MIG 工艺、气体和填充机,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答焊接问题)
联系我们
不确定使用哪种填充焊丝或气体?只需说:“巴里,这是我的材料 - 我需要什么 MIG 设置?”我来指导你。
🔥 MIG 焊接 – 掌握钣金制造中的任何金属 🔥
附:当您发送电子邮件时提及“MIG 指南”,我将向您发送一份适用于碳钢、不锈钢和铝的可打印 MIG 参数挂图。
曾巴里
YOVUTEK 高级制造工程师
(10 多年 MIG 焊接金属,从低碳钢到特殊合金 - 让我帮助您选择正确的工艺。)