嘿,我是曾巴里。我在设计和制造注塑模具已有 12 年了 YOVUTEK,如果说我学到了一件事,那就是:糟糕的零件设计会在项目开始之前就毁掉它。我见过无法成型的美丽 CAD 模型,也见过运行一百万次循环而没有出现任何问题的简单设计。差异始终取决于对基础知识的理解 注塑件 设计。在本指南中,我将引导您了解您需要了解的所有内容 - 壁厚、拔模角、肋、浇口、材料以及我每天看到的常见错误。没有废话,没有流行语。只是来自去过那里的人的直接谈话。喝杯咖啡,让我们开始吧。
注塑成型是批量生产塑料零件的最常见方法。大多数问题都是从零件设计(而不是模具)开始的。一个精心设计的 注塑件 将均匀填充、均匀冷却、干净喷射并经得起实际使用。设计不良的产品会变形、下沉、破裂或粘连。在本指南中,我将介绍以下核心原则 注塑件 我已经与数百名客户一起使用过的设计。这些不是理论——它们是在车间发挥作用的。
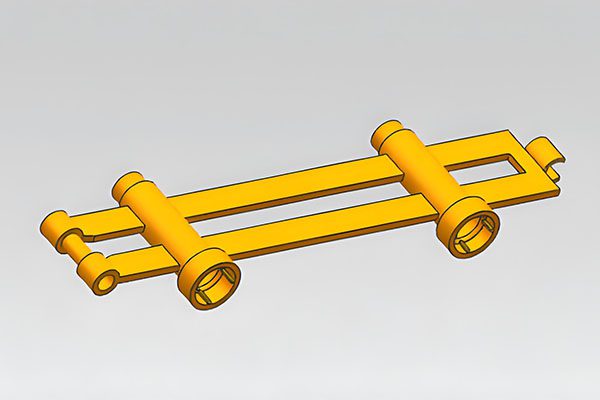
1. 壁厚——良好设计的基础
如果有一条规则 注塑件 无法破坏的设计,就是:尽可能保持壁厚均匀[参考:0][参考:1]。塑料冷却时会收缩。厚的部分比薄的部分收缩得更多。当壁厚不均匀时,就会出现缩痕、翘曲、内部空隙和不合适的零件[参考:2]。
这是我告诉我的客户的:标称壁厚 注塑件 通常应在 1 到 5 毫米(0.04 到 0.20 英寸)之间[参考:3]。对于大多数材料,目标为 0.080 至 0.120 英寸[参考:4][参考:5]。如果您需要在厚部分和薄部分之间过渡,请逐渐进行,而不是突然进行[参考:6]。
不同材质有不同的推荐壁厚[参考:7]:
- ABS: 0.045–0.140 英寸
- 尼龙: 0.030–0.115 英寸
- 聚碳酸酯: 0.040–0.150 英寸
- 聚丙烯: 0.025–0.150 英寸
- 乙缩醛: 0.030–0.120 英寸
我曾经有一位客户设计了一个部件,该部件的截面厚度为 6 毫米,靠近 2 毫米的墙壁。厚的部分需要两倍的时间来冷却,在表面上形成一个大的凹痕。我们重新设计了它,使其厚度均匀,并添加了加强筋以提高强度。这部分结果很完美。 (客户问为什么没有人早点告诉他们。我说,“你没有问。”)
2. 拔模角度——弹射的无名英雄
这是我经常看到的一个错误:工程师设计的零件具有完全垂直的墙壁。它们在屏幕上看起来很棒。但它们的成型却是一场噩梦。如果没有拔模斜度,零件将无法从模具中脱模[参考:8][参考:9]。
拔模斜度是垂直壁上的轻微锥度,使零件能够干净地滑出模具。在 注塑件 设计,草稿是没有商量余地的。塑料在冷却时收缩到模芯上[参考文献:10]。如果没有拔模斜度,则需要过大的力来弹出零件,这可能会损坏零件或模具本身[参考:11]。
这是我的建议[参考:12][参考:13]:
- 最低: 每侧 1 度拔模[参考:14]
- 推荐: 大多数表面为 1–2 度[参考:15]
- 对于有纹理的零件: 3-5 度 — 纹理需要更多拔模力
- 经验法则: 每 1 英寸型腔深度 1 度拔模斜度[参考号:16][参考号:17]
由于拔模深度太浅,我曾遇到过零件粘在模具中的情况。这并不好玩——它需要窥探、咒骂和很大的耐心。使用草稿。 (如果您的零件的拔模斜度为零,我们仍然可以尝试对其进行成型 - 但预计会出现拖痕和可能的生产延迟[参考:18]。)
3. 半径和圆角——光滑的角很重要
尖角是应力集中点。它们使零件变得更弱且更难以成型[参考文献:19]。在 注塑件 设计时,您希望尽可能向内角添加半径[参考:20]。
为什么?因为塑料在曲线周围流动性更好。正如一位工程师所说,“我从未见过一条 90 度弯的河流”[参考文献:21]。添加半径有助于材料更顺畅地流动、减少应力,并从长远来看使零件变得更强[参考文献:22]。
尖锐的外角可以,但内角应该有半径[参考:23]。一个好的经验法则是:半径至少为 0.5 毫米,最好为壁厚的 25-50%。 (如果你忘记了,我会在 DFM 审核期间提醒你。)
4. 肋骨和凸台——在不增加厚度的情况下增加强度
这是一个常见的问题:您需要一个坚固的零件,但您不想使壁厚(因为厚壁会导致缩痕)。解决方案是加强筋和角撑板[参考文献:24]。
肋是薄的、类似壁的特征,可以在不增加壁厚的情况下增加零件的刚度[参考文献:25]。凸台是用于螺钉或紧固件的圆形特征[参考:26]。在 注塑件 设计,两者对于结构完整性都是至关重要的。
规则如下:加强筋和凸台不应超过标称壁厚的 60%[参考文献:27][参考文献:28]。如果你的墙壁是 2 毫米,那么你的肋骨应该是 1.2 毫米或更小。这可以防止墙壁另一侧出现凹痕[参考:29]。
对于凸台,壁厚保持在公称壁厚的50-60%,并添加角撑板或加强筋以加固高凸台[参考文献:30]。并使用拔模斜度(最小 1 度)以便于弹出[参考文献:31]。
5. 浇口位置——塑料进入的位置
浇口是熔融塑料进入型腔的地方。在 注塑件 设计中,浇口的放置至关重要。错误的浇口位置可能会导致喷射、熔接线和翘曲[参考:32][参考:33]。
这是我告诉我的客户的内容[参考文献:34]:
- 将浇口放置在最厚的部分 零件的形状 - 这可确保材料保持足够长的熔融状态以填充型腔[参考:35]
- 填充由稠到稀 - 较薄的部分首先冷却,因此它们应该是最后填充的[参考:36]
- 定位门 它们不会在化妆品表面留下明显的痕迹
- 考虑流动长度 — 较长的流路需要较高的压力并可能导致翘曲[参考:37]
常见的浇口类型包括边缘浇口(易于加工、留下标记)、潜入式浇口(自动修整)和热尖浇口(用于多型腔模具)。正确的选择取决于您的零件几何形状和美观要求[参考:38]。
6. 材料选择——明智选择
材料选择是最重要的决定之一 注塑件 设计[参考号:39][参考号:40]。不同的塑料具有不同的收缩率、流动特性和机械性能。选择错误的材料,即使设计完美,您的零件也会失败。
以下是我最常用的材料:
- ABS: 坚固、坚韧、易于成型。非常适合消费品和汽车零部件。
- 聚丙烯(PP): 重量轻、耐化学腐蚀、灵活。用于包装和医疗器械。
- 尼龙(PA6、PA66): 坚固、耐磨、热性能好。用于齿轮和结构件。
- 聚碳酸酯(PC): 透明、耐冲击、耐热。用于镜片和安全设备。
- 乙缩醛(POM): 刚性、低摩擦、尺寸稳定。用于齿轮和轴承。
- 聚醚醚酮: 极端温度和耐化学性。用于航空航天和医疗植入物。
选择材料时,请考虑:零件功能、环境条件(温度、化学品、紫外线暴露)、机械要求(强度、灵活性、抗冲击性)和成本[参考文献:41]。
7. 公差——不要过度指定
我经常看到这样的情况:工程师对每个尺寸都指定了严格的公差。然后他们想知道为什么报价如此之高[参考:42]。
在 注塑件 设计时,公差很棘手,因为塑料会收缩。模具本身的典型加工公差为 ±0.003 英寸(0.08 毫米),但树脂收缩会增加额外的变化[参考:43]。仅指定实际需要与其他零件配合的特征的严格公差。其他一切?让它呼吸。
8. 常见的设计错误——不该做什么
在我的12年里 注塑件 设计时,我一遍又一遍地看到同样的错误[参考:44]。以下是我告诉我的客户要避免的事情:
- 壁厚不均匀 — 导致缩痕和翘曲[参考:45]
- 无拔模角度 — 零件粘在模具中[参考文献:46]
- 尖角 — 应力集中器[参考文献:47]
- 不必要的底切 — 增加成本和复杂性[参考文献:48]
- 忽略浇口位置 — 影响流量、压力和零件质量[参考文献:49]
- 过度指定公差 — 推高成本[参考文献:50]
如果你能避免这六个错误,你就会领先于我看到的 80% 的设计。 (如果你真的制造了它们,我会在 DFM 审查中发现它们。)
9. 削弱——当你无法避免时
底切是妨碍直接从模具中取出零件的特征[参考文献:51]。它们就像一个“钩子”,将零件锁定到位[参考:52]。如果你能避免它们,那就去做吧。但有时,你不能。
在 注塑件 设计时,底切需要侧面动作 - 垂直于模具开口移动的滑块、升降器或拾取件[参考:53]。这些增加了成本和复杂性[参考文献:54]。如果您需要底切,请将其设计为可以通过标准侧面动作创建,并避免在不同方向上出现多个底切[参考:55]。
10. 一个简短的故事
几年前,一家医疗设备公司向我们提供了诊断工具外壳的设计。该部分在屏幕上看起来很棒。但当我们通过 DFM 审查时,我们发现了一些问题:壁厚不均匀、没有拔模斜度以及尖锐的内角。
我们建议进行更改——均匀的壁、2 度的拔模斜度以及所有内角的 1 毫米半径。客户起初持怀疑态度。但经过重新设计 注塑件 成型完美,无缺陷,周期时间缩短 15%。客户节省了钱并获得了更好的零件。
这就是好的设计的作用。它可以节省时间、金钱和麻烦。
总结——注塑零件设计的核心原则
- ☐ 壁厚均匀 — 防止缩痕和翘曲
- ☐ 拔模角 (1–3°) — 允许干净喷射
- ☐ 内角半径 — 减轻压力并改善流动性
- ☐ 肋为壁厚的 60% — 增加强度且无缩痕
- ☐ 浇口布置 — 在最厚的部分,从厚到薄填充
- ☐ 材质选择 — 将材料与应用相匹配
- ☐ 合理的公差 — 仅在需要时指定
- ☐ 避免底切 - 它们增加了成本和复杂性
结论——好的设计从基础开始
原则 注塑件 几十年来设计没有太大变化。它们植根于材料科学、传热和实践经验。当您遵循这些原则时,您的零件将能够一致地成型、性能可靠并且生产成本更低。
如果您正在规划注塑项目,请不要跳过基础知识。如果您对自己的设计不确定,请将其发送给我。我会给您一个诚实的 DFM 审查,并帮助您第一次就把事情做对。 (可能是一个糟糕的笑话。我无法控制。)
👇 需要设计注塑零件吗?我们来谈谈吧。
将您的零件图、材料和年产量发送给我。我将在 24 小时内审核您的设计,推荐最佳设计改进,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“设计指南”,我将向您发送我的个人 DFM 检查表。它为我的客户节省了数千美元。而且它是免费的。因为我就是这样的好人。
曾巴里
YOVUTEK 高级制造工程师
(12 年注塑设计经验。我设计过从瓶盖到医疗设备的各种零件。我可以帮助您设计您的零件。)