简介:数控车削零件与铣削零件 — 圆柱形优势
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。每周,我都会看到设计师指定 CNC 铣削零件,通过车削可以更快、更便宜、更准确地加工零件。选择之间 CNC 车削零件与铣削零件 是生产设计中最关键的决策之一。一个 零件 CNC 车削 车床上的刀具旋转,而固定刀具进行切削,使其成为圆柱几何形状的理想选择。另一方面,铣削更适合平面、型腔和复杂的 3D 形状。在本指南中,我将帮助您识别何时转弯是更好的选择。您将了解到以下迹象: 零件 CNC 车削 将节省时间和金钱,如何重新设计用于车削的铣削零件,以及两种工艺之间的经济收支平衡。我还将分享一个案例研究,其中从铣削转向车削可降低 75% 的成本。最后,您将确切地知道如何评估 CNC 车削零件与铣削零件,以便为您的项目选择最佳工艺。
第一章:根本区别——旋转对称
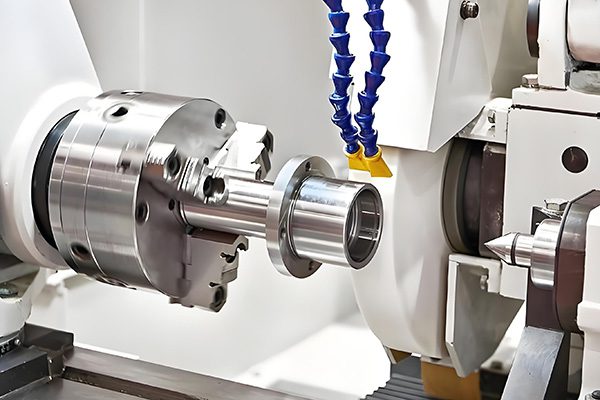
评估 CNC 车削零件与铣削零件时的关键问题是:您的零件是否具有旋转对称性?如果您可以想象零件绕轴旋转并且所有特征都是同轴或同心的,那么它就是车削的主要候选者。典型例子包括:
- 轴、轮轴和心轴。
- 衬套、套筒和轴环。
- 螺杆和工业紧固件。
- 滑轮、滚轮和轮子。
- 销钉、销钉和支座。
- 阀杆和液压活塞。
如果您的零件与这些描述中的任何一个相符, 零件 CNC 车削 可能会比铣削更便宜、更快。当工件旋转时,车削会连续去除材料——循环时间以秒为单位,而不是分钟。
第 2 章:选择车削铣削零件时的成本陷阱
我经常收到明显是圆柱形零件的 CAD 文件,但设计师将它们建模为铣削块。为什么?许多设计师对加工中心比较熟悉,只是默认使用它们。但用方形块制造圆柱体是非常浪费的。考虑一个简单的 Ø20×50 mm 轴。从 20×20×50 mm 块铣削得到:
- 周期时间: 8–12 分钟(粗加工、精加工、多次走刀)。
- 材料浪费: ~70%(换算成芯片)。
- 成本: 每个零件 10-20 美元。
从圆棒料车削完全相同的轴完全改变了经济性:
- 周期时间: 30–60 秒。
- 材料浪费: 10–20%(棒材末端剩余物)。
- 成本: 每个部分 2-5 美元。
在这种情况下,一个 零件 CNC 车削 便宜 3-5 倍,速度快 5-10 倍。在比较 CNC 车削零件与铣削零件时,车削应该始终是圆柱特征的默认选择。
第 3 章:您的零件应该车削而不是铣削的标志
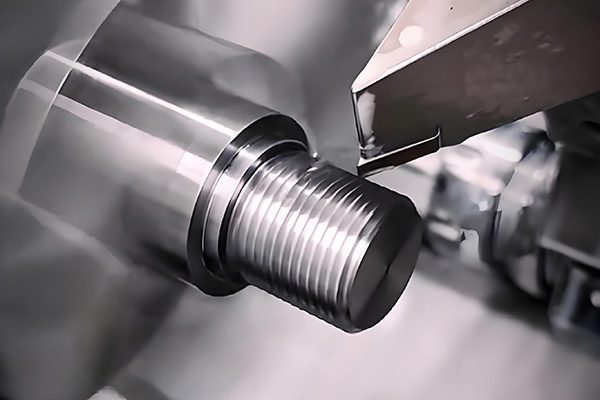
- 沿轴的恒定横截面: 如果零件的轮廓沿其长度变化不大,则车削是理想的选择。
- 所有功能都是同轴的: 内孔、凹槽和台肩共用一条中心线。
- 外部特征为圆形或圆锥形: 无尖锐的外角或大平面(除非通过二次铣削添加)。
- 内部特征居中: 沿主轴线的通孔、沉孔或内螺纹。
- 音量从中到高(> 50 份): 车削的速度优势随着批量大小呈指数倍增长。
即使您的设计具有较小的平面特征(例如六角头或键槽),您仍然可以车削圆柱形部分并稍后铣削平面 - 这几乎总是比从块上铣削整个零件便宜。
第 4 章:使用动力刀具车削 — 两全其美
现代数控车床配备动力刀具(驱动铣刀)。这意味着您可以车削圆柱形特征,然后使用旋转刀具铣削平面、钻交叉孔或攻丝螺纹,而无需从机器卡盘上卸下零件。混合动力 零件 CNC 车削 在动力刀具车床上可以无缝整合:
- 六角头(直接在车削轴上铣削)。
- 交叉孔(完全垂直于主轴线钻孔)。
- 键槽、槽和平坦的安装面。
- 离轴孔或端面凹槽。
如果您的几何形状大约 80% 为圆柱形,20% 为平面,则选择车铣配置而不是纯铣削部件可以消除辅助机器设置并保持近乎完美的同心度参数。
第 5 章:成本分析 — CNC 车削零件与铣削零件细分
让我们分析一个现实世界的例子:一个Ø25×50毫米的轴,有一个10毫米的通孔和一个5毫米的十字孔。生产数量:500 件。
- 选项 A:从块料铣削: 12 分钟循环时间,60 美元/小时机器费率 = 每个零件 12.00 美元。总计:6,000 美元。
- 选项 B:车削(标准车床,无动力刀具): 2 分钟循环时间,40 美元/小时 = 每个零件 1.33 美元。十字孔需要在钻床上进行二次设置,每个零件增加 1.00 美元。总计:1,165 美元。
- 选项 C:使用动力刀具车削(车铣): 3 分钟循环时间,80 美元/小时 = 每个零件 4.00 美元。一次设置即可完成,无需手动进行二次操作。总计:2,000 美元。
即使考虑到动力刀具更高的机器利用率, 零件 CNC 车削 与完全在铣床上制造相比,成本仍然低 3 至 5 倍。这就是为什么通过严格的 CNC 车削零件与铣削零件比较来评估您的选择对于紧张的项目预算至关重要。
第 6 章:当铣削仍然获胜时(即使对于圆柱形几何形状)
车削并不是一种万能的解决方案。铣削工艺通常在以下条件下更为优越:
- 非常低的体积(1-5 份): 复杂的车削设置时间(对齐定制夹头和工具块)可能不适合快速原型制作。
- 主要非圆柱形特征: 如果您的零件 90% 是平面且内部有深型腔,则它属于铣削中心。
- 超大组件(直径 >500 毫米): 巨型车床是专业化的且采购成本昂贵。大型立式铣床通常更容易使用。
- 极高的平整度要求: 根据精密工程标准,例如 ASME Y14.5,使用动力刀具进行车削并不总是能够与专用精密铣床上实现的卓越表面平整度相媲美。
第 7 章:重新设计待车削的铣削零件 — 案例研究
一位客户最近向我们发送了一份工业安装垫片的 CAD 文件 - 直径 30 毫米,长 40 毫米,通孔 10 毫米。最初的设计被建模为一个块,并以铣削组件的形式报价,200 个零件每个 18.00 美元(总计 3,600 美元)。我们建议将其重新设计为圆形 零件 CNC 车削 由 30 毫米原料棒料制成。更新后的报价降至每个零件 4.50 美元(总计 900 美元),为客户节省了 2,700 美元(成本降低了 75%)。他们更新了工程图注释以符合标准 ISO制造公差,指定车削为主要方法。这是一个典型的例子,说明了为什么早期比较数控车削零件和铣削零件很重要。
第 8 章:数控车削零件的设计指南
最大限度地提高成本和速度优势 零件 CNC 车削,尝试遵循以下基本设计规则:
- 坚持标准棒料直径: 6、8、10、12、16、20、25、30、40 和 50 毫米。避免需要特殊订单或手动调整的奇怪尺寸(例如 23 毫米),从而增加成本。
- 合并倒角和拐角半径: 避免完全锋利的内角,因为它们会导致刀具偏转并且需要较慢的加工时间。
- 最大限度地减少工具更换: 按刀具类型(外径车削、切槽、端面螺纹)对特征进行逻辑分组。
- 实际指定公差: 标准车床始终保持 ±0.01 毫米。更严格的限制增加了检查周期和生产成本。
第 9 章:快速决策矩阵 - CNC 车削零件与铣削零件
- ☐ 该零件是否具有旋转对称性? → 转
- 是否沿轴具有恒定的横截面? → 转
- 是否所有几何特征都是同轴的? → 转
- 圆柱形设计的产量是否>50 件? → 转
- ☐ 该零件是否具有复杂的 3D 表面轮廓或深腔? → 磨坊
- 是否以大而平坦的安装表面为主? → 磨坊
- ☐ 对于基本块设置,订单批量大小是否小于 5 件? → 磨坊
第 10 章:总结——做出正确的选择
选择一个 零件 CNC 车削 每当您的设计包含旋转对称、同心特征或基本圆柱形几何形状时。车削为这些形状提供了卓越的生产速度和更低的管理成本。相反,对于具有大平面和深型腔的棱柱形零件,铣削仍然是更好的方法。对于混合设计,车铣复合制造中心提供了最终的中间立场。我们一站式提供这两种功能,帮助您完美地达到目标规格和预算指南。
👇 CNC 车削零件与铣削零件:让我们回顾一下您的设计
今天将您的 CAD 文件发送给我。我将审查您的几何形状,以确定车削、铣削或车铣设置是否提供了最佳的前进路径 - 在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答流程优化问题)
联系我们
不确定您的零件是否适合车削?只要说:“巴里,这是我的部分——可以转动吗?”我会给你一个诚实的评价。
🔄 零件 CNC 车削 — 更快、更便宜、更好 🔄
附:当您发送电子邮件时提及“转向指南”,我将向您发送基于功能的决策流程图和成本估算电子表格。
曾巴里
YOVUTEK 高级制造工程师
(10 多年帮助客户在车削和铣削之间进行选择 - 节省时间和金钱。让我在您需要车削时帮助您。)