简介:50 个部分的十字路口
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我最常见的问题之一是:“我需要 50-200 个定制零件。我应该投资注塑模具,还是只使用 SLA 3D 打印?”答案并不总是显而易见的。模具(注塑模具)的前期成本较高,但每个零件的成本较低。 SLA 没有模具成本,但每个零件的成本较高。对于 非标定制件 — 独特的几何形状、低产量或频繁的设计变更 — SLA 往往会获胜。在本指南中,我将向您展示如何做出决定。您将了解 SLA 和工具之间的盈亏平衡点、每种方法的隐性成本,以及 SLA 的灵活性何时超过其每个部件的价格。我还将分享一个案例研究,其中客户通过选择 SLA 而不是工具节省了 75 美元 非标定制件。最后,您将知道哪条路径适合您的项目。
第 1 章:工具与 SLA 的经济性
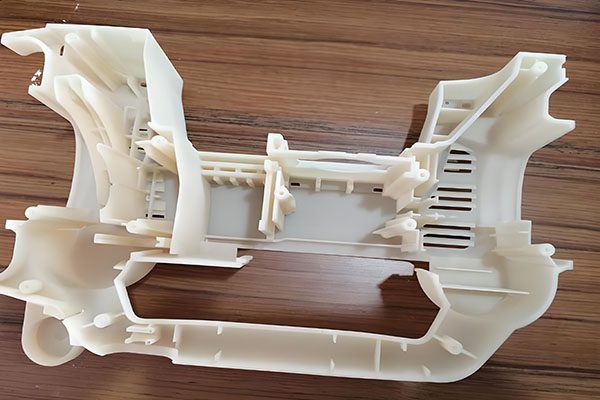
让我们从简单的数学开始。为了 非标定制件,注射成型需要钢或铝模具。一个简单的模具成本为 5,000-15,000 美元。带有滑块或多个型腔的复杂模具的成本为 20,000-50,000 美元以上。那么每个零件的成本很低 - 0.50-5.00 美元,具体取决于尺寸和材料。 SLA 3D 打印的模具成本为零,但每个零件的成本较高 - 典型的小零件为 10-50 美元。
盈亏平衡计算:
- 注塑:总成本=模具成本+(零件成本×数量)
- SLA:总成本=零件成本×数量
将它们设置为相等: 模具成本 =(SLA 零件成本 – 模制零件成本)× 数量
示例:模具 = 10,000 美元,SLA 零件 = 25 美元,模制零件 = 2 美元。盈亏平衡数量 = 10,000 / (25 – 2) = 435 份。低于 435 件,SLA 更便宜。 435以上,注塑胜出。对于很多人来说 非标定制件,50-200 个零件远远低于盈亏平衡点 — SLA 是明确的经济选择。
第 2 章:您可能没有考虑到的隐性工具成本
模具成本只是一个开始。对于 非标定制件,注塑有几个隐性成本:
- 可制造性设计 (DFM) 变更:注塑成型要求拔模角度 (1–3°)、壁厚均匀且无底切。您现有的设计可能需要昂贵的修改。
- 试拍(T1、T2、T3…):每次试运行的机器时间和材料成本为 500-2,000 美元。复杂的模具可能需要 3-5 次试验。
- 最小订购量 (MOQ):许多模塑商需要 1,000-5,000 个零件才值得投入时间。对于 50-200 个零件,他们可能会拒绝这项工作或收取 2-3 倍的“小批量附加费”。
- 储存和库存:您必须存储数千个零件。 SLA 按需打印 — 无库存。
当你把这些加起来时,真正的盈亏平衡点 非标定制件 通常有 1,000 多个零件,而不是 435 个。SLA 看起来更好。
第 3 章:交货时间 – 速度很重要
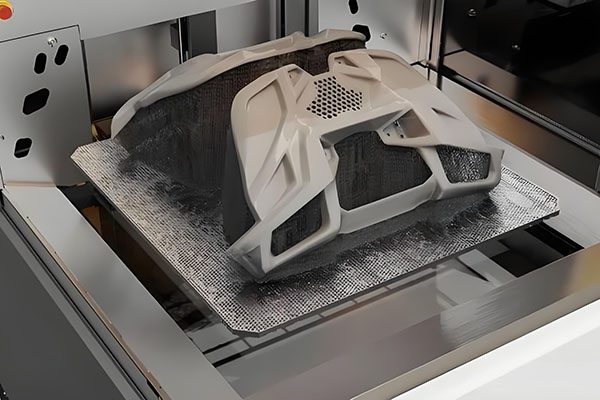
对于 非标定制件,速度往往至关重要。 SLA 交付时间:
- DFM审核:24小时。
- 打印:50-200 个零件需要 1-3 天(取决于尺寸)。
- 后处理:1-2 天。
- 总计:从 CAD 到零件需要 3-7 天。
注塑交货时间:
- DFM 和模具设计:1-2 周。
- 模具制造:4-8周。
- 试拍和调整:1-3 周。
- 制作:1-2 周。
- 总计:6-15 周。
如果您需要用于 2 周内的贸易展览、临床试验或产品发布的零件,SLA 是唯一的选择。对于 非标定制件 由于期限紧迫,工具的制作速度实在是太慢了。
第 4 章:设计灵活性——迭代自由
注塑将您锁定在设计中。一旦模具被切割,任何改变都需要修改或重新制作模具——这会导致数千甚至数周的延误。 SLA 则相反。对于 非标定制件,您可以:
- 每日迭代:打印 10 个零件,测试,修改 CAD,第二天再次打印。
- 进行正在运行的设计更改:改进不会受到惩罚。
- 生产多个变体:打印 50 个版本 A、50 个版本 B、50 个版本 C — 全部打印在一批中。对于注塑成型,每种变体都需要自己的模具。
我曾与一些初创公司合作,他们使用 SLA 在 3 周内完成了 10 次设计迭代。使用工具进行相同的流程需要 6 个月的时间,成本超过 50,000 美元。对于 非标定制件 在开发中,SLA 是无与伦比的。
第 5 章:复杂性——注塑成型无法做到的事情
有些几何形状对于注塑成型来说是不可能的或极其昂贵:
- 内部渠道:冷却通道、流体通道或晶格结构。如果没有复杂的型芯,注射成型就无法形成内部空隙。
- 底切:需要滑块或升降器,模具成本增加 10,000-50,000 美元。
- 活动铰链:可能但很棘手——需要精确的材料和浇口位置。
- 薄壁(<0.5 毫米):由于流动阻力,注塑成型很难处理薄壁。
SLA 可以轻松处理所有这些。对于复杂的 非标定制件,无论数量如何,SLA 通常是唯一实用的制造方法。
第 6 章:材料特性 – 当 SLA 无法替代工具时
SLA 并不总是答案。在以下情况下选择注塑成型而不是 SLA:
- 您需要生产级热塑性塑料:ABS、PC、PA66、PEEK 等。SLA 树脂是热固性塑料,而不是热塑性塑料。它们无法与模制尼龙或聚碳酸酯的冲击强度或耐热性相媲美。
- 您需要 UL94 V-0 阻燃性:很少有 SLA 树脂具有 UL 评级。
- 您需要 FDA 或 USP VI 级才能进行长期植入:SLA 树脂经过认证,可用于有限接触,不适用于长期植入。
- 您的体积超过 1,000 个零件:到那时,每个零件的模具就会变得更便宜。
对于 非标定制件 对于需要工程热塑性塑料或大批量的情况,注射成型更好。但对于大多数小批量、复杂或快速迭代的部件,SLA 胜出。
第 7 章:决策矩阵 – SLA 与 50 多个零件的工具
| 因素 | SLA | 注塑成型 | 优胜者(50–200 个零件) |
|---|---|---|---|
| 前期成本 | $0 工具 | 5000 美元–50k+ 工具 | SLA |
| 每个零件的成本(50–200 件) | $10–50 | $2–10 + 模具摊销 | SLA(总计较低) |
| 交货时间 | 3–7 天 | 6–15 周 | SLA |
| 设计灵活性 | 每日迭代 | 改变成本高昂 | SLA |
| 复杂的几何形状 | 优秀(通道、底切) | 有限(增加成本) | SLA |
| 材料特性 | 热固性材料,有限 | 热塑性塑料,范围广泛 | 工装 |
| 音量 >1,000 | 每个零件价格昂贵 | 每个零件便宜 | 工装 |
第 8 章:案例研究 – 75 个定制支架:SLA 节省了 15,000 美元
一家机器人公司需要 75 个带有集成冷却通道的定制电机支架。该设计有内部通道——如果没有复杂的型芯就不可能注射成型。他们收到了两份报价:
- 注塑成型:22,000 美元的模具(带滑块和型芯)+ 每个零件 8 美元 = 总计 22,600 美元。
- SLA(增韧树脂): 0 美元工具 + 每个零件 85 美元 = 总计 6,375 美元。
他们选择了 SLA,节省了 16,225 美元,并在 5 天而不是 10 周内收到了零件。支架通过了所有功能测试。对于这些 非标定制件,工具将是一个代价高昂的错误。
第 9 章:何时使用 SLA(即使对于更高的容量)
即使超过 200 个部件,SLA 在特定场景中也有意义:
- 您期望设计更改:如果您仍在迭代,请避免使用工具,直到设计冻结。
- 您急需零件:如果您不能等待 6-15 周,SLA 是唯一的选择。
- 你的零件非常复杂:带有多个滑块的模具可能要花费 50,000 美元以上。对于 500 个零件,每个 50 美元的 SLA 相当于 25,000 美元——仍然比工具便宜。
- 你有多种变体: 5 种不同设计的 100 个零件 = 总共 500 个零件。使用 SLA,一批打印。带工装,5个模具。
第 10 章:总结——您的决策清单
- ☐ 数量 ≤ 500? → SLA 可能更便宜。
- ☐ 在 4 周内需要零件? → 仅 SLA。
- 设计尚未最终确定? → SLA。
- ☐ 零件有底切、内部通道或薄壁吗? → SLA。
- 需要工程热塑性塑料(ABS、PC、尼龙)? → 工具。
- ☐ 数量 >1,000 且设计已冻结? → 工具。
结论:让我们为您的零件找到最佳路径
适合 50 岁以上 非标定制件,SLA 通常是更明智的选择 — 更低的总成本、更快的交货时间以及无限的设计灵活性。但每个项目都是独一无二的。将您的 CAD 文件和数量发送给我。我将提供免费的 DFM 分析,比较 SLA 与模具成本,并推荐最佳制造方法 - 无义务。让我们以正确的方式制造您的零件。
👇 不确定是否使用 SLA 还是工具?
将您的 CAD 文件和目标数量发送给我。我将提供免费的成本比较(SLA 与注塑成型)并推荐最佳路径。没有义务,只是工程建议。
📞
打电话给巴里
直接工程线
(我回答制造问题)
联系我们
不确定您的数量?只需说:“巴里,这是我的部分 - 我应该使用 SLA 还是注塑成型?”我会给你一个诚实的推荐。
⚡ SLA 与工具 — 为 50 多个零件做出正确的选择 ⚡
附:当您发送电子邮件时提及“SLA 与工具”,我将向您发送盈亏平衡计算器和案例研究 PDF。
曾巴里
YOVUTEK 高级制造工程师
(10 多年帮助客户在 SLA 和非标准定制零件工具之间进行选择。让我帮助您避免支付过高的费用。)