简介:带来红利的前期成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。每周,我都会与那些对预付费用犹豫不决的客户交谈。 定制注塑模具。他们看到 10,000 至 50,000 美元的模具价格标签并想知道:“我不能只使用 3D 打印或 CNC 来生产零件吗?”答案是:对于小批量来说,是的。但对于生产数量(10,000 个零件及以上)而言,定制注塑成型的每个零件的成本要低得多、速度更快且更加一致。在本指南中,我将解释原因 定制注塑模具 值得投资:更低的每个零件成本、更高的可重复性、材料选择、设计复杂性和长期耐用性。我还将分享实际成本比较和案例研究。最后,您会发现模具已经收回成本——通常是在第一次生产运行中。
第 1 章:注塑成型的经济性 – 每个零件的成本随着产量的增加而直线下降
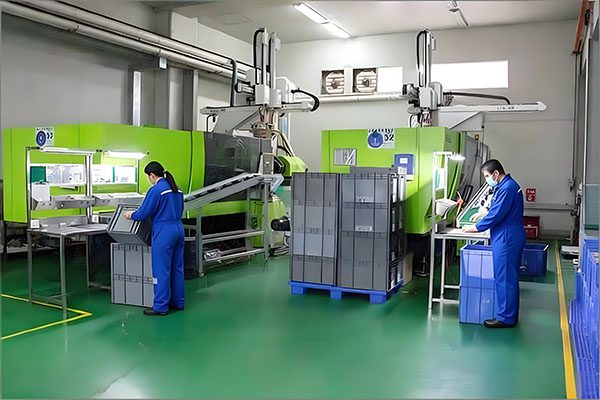
最大的优点是 定制注塑模具 是规模经济。模具建成后,每个附加零件仅花费材料和机器周期时间 - 通常为 0.10 美元至 5.00 美元,具体取决于尺寸和材料。与 CNC 加工(每个零件 10-100 美元)或 3D 打印(每个零件 5-50 美元)相比。盈亏平衡点出奇的低。让我们来看一个真实的例子:一个 50 克的 ABS 外壳。
- 3D 打印 (SLS):每个零件 12 美元。
- CNC 加工:每个零件 18 美元。
- 注塑成型:模具 8,000 美元 + 每个零件 0.80 美元。
1,000 个零件:3D 打印 = 12,000 美元;数控机床 = 18,000 美元;注塑 = 8,000 美元 + 800 美元 = 8,800 美元——已经便宜了。 10,000 个零件:注塑 = 8,000 美元 + 8,000 美元 = 16,000 美元,而 3D 打印为 120,000 美元。模具在 2,000 个零件之前就收回了成本。这个数学方法适用于大多数生产运行。 定制注塑模具 不是一项支出——而是一项每一次尝试都会产生回报的投资。
第 2 章:可重复性 – 数以百万计的相同零件
一致性对于医疗设备、汽车零部件和消费电子产品至关重要。 定制注塑模具 一次又一次地生产出几乎完全相同的零件。通过适当的过程控制(温度、压力、冷却),我们在关键尺寸上实现了 CPK ≥ 1.33。 CNC 加工和 3D 打印无法匹配这种重复性:工具磨损、操作员变化和环境变化会导致漂移。对于 100,000 个零件的生产运行,注塑成型将交付零件 #1 和零件 #100,000,彼此之间的距离在 0.05 毫米以内。这种可靠性值得前期投资。
第 3 章:材料选择 – 无限可能
3D 打印仅限于几十种材料(主要是尼龙、ABS 类树脂或 PLA)。 CNC 加工可以加工许多塑料,但加工 TPE 或硅胶等软材料却很困难。 定制注塑模具 可以加工几乎所有热塑性塑料:ABS、PC、PA66、POM、PBT、PEEK、PEI (Ultem)、TPE、TPU,甚至液体硅橡胶 (LSR)。想要阻燃的玻璃填充尼龙零件吗?没问题。医疗器械需要生物相容性聚碳酸酯吗?我们可以做到。模具设计考虑了材料的收缩、流动和冷却。这种材料自由对于工程应用至关重要。
第 4 章:复杂的几何形状 - 无法加工的特征
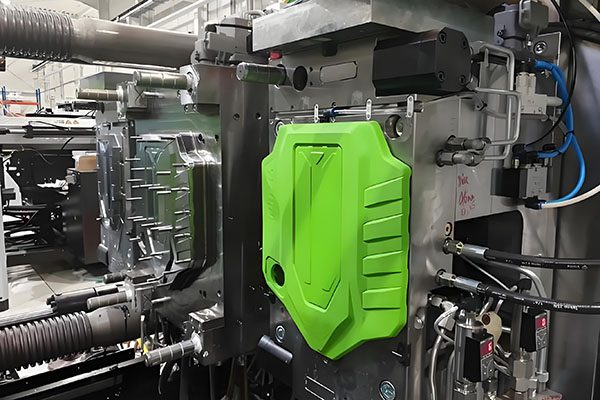
有些几何形状是不可能加工或打印的,或者极其昂贵:内部底切、活动铰链、整体螺纹、卡扣配合和多材料包覆成型。 定制注塑模具 带有滑块、升降器和旋松机构可以一次性实现这些功能。例如,带有防窃启带和内螺纹的瓶盖——无法进行 CNC 加工,打印速度较慢,但注塑成型时每个型腔只需 0.5 秒。该模具成本为 20,000 美元,但每小时可生产 10,000 个瓶盖。一年多来,每个部件的投资微不足道。
第 5 章:周期时间 – 可扩展的速度
周期时间是每个零件成本的隐藏驱动因素。对于 定制注塑模具,典型的循环时间范围为 5 秒(小型薄壁零件)到 60 秒(大型汽车零件)。与 CNC 加工(每个零件 5-30 分钟)或 3D 打印(每个零件 1-24 小时)相比。注塑成型的速度意味着您可以在 8 小时的轮班时间内生产 10,000 个零件,而不是几周的时间。对于大批量消费品来说,这种速度是不容妥协的。即使对于中低产量(5,000-20,000 个零件),仅节省时间就足以证明模具投资是合理的。
第 6 章:模具寿命 – 500,000 至 1,000,000 次以上注射
一个精心打造的 定制注塑模具 由优质钢(H13、S136、P20)制成,可持续 500,000 至 1,000,000 次循环。即使在初次生产运行之后,您也可以存储模具并在多年后重复使用。无需重新校准,无需新编程——只需安装模具并开始运行。这种长期的可重复使用性将前期成本分摊到数百万个零件上。我见过 20 世纪 90 年代的模具至今仍在生产零件。这是 3D 打印机或数控机床无法提供的耐用性。
第 7 章:表面光洁度 – 从 SPI A1 到纹理
注塑成型的零件具有与模腔精确的表面光洁度。我们可以将光学部件的型腔抛光至 SPI A1(镜面抛光,Ra 0.025 µm),或应用化学纹理(VDI 3400,Mold-Tech)以获得仿皮革或哑光饰面。在机加工或打印零件上实现这些表面处理需要大量的后处理。与 定制注塑模具,饰面是内置的 - 每个部件都是完美的模具。
第 8 章:成本比较表 – 模具与替代品
| 数量 | 注塑成型(模具+每个零件) | CNC 加工 | 3D打印(SLS) |
|---|---|---|---|
| 100 个零件 | 8,000 美元 + 80 美元 = 8,080 美元(80.80 美元/份) | $1,800($18/份) | $1,200($12/份) |
| 1,000 个零件 | $8,000 + $800 = $8,800($8.80/份) | 18,000 美元(18 美元/份) | 12,000 美元(12 美元/份) |
| 5,000 个零件 | 8,000 美元 + 4,000 美元 = 12,000 美元(2.40 美元/份) | 90,000 美元(18 美元/份) | 60,000 美元(12 美元/份) |
| 10,000 个零件 | 8,000 美元 + 8,000 美元 = 16,000 美元(1.60 美元/份) | 180,000 美元(18 美元/份) | 120,000 美元(12 美元/份) |
| 50,000 个零件 | 8,000 美元 + 40,000 美元 = 48,000 美元(0.96 美元/份) | 900,000 美元(18 美元/份) | 600,000 美元(12 美元/份) |
对于超过 1,000 个零件,注塑成型成为成本最低的选择。 50,000 个零件,比 CNC 便宜 90%。 定制注塑模具 不是用于原型——而是用于生产。
第 9 章:案例研究 – 医疗设备外壳
一家医疗初创公司需要 20,000 个 ABS 外壳来安装便携式诊断设备。最初,他们计划对它们进行 CNC 加工——报价:每个零件 22 美元(总计 440,000 美元)。他们来我们这里是为了 定制注塑模具 报价:模具 18,000 美元 + 每个零件 1.20 美元 = 20,000 个零件总计 42,000 美元 — 节省近 90%。他们投资了模具,并在 4 周内获得了生产零件。该模具在第一次生产时就收回了成本。他们现在在后续批次中使用相同的模具。这就是投资回报。
第 10 章:什么时候注塑成型不值得?
定制注塑模具 并不总是答案。如果出现以下情况,请避免使用它们:
- 您的数量低于 500 个零件(除非该零件加工起来非常昂贵)。
- 您的设计仍然经常变化——等到最终确定。
- 您在 3 天内需要零件(模具需要 4-8 周)。
- 您的零件很大(>1 米)——大型模具非常昂贵。
对于其他一切,注塑成型是最具成本效益、最高质量的生产方法。
结论:投资一次,产出数百万美元
定制注塑模具 需要前期资金,但每个零件的成本、可重复性、材料选择和速度使其在批量生产方面无与伦比。我们设计和制造可运行数百万次的模具,并帮助客户计算盈亏平衡点。将您的零件图和年产量发送给我。我将提供免费的 DFM 分析、模具成本估算和每个零件的定价。让我们用真实的数字来证明这项投资是值得的。
👇 为您的定制注塑模具获取免费的投资回报率分析
将您的 CAD 文件和目标年产量发送给我。我将计算盈亏平衡点,并提供模具和每个零件定价的确定报价——没有义务。
📞
打电话给巴里
直接工程线
(我回答模具投资回报率问题)
联系我们
不确定您的音量?只需说:“巴里,这是我的部分 - 我需要多少才能使注塑成型值得?”我会计算盈亏平衡的数量。
💰 投资模具 — 节省每个零件 💰
附:当您发送电子邮件时提及“投资回报率指南”,我将向您发送盈亏平衡分析电子表格和案例研究 PDF。
曾巴里
YOVUTEK 高级制造工程师
(10 多年制造定制注塑模具的经验 - 我已经帮助数百名客户证明了投资的合理性。让我用真实的数字来帮助您。)