简介:电动汽车革命提高了标准
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的五年里,我见证了电动汽车 (EV) 行业注塑成型要求的转变。传统的 汽车注塑模具 对于燃油汽车来说,已经需要良好的精度。但电动汽车组件——电池外壳、连接器系统、冷却通道和轻质结构部件——需要全新的精度水平。为什么?因为电动汽车零件更大、更薄、集成度更高,并且需要满足更高的热和电气要求。在本指南中,我将解释原因 汽车注塑模具 电动汽车需要更严格的公差(通常为 ±0.01–0.02 毫米)、卓越的表面光洁度和更长的模具寿命。我将介绍特定的电动汽车应用、精度差的后果以及我们如何实现微米级精度。无论您是电动汽车设计师还是模具买家,了解这些需求都将帮助您指定正确的工具。
第一章:电动汽车零部件与传统汽车零部件有何不同
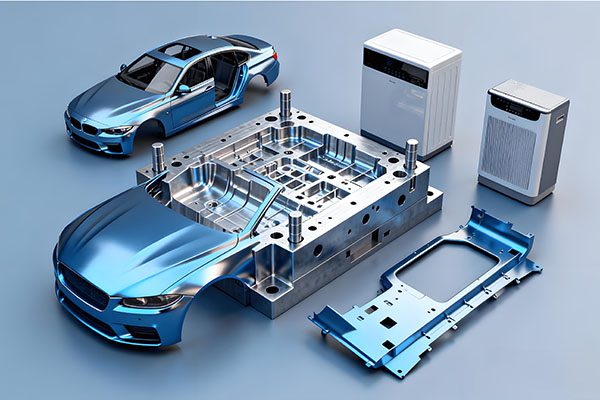
传统 汽车注塑模具 生产仪表板、保险杠和装饰板等零件。这些零件具有相对宽松的公差(±0.1–0.3 毫米),通常由 ABS 或 PP 制成。电动汽车组件有所不同:
- 更大更薄:电池外壳长 1.5 米,壁厚低至 1.5 毫米。整个长度上的翘曲必须低于 0.5 毫米。
- 更高的散热要求:电动汽车电池冷却通道需要紧密密封和一致的横截面,以确保冷却剂流动均匀。
- 用电安全:高压系统的连接器外壳需要精确的爬电距离和间隙距离,以防止产生电弧。
- 轻量化:玻璃填充尼龙和其他工程塑料很常见。这些材料收缩各向异性,需要精确的模具补偿。
- 整合:许多电动汽车零件将多种功能(结构、热、电气)结合在一个模制组件中,从而无需组装。
这些因素推动 汽车注塑模具 进入以前为医疗或航空航天零件保留的精密领域。
第 2 章:需要高精度的关键电动汽车应用
2.1 电池外壳和托盘
电池外壳是最大、最关键的电动汽车部件。它必须密封防潮和防尘 (IP67/IP69K)、承受碰撞力并保持电池堆叠的平整度。公差要求:
- 整体平整度:1,000 mm 上 ±0.3 mm。
- 安装孔位置:±0.05 mm。
- 肋厚度:±0.03 mm(以确保单元间距一致)。
精度差的模具会产生变形的外壳,从而导致电池泄漏或压碎,从而存在安全隐患。
2.2 高压连接器和母线
电动汽车的工作电压为 400–800V。连接器外壳必须保持特定的爬电距离(例如 8-12 毫米)以防止产生电弧。关键爬电特性的 ±0.1 毫米公差可能意味着安全运行和电气故障之间的差异。这些零件的模具要求芯销上的定位精度为 ±0.01 mm。
2.3 冷却系统歧管和通道
液体冷却板和歧管具有内部通道,不得有毛边和毛刺。任何障碍物都会降低冷却效率,导致电池过热。模具精度确保通道尺寸保持在±0.05毫米以内。
2.4 轻质结构构件
车身底部护罩、电机支架和碰撞吸收器通常由玻璃填充尼龙注塑而成。这些零件必须与金属底盘部件精确配合。精度差会导致装配间隙以及噪声、振动和声振粗糙度 (NVH) 问题。
第 3 章:电动汽车模具精度低的后果
在传统的 汽车注塑模具,宽松的公差可能会导致外观间隙或嘎嘎声。在电动汽车中,后果更为严重:
- 电池漏液:翘曲的外壳未通过 IP67 密封测试,导致湿气进入,腐蚀电池并导致热失控。
- 电弧:连接器爬电距离太短 0.2 毫米可能会导致电弧径迹和火灾。
- 冷却故障:冷却通道堵塞会导致电池过热、缩短使用寿命或触发安全关闭。
- 装配返工:安装不当迫使需要手动打磨或垫片,每辆车增加 50-200 美元的人工成本。
- 报废和保修:由于精度问题导致的现场故障导致汽车制造商遭受数百万美元的召回。
这就是电动汽车制造商要求的原因 汽车注塑模具 Cpk ≥ 1.33 和完整的 CMM 检验报告。
第 4 章:我们如何实现电动汽车模具的高精度
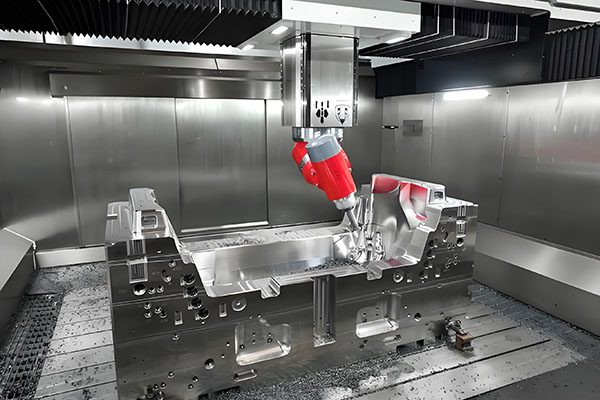
我们使用多种技术来实现电动汽车所需的精度 汽车注塑模具:
4.1 高精度加工
我们在 5 轴 CNC 上加工模具型腔,定位精度为 ±0.002 mm。对于复杂的核心,我们使用带有细电极(0.1 毫米半径)的沉降放电加工机。线切割加工可在槽和孔上实现 ±0.002 mm。
4.2 优质模具钢及热处理
我们使用 H13、S136 和 Stavax 钢,真空热处理至 48-52 HRC,然后进行二次回火。较硬的钢可抵抗磨损并在数百万次循环中保持腔体尺寸。为了耐腐蚀(冷却通道),我们使用不锈钢。
4.3 模流分析
我们运行 Moldflow 仿真来预测收缩率(对于玻璃填充材料尤其重要)。然后我们加大空腔的尺寸来进行补偿。对于 PA66+30%GF 零件,我们在流动方向应用 0.3–0.5% 的收缩率,在横向应用 0.8–1.2% 的收缩率。这确保了第一批样品符合公差。
4.4 随形冷却
均匀冷却可防止翘曲。我们设计遵循零件轮廓的随形冷却通道(3D 打印或 CNC 钻孔)。对于 1.5 米长的电池外壳,随形冷却将翘曲从 1.2 毫米减少到 0.3 毫米。
4.5 三坐标检测
每个模具型腔均在 Zeiss CMM 上进行测量(精度 ±0.0015 mm)。我们提供模具的完整尺寸报告。
第 5 章:电动汽车模具的材料注意事项
电动汽车零部件使用工程塑料,挑战 汽车注塑模具:
- PA66+30%玻纤:高收缩率,磨蚀性(玻璃纤维)。需要耐磨钢 (H13) 和精确的收缩补偿。
- PBT+玻璃纤维:用于连接器。低翘曲但对湿气敏感。模具必须具有良好的排气性能。
- PPE/PS(聚苯乙烯):用于电池外壳。热变形温度高。需要均匀冷却以防止翘曲。
- LCP(液晶聚合物):用于超薄连接器。低粘度但收缩各向异性。模具需要精确的浇口设计。
我们根据每种材料的特定收缩和流动特性调整模具设计。
第 6 章:案例研究 – 平整度为 ±0.03 mm 的电池外壳模具
一家电动汽车制造商需要一个用于 1,200×800 毫米电池外壳(PPE/PS,2 毫米壁)的模具。要求:1000mm 范围内平面度≤0.5mm,安装孔±0.05mm。我们构建了一个具有随形冷却和 32 个冷却回路的双板模具。模具钢:H13 硬化至 52 HRC。我们使用 Moldflow 来优化浇口位置(10 个热流道)。第一个样品:平面度 0.3 毫米,孔位在 ±0.03 毫米以内。该模具已生产 200,000 个零件,无磨损。这是预期的精度 汽车注塑模具 对于电动汽车。
第 7 章:精度成本与失败成本
高精度 汽车注塑模具 前期成本更高。一个标准的汽车模具可能要 50,000 美元;采用随形冷却和优质钢材的 EV 级模具可能售价 120,000 美元。但请考虑失败的成本:
- 电池外壳泄漏导致更换电池,费用为 20,000 美元。
- 连接器电弧故障引发了一次价值 500 万美元的召回。
- 冷却通道堵塞会缩短电池寿命,导致保修索赔。
与潜在的责任相比,额外的 70,000 美元模具成本可以忽略不计。对于电动汽车应用,精度不是可选的,而是一项安全要求。
第 8 章:未来趋势 – 更高的精度即将到来
随着电动汽车的发展,精度要求将会增加:
- 800V 和 1200V 系统:更高的电压需要更大的爬电距离和更严格的绝缘特性公差。
- 集成热管理:模具需要生产具有复杂、多层冷却通道的零件(公差±0.02毫米)。
- 电池到电池组设计:电池外壳必须以接近零的间隙固定电池,要求平面度在 1,500 毫米以上 0.2 毫米以下。
我们正在投资配备线性电机(0.001 毫米分辨率)和过程测量的 5 轴机器,以满足这些未来的需求。
结论:电动汽车的成功离不开精度
电动汽车零部件要求更高的精度 汽车注塑模具 比传统车辆。电池安全性、电气可靠性和热性能都取决于微米级精度的部件。我们专注于电动汽车应用的高精度模具——并取得了经过验证的结果。将您的 CAD 文件和材料发送给我。我将提供免费的 DFM 分析、模流模拟和报价。让我们构建您的电动汽车项目所需的精密工具。
👇 需要用于电动汽车零部件的高精度汽车注塑模具吗?
将您的 CAD 文件和材料发送给我。我将在 24 小时内审核您的设计、运行模流仿真并提供免费的 DFM 报告和精密模具报价。
📞
打电话给巴里
直接工程线
(我回答EV模具问题)
联系我们
不确定您的电动汽车零件是否需要严格的公差?只需说:“巴里,这是我的电动汽车组件 - 需要什么精度?”我会给你一个容忍度建议。
⚡ 电动汽车精密模具——安全从这里开始 ⚡
附:当您发送电子邮件时提及“EV 指南”,我将向您发送收缩补偿表和案例研究 PDF。
曾巴里
YOVUTEK 高级制造工程师
(拥有 10 多年设计高精度汽车注塑模具的经验 - 特别关注电动汽车电池外壳、连接器和冷却系统。让我帮助您获得电动汽车项目所需的精度。)